
厳しい公差の CNC 加工コストは、要件によって部品の作成、安定化、測定、受け入れに作業が追加されると上昇します。保険料は小数点以下の桁数だけで決まるわけではありません。アクセス可能なサポートされている機能の狭い制限は、柔軟な壁や複数のセットアップにわたる広い制限よりも制御しやすい場合があります。購入者は、要件によってどの操作が変更されるのか、またそれを受け入れるにはどのような証拠が必要なのかを尋ねる必要があります。この記事では、コストのメカニズムと、産業アセンブリの機能を実現するインターフェースを弱めることなくコストのメカニズムを見直す実際的な方法について説明します。
公差が厳しい CNC 加工コストの原因は何ですか?
許容範囲が狭いと、許容可能な範囲内でプロセス変動を低減できます。この条件を満たすには、より管理されたワークホールディング、仕上げパス、工具管理、温度制御、および測定が必要になる場合があります。どちらが重要かは、機能とその最終状態によって異なります。
まず、許容誤差が何を制御するかを特定することから始めます。サイズ、位置、形状、向きなどの要件は異なります。取り付け穴に対する穴の位置が間違っていても、穴の直径は許容範囲内である可能性があります。平らな面は個別に許容されますが、別の面に対する向きは許容されません。これらの問題を精度に対する一般的な要求に組み込むと、実際のコスト要因が隠れてしまいます。
の CNC 加工公差ガイド エンジニアリングフレームワークを説明します。見積書のレビューでは、要求の厳しい各コールアウトを特定の製造または検査の結果に関連付けます。課題がアクセス、サポート、データム転送、仕上げ、安定性、または測定の不確実性のいずれであるかを尋ねてください。その答えは、許容範囲クラスに対する普遍的な追加料金よりも有益です。
フィーチャーの難易度を許容値から分離する
ジオメトリによって、一見普通に見える要件が高価になる場合があります。サポートされている短いボア、深く狭いボア、および柔軟な壁のボアは、同じ公称制限を保持している可能性がありますが、異なるツールと戦略が必要です。周囲の材料と治具へのアクセスは、切断中およびリリース後の動作に影響します。
同様に、長いシャフトでは、短いピンとは異なるサポートとアライメントの問題が生じます。薄板はクランプ力を外すと動く場合があります。ポケットが深いと、工具の到達距離が長くなり、切りくずの排出が難しくなる場合があります。許容差によってそのような状態が生じることはありませんが、許容範囲が狭いと、それらの状態への対応が難しくなる可能性があります。
どの機能がプロセス境界を設定しているかを尋ねます。サプライヤーがアクセスできない隅やサポートされていない壁を特定した場合は、対象を絞った設計の議論が役立つ場合があります。問題が 2 つの機能インターフェイス間の関係である場合、無関係な外部寸法を緩和してもほとんど節約できない可能性があります。コスト レビューは、図面の吹き出しを視覚的に目立つようにするのではなく、実際のルートに従う必要があります。
引用されたルートで追加のオペレーションを探します
プレミアムは、追加の準備作業や仕上げ作業として現れることがよくあります。サプライヤーは、後のパスのために材料を残したり、別のツールを使用したり、材料除去の順序を制御したり、検証ステップを追加したりする場合があります。これらのアクションは、完成した部分が変わらないように見えても時間がかかります。
| 要件または条件 | 追加作業の可能性 | 購入者にとって役立つ質問 |
|---|---|---|
| 近接ボアサイズ | 管理された仕上げと専用のチェック | 最終的なサイズを決定するのはどの操作ですか? |
| 複数の面にわたる関係 | データム転送制御または異なるワーク保持 | 重要な機能は 1 つの場所の設定を共有できますか? |
| 柔軟な形状 | サポートされている加工と自由状態のチェック | 受け入れはどの拘束条件で定義されますか? |
| 仕上がりに敏感なインターフェース | マスキング・取り代・後工程測定 | 制限は治療前または治療後に必要ですか? |
| 詳細な測定証拠 | 検査のプログラミング、治具、およびレポート | 記録が必要な特性と数量はどれですか? |
これらは可能性であり、すべての部分に必須のルートではありません。サプライヤーは、より簡単で実績のある方法で要件を満たすことができます。比較では、より正確に聞こえるという理由だけで高価なプロセスを規定するのではなく、提案された方法とその証拠を検討する必要があります。
データム関係は個々のサイズよりもコストがかかる場合があります
機能間の関係を維持するには、操作全体にわたって慎重に位置を特定する必要がある場合があります。再クランプの各ステップにより、ワークピースの位置が異なる新たな機会が生じます。すべての直径を個別に制御するルートでも、取り付け面または位置決めピンとの必要な関係を確立するのが難しい場合があります。
オートメーション ハウジングの場合、アセンブリ内で実際にオートメーション ハウジングを配置する表面を特定します。次に、重要な穴と取り付けパターンがそれらの基準にどのように関連しているかを調べます。図面上で寸法を記入しやすいという理由だけで選択されたデータムは、機能的なアセンブリや実際の検査セットアップを説明していない可能性があります。
見積検討中にデータム定義を非公式に変更しないでください。サプライヤーに問題の説明を依頼し、図面の所有者に提案を評価してもらいます。改訂されたデータム スキームは、図面全体の解釈に影響を与える可能性があります。改訂された価格を元のルートと比較する前に、承認された変更を管理文書に記録してください。
検査は許容範囲の一部です
測定結果には不確実性があり、合否判定に適した方法でなければなりません。画面に表示される解像度は、測定の信頼性と同じではありません。部品の温度、位置合わせ、接触、参照標準、および測定の配置が重要になる場合があります。 NIST の次元計測に関する議論 寸法測定の不確かさの評価に関する背景を提供します。
購入の際は、機能がどのように測定されるか、仕様限界に近い結果がどのように処理されるかを尋ねてください。当事者は、引き渡し後に異なる解釈を発見するのではなく、受け入れアプローチについて合意する必要があります。適切な方法は形状と機能によって異なります。キャリパーの読み取り、ボアの測定、およびデータムに基づく座標の評価により、さまざまな質問に答えられます。
レポート要件により、別の層が追加されます。詳細なレポートには、個々の部品の特定、測定プログラムの準備、結果の記録、およびそれらを正しいリビジョンにリンクすることが必要な場合があります。重要な特性に関する証拠を求め、プロジェクトで必要な場合にはより広範なレポートを指定します。デフォルトで利用可能なすべてのレポートを要求し、その作成が無料であると想定しないでください。
仕上がり状態によって管理すべき内容が変わる
必要な寸法には、それが適用される条件を記載する必要があります。コーティング、熱処理、組み立て荷重、拘束は、機械加工操作後のコンポーネントに影響を与える可能性があります。仕上げ前の寸法が近くても、後のすべての作業後に同じ関係が自動的に確立されるわけではありません。
処理済みハウジングの場合、どのインターフェースがマスクされ、どのインターフェースが処理後に受け入れられるかを明確にします。フレキシブルコンポーネントの場合、図面が自由な状態で適用されるか、または指定された固定具の状態で適用されるかに同意します。嵌合ペアの場合、個々の部品の制限と、それらの制限が作成するアセンブリの動作を区別してください。
の 穴公差とはめあいガイド ボア要件を嵌合フィーチャーに結び付けるのに役立ちます。購入者がシャフトやベアリングの状態を確認せずに異常に近いボアを指定した場合、供給者は機能上の必要性がまだ確立されていない難しい要件に価格を設定しなければならない可能性があります。
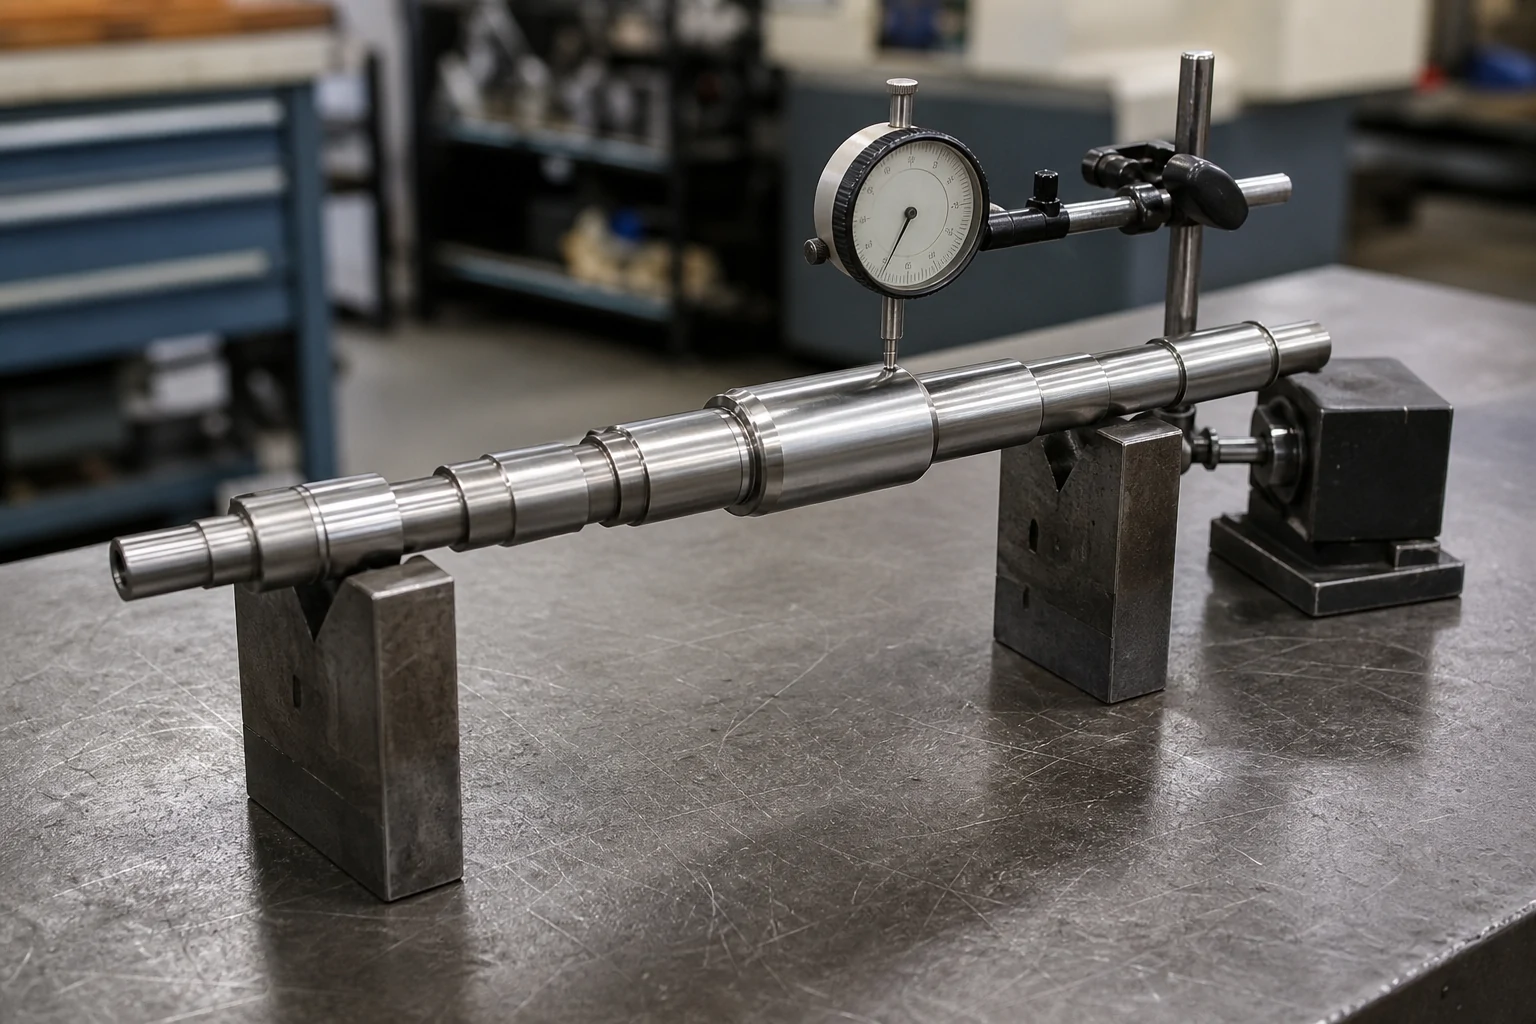
すべてを緩和するのではなく、機能ごとに許容差を見直す
特徴が変化した場合に何が起こるかに従って特徴を分類します。インターフェース、シール、ベアリングシート、および位置合わせ機能の位置決めには、綿密な制御が必要な場合があります。クリアランス ポケット、非嵌合外面、ハンドリング面により自由度が高まる可能性がありますが、その決定は設計所有者に属します。
提案された変更ごとに、影響を受ける寸法、その機能、現在の要件、代替案、および組立または検査の結果を記録します。どの作業がなくなるかサプライヤーに問い合わせてください。セットアップ、ツール、検査ステップ、またはプロセスのリスクを排除しない制限の幅を広げると、商業的なメリットはほとんど得られない可能性があります。
指定されていない寸法はすべて、異常に厳しい公差を満たす必要があるという包括的な注意は避けてください。このようなメモは、要求の厳しい受け入れ要件を、それを必要としない表面にも拡張する可能性があります。適切な一般公差システムと明示的な機能例外を使用し、図面の所有者が適用可能であることを確認してください。目的は、単に小数点以下の桁数を減らすことではなく、完全で一貫した仕様を作成することです。
注文を変更せずに代替見積をリクエストする
元の要件とエンジニアリング上の代替案を、明確にラベル付けされた 2 つのシナリオとして尋ねます。材料、数量、仕上げ、検査成果物、および納品の想定を可能な限り一定に保ちます。これにより、引用された差異は、いくつかの変動変数ではなく、提案された変更に起因するものになります。
サプライヤーが新しいプロセスを提案する場合は、最終的な要件を証明する証拠は何かを尋ねてください。提案によって要件自体が変更される場合は、購入前にエンジニアリングの承認を得てください。サプライヤーの実現可能性に関する提案は有益な情報ですが、アセンブリ設計に対する責任を移転したり、文書化されていない逸脱を許可したりするものではありません。
の コスト削減ガイド 不必要な作業を排除できる幅広い設計の選択肢をカバーします。それらのアイデアは選択的に使用してください。肉厚、コーナーアクセス、および公差を一緒に変更すると部品を改善できますが、節約を公差の変更だけとして説明するのではなく、組み合わせた結果を明示的に評価してください。
部品が到着する前に証拠を準備するための予算を設定する
ルートを計画する際に、購入契約書に検査範囲を含めます。重要な特性、必要な記録、検査条件、および最初の品目の決定に名前を付けます。これにより、書類の要求が遅れて予期せぬ請求が発生したり、回避可能な遅延が発生したりすることがなくなります。
不適合な結果に対する対応も定義します。サプライヤーは、影響を受ける数量を特定して保持し、その結果を伝え、認可された処分を求める必要があります。あるバッチで受け入れられた逸脱が、その後のすべての注文に対してひっそりと新たな要件となるべきではありません。図面の改訂と譲歩の範囲を保持します。
繰り返し作業の場合は、材料、形状、仕上げ、検査が変更されたときに再度レビューしてください。以前に成功したコンポーネントは有用な証拠を提供しますが、新しい条件により古いルートの一部が無効になる可能性があります。再現性は、1 つのサンプルから推測される永続的な属性としてではなく、定義されたプロセスと要件に関連付けられたものとして扱います。
よくある質問
厳しい公差に対する標準追加料金はありますか?
材料や形状に応じて有効な普遍的な割合はありません。コストは、ワーク保持、仕上げ、安定性、検査など、特定の特性に必要な追加作業によって異なります。どの操作または受領義務が変更されるかを尋ねます。
公差を厳しくすると常にアセンブリが改善されるのでしょうか?
いいえ、不必要な締め付けは機能を向上させることなくコストを増加させる可能性があり、不正確な関係は個々の寸法が近い場合でも不正確なままになる可能性があります。最初に組み立て要件を定義し、それからそれらを保護するために公差を割り当てます。
精密機械を使えば検査コストはかからないのでしょうか?
いいえ、マシンの能力はプロセスの一部にすぎません。ワーク保持具、工具、温度、材料の挙動、およびその後の操作は依然として部品に影響を与えます。注文が要求する特性には、同意された受領証拠が引き続き必要です。
測定レポートにはすべてのディメンションを含める必要がありますか?
プロジェクトの要件でそのスコープが必要な場合のみ。重要な特性と必要な証拠を慎重に定義します。選択的なレポートを完全な次元レポートとして説明してはならず、完全なレポートにはそのように価格を設定する必要があります。
プレミアム機能を機能ごとに確認します
最も有用なコストの議論は、それぞれの厳しい要件を、それが生み出す作業に結びつけるものです。図面固有の評価の場合、 送信 HongKe CNC パーツ ファイルと機能インターフェイスを識別する、チームが必要とする完成状態と検査証拠を含みます。