
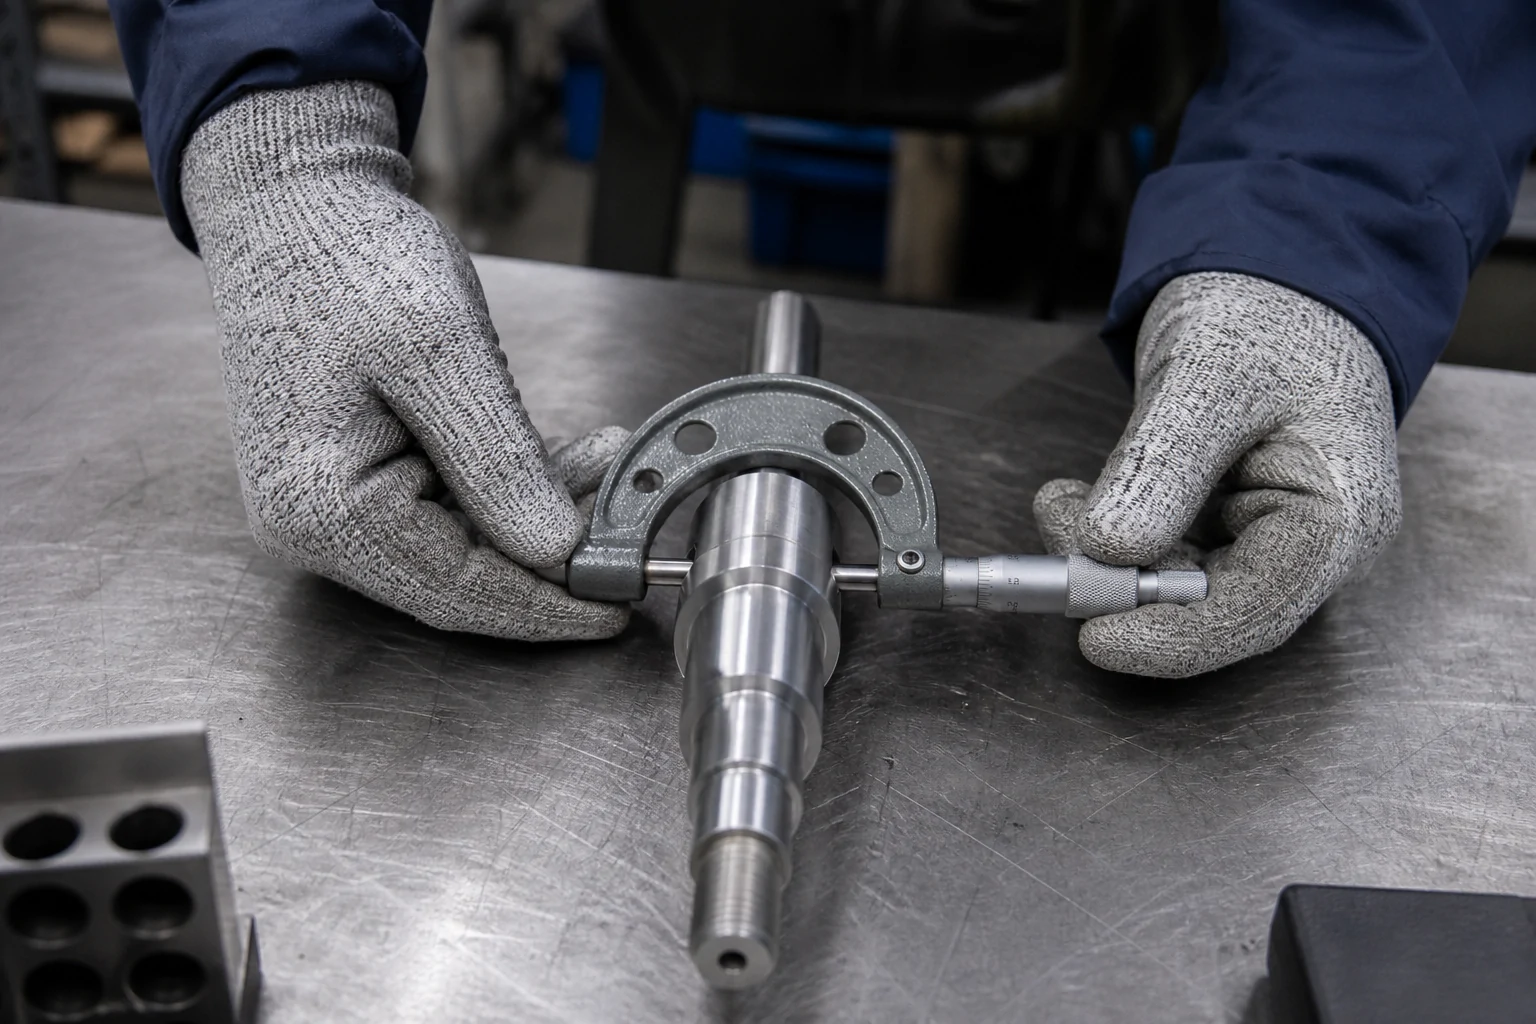
El resultado de una inspección es más útil mientras todavía hay que tomar una decisión. Un orificio que se acerca a un límite puede provocar una revisión de la herramienta antes de cortar más alojamientos. Sin embargo, un resultado satisfactorio en una placa sujeta puede indicarle poco al comprador sobre su forma después de su liberación. Los recientes avances en la medición en máquinas ponen de relieve estas distinciones. La cuestión de compra es cuál verifica las decisiones del proceso de soporte y cuáles establecen que la pieza entregada cumple con el plano.
¿Qué está cambiando en la medición en máquina?
El anuncio del RMP400S de julio de 2026 de Renishaw describe una sonda de máquina herramienta que combina medición por disparo táctil, escaneo y verificación del acabado superficial. Llevar estas funciones al entorno de mecanizado puede ampliar la información disponible durante la producción. Una comprobación de la ubicación, un escaneo de la forma y una evaluación de la superficie siguen respondiendo a preguntas diferentes.
La disponibilidad del equipo no debe confundirse con la capacidad instalada de un proveedor. Los compradores deben confirmar el método propuesto para su pieza real. La discusión útil comienza con la característica y la decisión que respalda, más que con el nombre de un dispositivo.
El control de procesos y la aceptación final responden a diferentes preguntas
La medición puede establecer la posición de una pieza de trabajo, monitorear una característica o proporcionar evidencia de liberación. La documentación de control durante el proceso de Renishaw describe controles integrados en el corte que responden a variaciones como el desgaste de la herramienta y los cambios de temperatura. Esa función difiere de aceptar el componente terminado según un requisito acordado.
| Propósito de la medición | Pregunta tipica | Límite para aclarar |
|---|---|---|
| Ajuste de la pieza de trabajo | ¿Está la pieza posicionada como espera el programa? | El ajuste correcto no implica aceptación dimensional total |
| Comprobación de funciones intermedias | ¿Hay suficiente material o hay una característica que está de moda? | Las operaciones posteriores aún pueden cambiar la función. |
| Respuesta del proceso | ¿Debería cambiarse una compensación o detenerse el ciclo? | La respuesta necesita límites y autoridad aprobados. |
| Aceptación final | ¿La pieza terminada cumple con el acuerdo? | Se deben definir el método, la condición, el muestreo y los registros. |
Una medición de control puede contribuir a la aceptación cuando su método, alcance y condición medida cumplen con el acuerdo de inspección. No debe tratarse como un informe final completo simplemente porque se recopiló automáticamente.
¿Qué puede cambiar después de la medición?
Volver a sujetar, retirar material de agarre, terminar y soltar un componente flexible puede afectar una característica previamente comprobada. Planificar la aceptación en torno a la última operación capaz de cambiar la característica que importa.
Para un alojamiento, una verificación del diámetro interior de la máquina puede guiar el mecanizado sin resolver su tamaño posterior al tratamiento. Para una placa delgada, la forma restringida puede diferir del requisito del estado libre. El diámetro del muñón de un eje tampoco establece su relación con otra interfaz; esa relación necesita su propia evaluación.
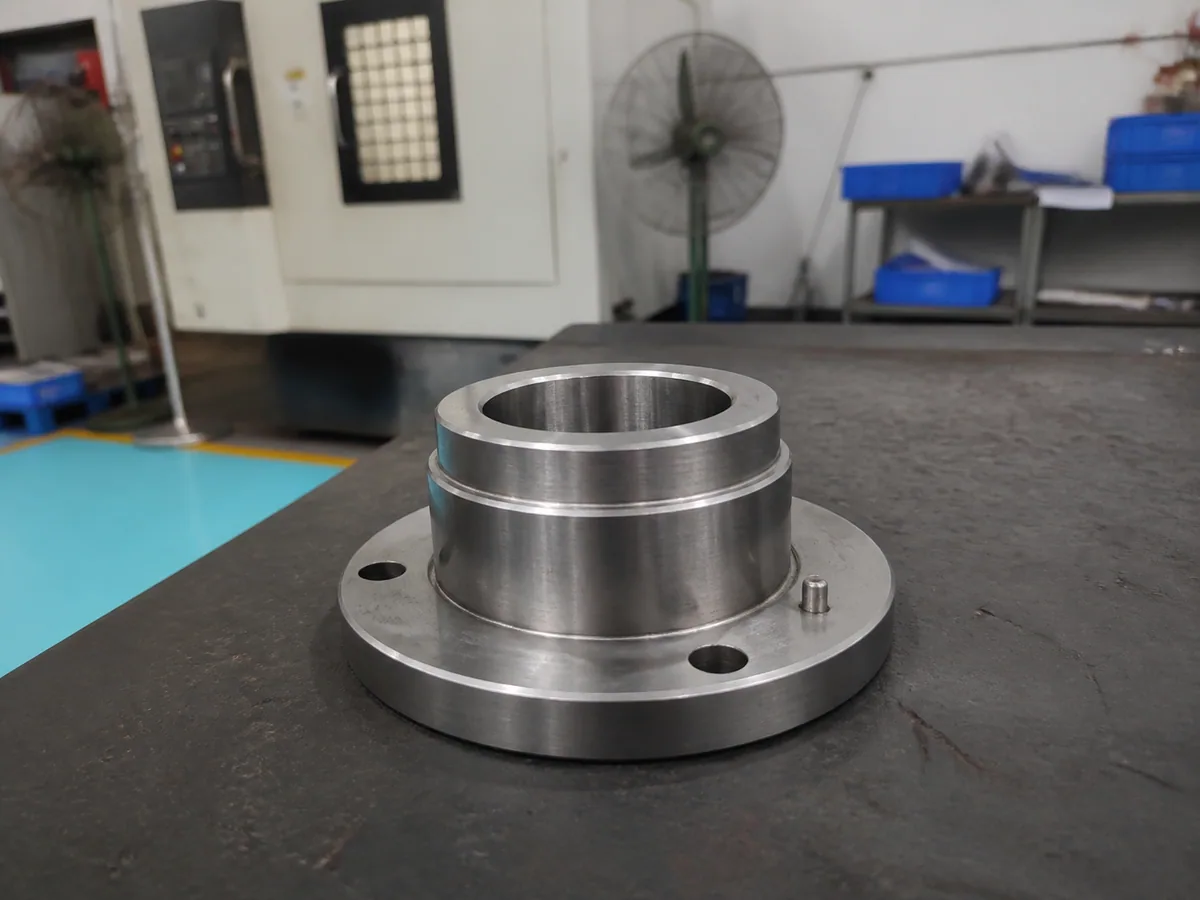
Utilice el guía de acabado superficial para distinguir textura, apariencia e interfaces tratadas. Especifique la condición de aceptación requerida antes de elegir cuándo inspeccionar. Los controles complementarios pueden responder a diferentes preguntas sin repetir innecesariamente el mismo trabajo.
Relaciona el método con la decisión.
Verifique capacidad, referencias y acceso.
La resolución de la pantalla por sí sola no establece la idoneidad de la medición. El contacto, el acceso, la alineación, la temperatura y la disposición de referencia afectan el resultado. Cuando el corte y la medición comparten una fuente de error, puede ser apropiada una verificación independiente. Seleccione un método para la tolerancia y la geometría reales en lugar de depender de una cifra de repetibilidad anunciada.
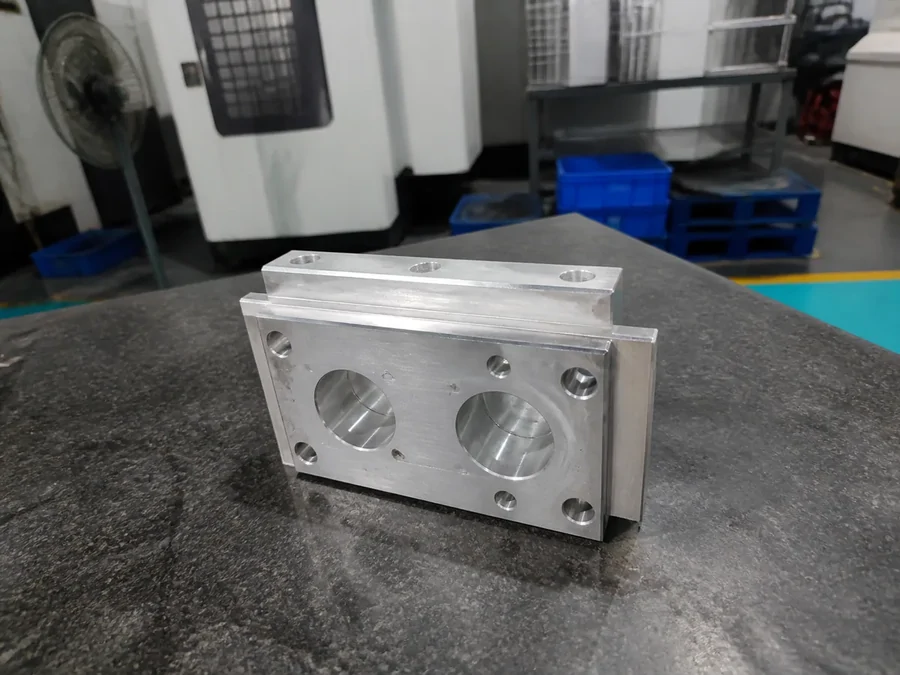
Para una carcasa, la ubicación del orificio en relación con las caras de montaje puede ser más importante que un ancho exterior fácilmente medido. El Guía de tolerancias CNC conecta estas relaciones funcionales con las opciones de sujeción y medición.
Acordar la respuesta y conservar registros útiles
Un resultado puede permitir la continuación, desencadenar un ajuste limitado, requerir otra verificación o detener el trabajo para su revisión. Establecer los límites y la persona autorizada a actuar antes de que aparezca una lectura inesperada. Una medición poco confiable no debería generar un cambio de compensación automático.
Identifique también la cantidad afectada. Una verificación fallida después de que se hayan mecanizado varios componentes necesita una regla para detener o volver a inspeccionar el trabajo anterior. Los registros deben conectar los resultados con la revisión de la pieza, la característica y el lote o pieza individual relevante, explicando el retrabajo y la reinspección. Acordar anticipadamente qué registros acompañarán la entrega; La información a nivel de lote no siempre se puede reconstruir posteriormente en evidencia de partes individuales.
Una lista de verificación del comprador para el plan de inspección.
Revisa el dibujo y resuelve estos cinco puntos:
- Característica: Identifique la interfaz crítica y la relación de referencia, preferiblemente con referencias de planos numeradas.
- Momento y condición: Indique si la verificación se produce mientras está sujeto, después de soltarlo o después de terminar.
- Método y alcance: ponerse de acuerdo sobre el enfoque de medición, el muestreo o la cobertura de partes individuales y cualquier comparación necesaria del primer artículo.
- Respuesta: Defina límites de ajuste, condiciones de parada, manejo de piezas afectadas y aprobación de desviaciones.
- Registro: especifique los resultados, la identificación de la revisión y la información de excepción requerida con la entrega.
El descripción general del control de calidad proporciona contexto para esta discusión. Mantenga el plan vinculado al componente para que siga siendo útil si cambia el equipo propuesto.
La detección temprana puede evitar trabajo adicional en las piezas afectadas, pero las comprobaciones integradas también consumen tiempo de la máquina y requieren preparación. Compare la ruta completa: qué paso de manejo o espera cambia, qué configuración se agrega y qué evidencia final sigue siendo necesaria. Las órdenes recurrentes pueden reutilizar la preparación de inspección; una parte única tiene un saldo diferente. Evalúe esa compensación frente al pedido en lugar de asumir un ahorro de costos universal.
Preguntas frecuentes
¿Puede la inspección durante el proceso reemplazar la inspección final?
Puede proporcionar evidencia de aceptación para una característica definida cuando el método, el alcance y la condición medida cumplen con el acuerdo. Otros controles sólo controlan una operación intermedia. Revise lo que sucede después de la medición y conserve las comprobaciones necesarias para la condición final, en lugar de asumir que cada resultado del ciclo libera la pieza completa.
¿Una sonda de máquina herramienta verifica todas las características?
La cobertura depende del acceso, el programa de medición, el método y el alcance de la inspección. Un diámetro accesible no establece una relación geométrica diferente o una característica inaccesible. Pregunte qué características del dibujo se verifican, cuáles requieren otro método y cómo los registros resultantes demuestran la cobertura acordada.
¿Cada desviación debería provocar un cambio de compensación?
No. Primero establezca si la lectura es válida y si la compensación es apropiada para esa condición del proceso. Los límites aprobados deben distinguir un ajuste permitido de un resultado que requiere investigación o detención. La respuesta también debe identificar cualquier parte anterior que deba retenerse o volverse a inspeccionar.
¿Qué debe solicitar el comprador en el informe de inspección?
Solicitar la identificación de la pieza y revisión, las características comprobadas, las referencias de cantidad o serie relevantes y el estado medido. Acuerde los resultados requeridos y cualquier información del método necesaria para interpretarlos. El retrabajo, la reinspección o una desviación autorizada deben seguir siendo comprensibles en lugar de desaparecer detrás de un resultado de reemplazo.
Fuentes
- Renishaw: anuncio de la RMP400S, julio de 2026
- Renishaw: documentación de control durante el proceso
Definir la próxima decisión de inspección
Comience con las interfaces que determinan si su pieza funcionará y luego conecte cada medición con una acción o requisito de aceptación. Para una revisión de componentes, enviar HongKe CNC sus prioridades de dibujo e inspección, incluido el estado final y los registros necesarios con la entrega.