
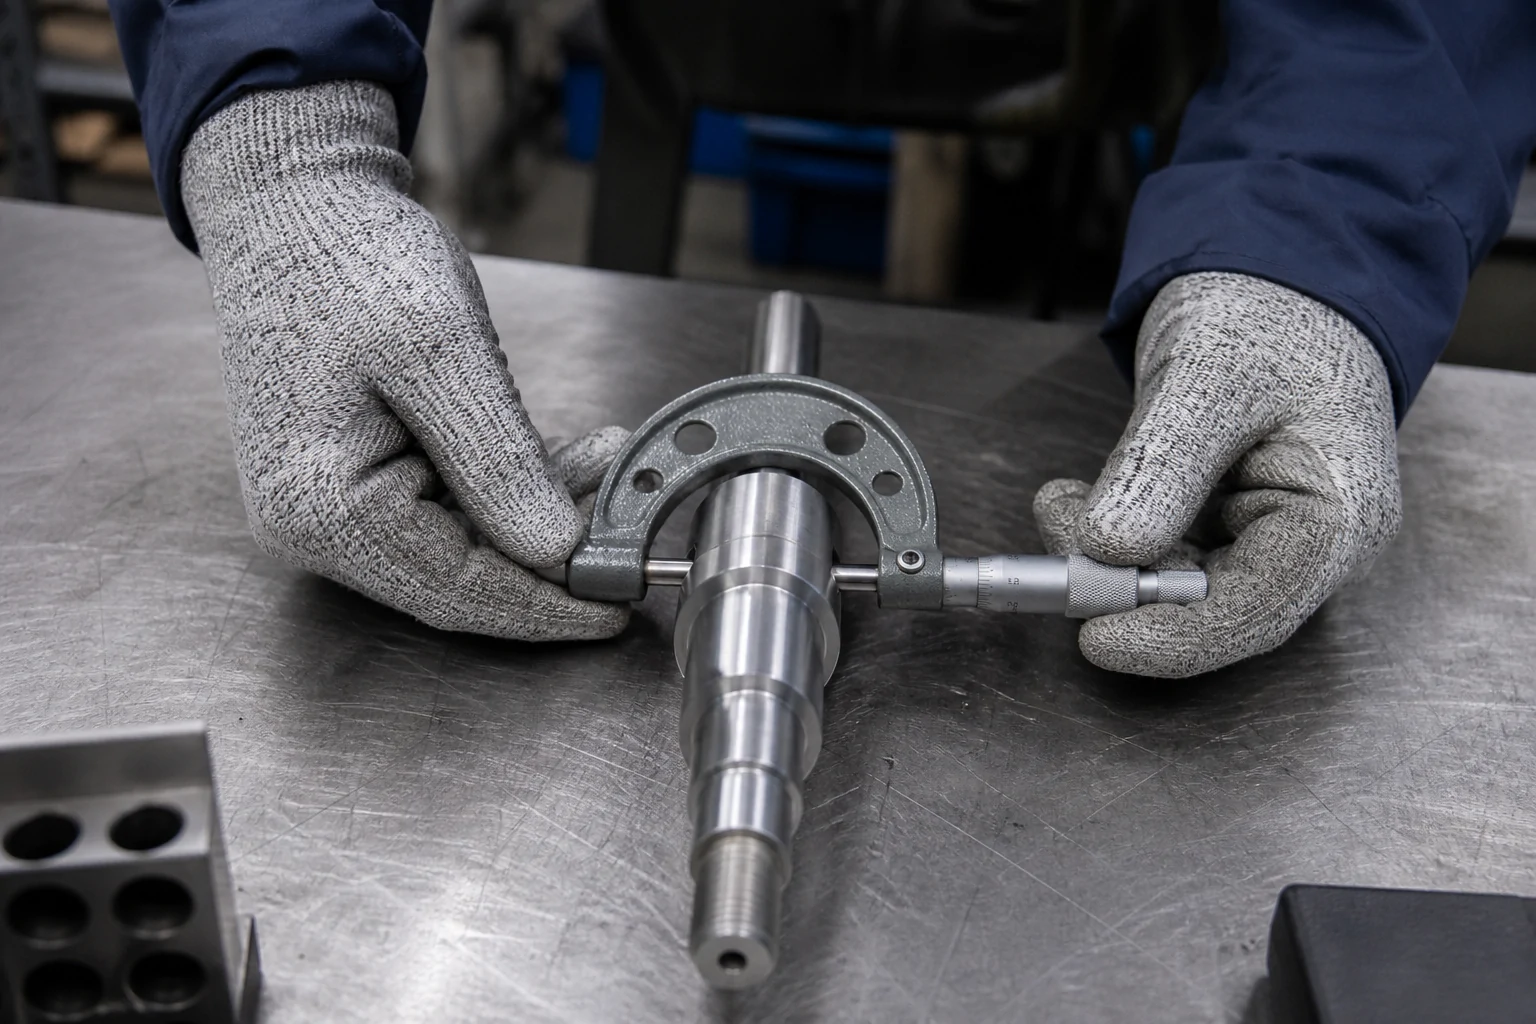
検査結果が最も役立つのは、決定がまだ残っている間です。ボアが限界に向かってドリフトしている場合は、さらにハウジングを切断する前に工具のチェックを促す可能性があります。ただし、クランプされたプレートで満足のいく結果が得られても、解放後の形状については購入者にほとんど伝わらない可能性があります。機上測定の最近の発展により、これらの違いがより明確に焦点が当てられています。購入の問題は、サポート プロセスの決定をどのチェックするか、納品された部品が図面を満たしていることを確認するかどうかです。
機上測定では何が変わるのでしょうか?
レニショーの 2026 年 7 月の RMP400S 発表では、タッチトリガー測定、スキャン、および表面仕上げ検証を組み合わせた工作機械プローブについて説明しています。これらの機能を加工環境に導入すると、生産中に利用できる情報が広がります。位置チェック、形状スキャン、表面評価でも、さまざまな質問に答えられます。
機器の可用性をサプライヤーの設置能力と混同しないでください。購入者は実際の部品に対して提案された方法を確認する必要があります。有益な議論は、デバイスの名前ではなく、特性とそれがサポートする決定から始まります。
プロセス管理と最終合格はさまざまな質問に答えます
測定により、ワークピースの位置を確立したり、特徴を監視したり、リリースの証拠を提供したりできます。レニショーの工程内制御ドキュメントには、工具の磨耗や温度変化などの変動に対応する、切削に組み込まれた制御について説明されています。その役割は、合意された要件に反して完成したコンポーネントを受け入れることとは異なります。
| 測定目的 | 典型的な質問 | 境界を明確にする |
|---|---|---|
| ワークのセット | パーツはプログラムが期待するとおりに配置されていますか? | 正しい設定では完全な寸法が受け入れられません |
| 中間機能チェック | 十分な資料はありますか、それとも機能のトレンドはありますか? | その後の操作によって機能が変更される可能性があります |
| プロセス応答 | オフセットを変更するか、サイクルを停止する必要がありますか? | 対応には承認された制限と権限が必要です |
| 最終承認 | 完成した部品は契約を満たしていますか? | 方法、条件、サンプリング、および記録を定義する必要がある |
管理測定は、その方法、範囲、測定条件が検査契約を満たしている場合、合格に寄与する可能性があります。自動的に収集されたからといって、完全な最終レポートとして扱うべきではありません。
測定後に何が変わるのでしょうか?
柔軟なコンポーネントの再クランプ、グリップ材の除去、仕上げ、および解放は、以前にチェックしたフィーチャーに影響を与える可能性があります。重要な特性を変更できる最後の操作の前後で受け入れを計画します。
ハウジングの場合、加工後のサイズを未解決のまま、機内ボアチェックにより加工をガイドできます。薄いプレートの場合、拘束された形状は自由状態の要件と異なる場合があります。シャフトのジャーナル直径も、別の境界面との関係を確立しません。その関係には独自の評価が必要です。
を使用します。 表面仕上げガイド テクスチャ、外観、処理された界面を区別するため。いつ検査するかを選択する前に、必要な受け入れ条件を指定します。補完チェックを使用すると、同じ作業を不必要に繰り返すことなく、さまざまな質問に答えることができます。
方法を決定に一致させる
機能、参照、アクセスを確認する
ディスプレイの解像度だけでは測定の適合性は確立されません。接触、アクセス、位置合わせ、温度、基準配置はすべて結果に影響します。切断と測定が誤差の原因を共有する場合、独立した検証が適切な場合があります。宣伝されている再現性の数値に依存するのではなく、実際の公差と形状に応じた方法を選択してください。
ハウジングの場合、簡単に測定できる外幅よりも、取り付け面に対する穴の位置の方が重要な場合があります。の CNC公差ガイド これらの機能的な関係をワークホールディングと測定の選択肢に結び付けます。
応答に同意し、有用な記録を保存する
結果により、継続が可能になったり、制限付き調整がトリガーされたり、別のチェックが必要になったり、レビューのために作業が停止したりすることができます。予期せぬ測定値が表示される前に、制限と行動を許可された人を確立します。信頼性の低い測定値によって自動オフセット変更が引き起こされるべきではありません。
影響を受ける数量も特定します。いくつかのコンポーネントを加工した後でチェックに失敗した場合は、以前の作業を保持または再検査するためのルールが必要です。記録は、結果を部品の改訂、特性、および関連するバッチまたは個々の部品に結び付け、再作業と再検査について説明する必要があります。どの記録が配達に付随するかについて早期に合意します。バッチレベルの情報は、後で個々の部分の証拠に再構築できるとは限りません。
検査計画のバイヤーチェックリスト
図面を確認し、次の 5 つのポイントを決定します:
- 特性: できれば番号付きの図面参照を使用して、重要なインターフェイスとデータム関係を特定します。
- タイミングと条件: チェックがクランプ中、リリース後、または終了後に発生するかどうかを示します。
- 方法と範囲: 測定アプローチ、サンプリングまたは個々の部品の範囲、および必要な最初の記事の比較について合意します。
- 応答: 調整限界、停止条件、影響を受ける部品の処理、逸脱の承認を定義します。
- 記録: 結果、リビジョン識別、および配信に必要な例外情報を指定します。
の 品質管理の概要 この議論の背景を提供します。提案された機器が変更された場合でも役立つように、計画をコンポーネントに関連付けたままにしておきます。
早期に検出できれば、影響を受ける部品への追加作業を防ぐことができますが、統合チェックには機械時間がかかり、準備も必要になります。完全なルートを比較します。どの処理または待機ステップが変更されるか、どの設定が追加されるか、そしてどのような最終的な証拠が必要であるかがわかります。定期的なオーダーでは検査準備を再利用できます。ワンオフパーツはバランスが異なります。普遍的なコスト削減を想定するのではなく、注文とのトレードオフを評価します。
よくある質問
工程内検査は最終検査の代わりになるのでしょうか?
方法、範囲、および測定された条件が一致する場合、定義された特性の受け入れ証拠を提供できます。他のチェックは中間操作のみを制御します。サイクル中のすべての結果が部品全体を解放すると仮定するのではなく、測定後に何が起こったかを確認し、完成状態に必要なチェックをすべて保持します。
工作機械のプローブはすべての機能をチェックしますか?
対象範囲は、アクセス、測定プログラム、方法、検査範囲によって異なります。アクセス可能な直径は、異なる幾何学的関係やアクセスできないフィーチャを確立するものではありません。どの図面特性がチェックされるのか、どの特性が別の方法を必要とするのか、結果として得られる記録が合意された範囲をどのように示すのかを尋ねます。
あらゆる偏差がオフセット変更をトリガーする必要がありますか?
いいえ。まず、読み取り値が有効かどうか、また補正がそのプロセス条件に適切かどうかを確認します。承認された制限値は、許可された調整と調査や停止が必要な結果を区別する必要があります。応答では、保持または再検査が必要な以前の部品を特定する必要もあります。
買い手は検査報告書で何を要求する必要がありますか?
部品とリビジョン、チェックされた特性、関連する数量またはシリアル参照、および測定された状態の特定を要求します。必要な結果とその解釈に必要な方法情報について同意します。やり直し、再検査、または許可された逸脱は、交換結果の陰に隠れるのではなく、理解可能なままである必要があります。
情報源
次回の検査の決定を定義する
パーツが機能するかどうかを決定するインターフェイスから始めて、各測定をアクションまたは承認要件に結び付けます。コンポーネントのレビューについては、 送信 HongKe CNC 図面と検査の優先順位、完成状態と納品に必要な記録を含みます。