
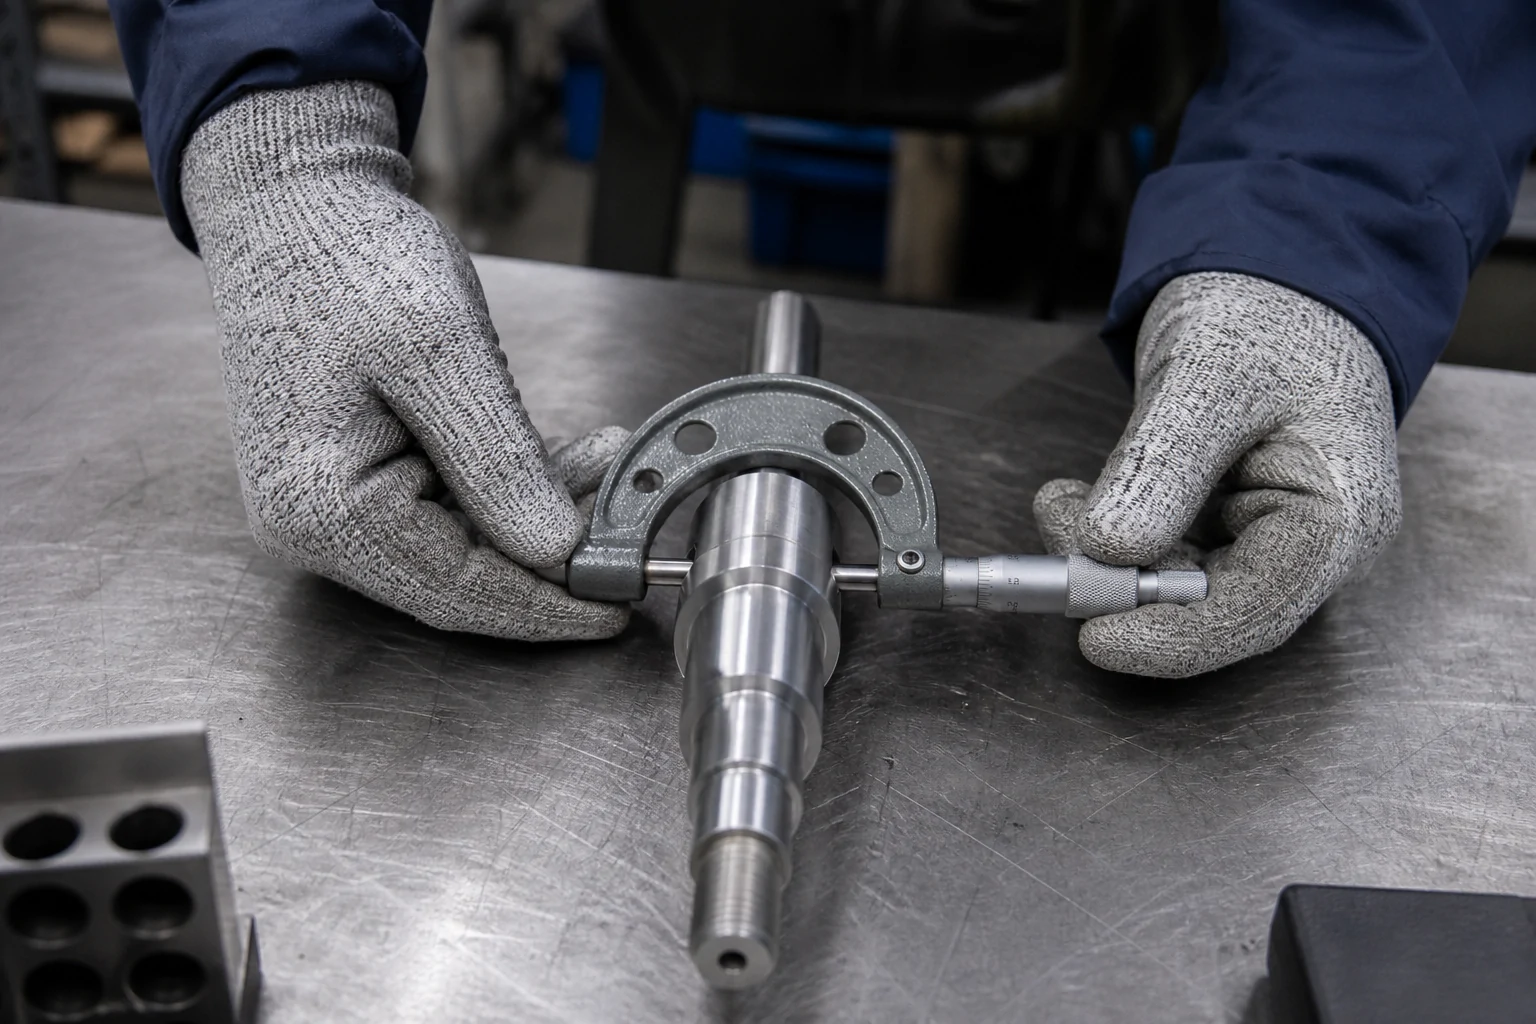
当仍然需要做出决定时,检查结果是最有用的。向极限漂移的孔可能会在切割更多外壳之前提示进行刀具检查。然而,在夹紧板上获得令人满意的结果可能无法让买家了解其释放后的形状。机上测量的最新发展使这些区别更加引人注目。采购问题是检查支持流程决策并确定交付的零件是否符合图纸。
机上测量发生了什么变化?
雷尼绍于 2026 年 7 月发布的 RMP400S 公告描述了一种结合了接触式触发测量、扫描和表面光洁度验证的机床测头。将这些功能引入加工环境可以扩大生产过程中可用的信息。位置检查、形状扫描和表面评估仍然可以回答不同的问题。
设备可用性不应与供应商的安装能力相混淆。买家应确认针对其实际零件提出的方法。有用的讨论从特性及其支持的决策开始,而不是从设备的名称开始。
过程控制和最终验收回答不同的问题
测量可以确定工件位置、监控特征或提供释放证据。雷尼绍的过程控制文档描述了嵌入切削中的控制装置,可响应刀具磨损和温度变化等变化。该角色不同于根据商定的要求接受成品组件。
| 测量目的 | 典型问题 | 边界有待澄清 |
|---|---|---|
| 工件设置 | 该部件的位置是否符合程序的预期? | 正确的设置并不是完整的尺寸验收 |
| 中间功能检查 | 是否有足够的材料或者某个功能是否流行? | 后续操作仍可能改变该功能 |
| 过程响应 | 偏移量应该改变还是循环停止? | 响应需要批准的限制和权限 |
| 最终验收 | 成品是否符合协议? | 必须定义方法、条件、采样和记录 |
当控制测量的方法、范围和测量条件满足检验协议时,控制测量可能有助于验收。不应仅仅因为它是自动收集的而将其视为完整的最终报告。
测量后会发生什么变化?
重新夹紧、移除夹紧材料、精加工和释放柔性部件可能会影响之前检查的特征。围绕能够改变重要特征的最后操作计划验收。
对于外壳,机内孔检查可以指导加工,同时保留其后处理尺寸未解决。对于薄板,约束形状可能与自由状态要求不同。轴的轴颈直径也不与另一个接口建立关系;这种关系需要自己的评估。
使用 表面光洁度指南 区分纹理、外观和处理过的界面。在选择何时检查之前指定所需的验收条件。补充检查可以回答不同的问题,而无需不必要地重复相同的工作。
将方法与决策相匹配
检查能力、参考资料和访问权限
仅靠显示分辨率并不能确定测量的适用性。接触、访问、对准、温度和参考布置都会影响结果。如果切割和测量有共同的误差源,则独立验证可能是合适的。选择适合实际公差和几何形状的方法,而不是依赖于广告中的重复性数字。
对于外壳来说,孔相对于安装面的位置可能比容易测量的外部宽度更重要。这 CNC 公差指南 将这些功能关系与工件夹持和测量选择联系起来。
同意答复并保留有用的记录
结果可以允许继续、触发有界调整、需要另一次检查或停止工作以进行审查。在意外读数出现之前确定限制和授权采取行动的人员。不可靠的测量不应驱动自动偏移变化。
还要确定受影响的数量。加工多个部件后的失败检查需要制定规则来保留或重新检查早期工作。记录应将结果与零件修订、特性和相关批次或单个零件联系起来,并解释返工和重新检验。尽早商定交付时附带的记录;批次级信息并不总是能够在以后重建为单独部分的证据。
买方检查计划清单
审图解决这五点:
- 特征: 确定关键接口和基准关系,最好使用编号的图纸参考。
- 时间和条件: 说明检查是在夹紧时、释放后还是完成后进行。
- 方法及范围: 就测量方法、抽样或单个部分的覆盖范围以及任何所需的首篇文章比较达成一致。
- 回复: 定义调整限制、停止条件、受影响部件处理和偏差批准。
- 记录: 指定交付时所需的结果、修订标识和异常信息。
这 质量控制概述 为本次讨论提供了背景。将计划与组件联系起来,以便在建议的设备发生变化时它仍然有用。
早期检测可以防止对受影响的部件进行额外的工作,但集成检查也会消耗机器时间并且需要准备。比较完整的路线:哪些处理或等待步骤发生变化,添加了哪些设置,以及仍然需要哪些最终证据。重复订单可以重复使用检验准备;一次性的部分有不同的平衡。根据订单评估这种权衡,而不是假设普遍节省成本。
常见问题
过程检验可以代替最终检验吗?
当方法、范围和测量条件符合协议时,它可以为定义的特性提供验收证据。其他检查仅控制中间操作。检查测量后发生的情况并保留完成状态所需的任何检查,而不是假设每个周期内结果都会释放整个零件。
机床测头是否检查每个特征?
覆盖范围取决于访问、测量程序、方法和检查范围。可到达的直径不会建立不同的几何关系或不可到达的特征。询问检查哪些图纸特征,哪些需要其他方法,以及结果记录如何证明商定的覆盖范围。
每个偏差都应该触发偏移量变化吗?
否。首先确定读数是否有效以及补偿是否适合该过程条件。批准的限制应将允许的调整与需要调查或停止的结果区分开来。响应还需要确定任何必须保留或重新检查的早期部件。
买方应在检验报告中提出什么要求?
请求零件和修订的标识、检查的特性、相关数量或序列参考以及测量条件。就所需的结果以及解释这些结果所需的任何方法信息达成一致。返工、重新检查或授权偏差应该保持可理解性,而不是在替换结果之后消失。
来源
定义下一个检查决定
从确定您的零件是否可以工作的接口开始,然后将每个测量结果与操作或验收要求连接起来。对于组件审查, 发送 HongKe CNC 您的绘图和检查优先事项,包括成品状况和交付所需的记录。