
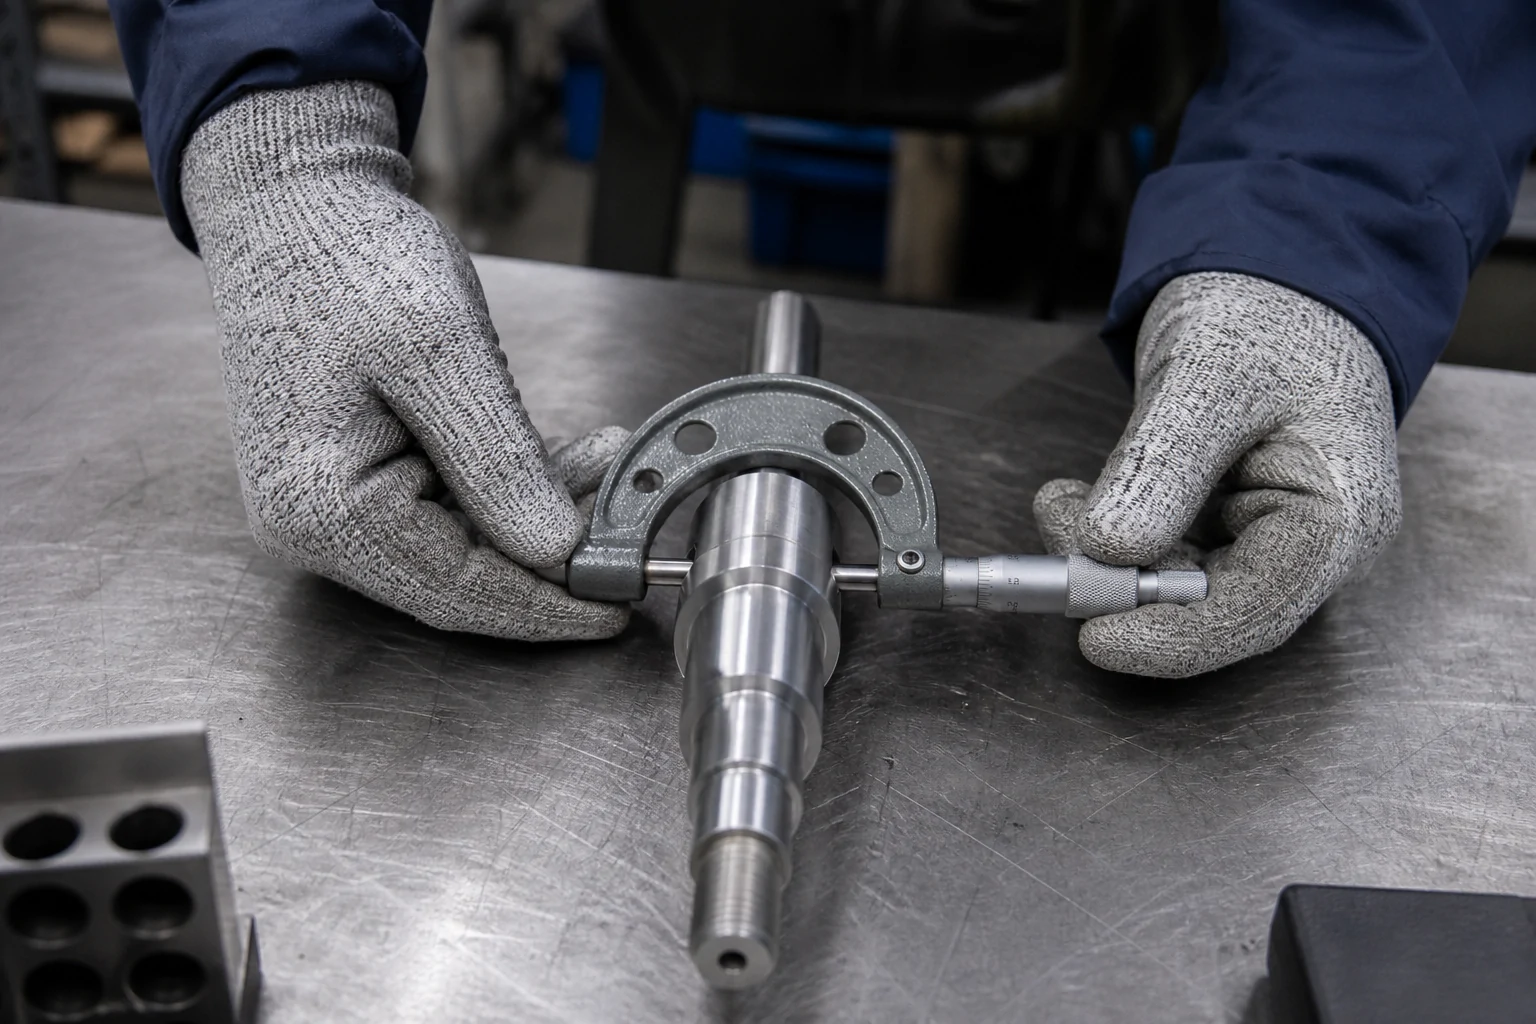
Um resultado de inspeção é mais útil enquanto ainda há uma decisão a tomar. Um furo que está se aproximando de um limite pode exigir uma verificação da ferramenta antes que mais alojamentos sejam cortados. Um resultado satisfatório em uma placa fixada, entretanto, pode dizer pouco ao comprador sobre seu formato após o lançamento. Desenvolvimentos recentes na medição na máquina trazem essas distinções para um foco mais nítido. A questão de compras é quais verificações apoiam as decisões do processo e estabelecem que a peça entregue atende ao desenho.
O que está mudando na medição na máquina?
O anúncio do RMP400S da Renishaw em julho de 2026 descreve um apalpador de máquina-ferramenta que combina medição por acionamento por toque, digitalização e verificação de acabamento superficial. Trazer essas funções para o ambiente de usinagem pode ampliar as informações disponíveis durante a produção. Uma verificação de localização, uma varredura de formulário e uma avaliação de superfície ainda respondem a perguntas diferentes.
A disponibilidade do equipamento não deve ser confundida com a capacidade instalada do fornecedor. Os compradores devem confirmar o método proposto para sua parte real. A discussão útil começa com a característica e a decisão que ela suporta, e não com o nome de um dispositivo.
O controle do processo e a aceitação final respondem a diferentes questões
A medição pode estabelecer uma posição da peça, monitorar um recurso ou fornecer evidências para liberação. A documentação de controle em processo da Renishaw descreve controles incorporados no corte que respondem a variações como desgaste da ferramenta e mudanças de temperatura. Essa função difere de aceitar o componente acabado de acordo com um requisito acordado.
| Finalidade da medição | Pergunta típica | Limite para esclarecer |
|---|---|---|
| Configuração da peça de trabalho | A peça está posicionada conforme o programa espera? | A configuração correta não é aceitação dimensional completa |
| Verificação intermediária de recursos | Existe material suficiente ou um recurso está em alta? | Operações posteriores ainda podem alterar o recurso |
| Resposta do processo | Um deslocamento deve mudar ou o ciclo deve parar? | A resposta precisa de limites e autoridade aprovados |
| Aceitação final | A peça acabada atende ao acordo? | Método, condição, amostragem e registros devem ser definidos |
Uma medição de controle pode contribuir para a aceitação quando seu método, escopo e condição medida atendem ao acordo de inspeção. Não deve ser tratado como um relatório final completo simplesmente porque foi recolhido automaticamente.
O que pode mudar após a medição?
Refixar, remover material de fixação, finalizar e liberar um componente flexível pode afetar um recurso verificado anteriormente. Planeje a aceitação em torno da última operação capaz de alterar a característica que importa.
Para uma carcaça, uma verificação do furo na máquina pode orientar a usinagem, deixando o tamanho pós-tratamento sem solução. Para uma placa fina, o formato restrito pode diferir do requisito do estado livre. O diâmetro do munhão de um eixo também não estabelece sua relação com outra interface; esse relacionamento precisa de sua própria avaliação.
Use o guia de acabamento superficial para distinguir textura, aparência e interfaces tratadas. Especifique a condição de aceitação necessária antes de escolher quando inspecionar. As verificações complementares podem responder a diferentes questões sem repetir desnecessariamente o mesmo trabalho.
Combine o método com a decisão
Verifique capacidade, referências e acesso
A resolução da tela por si só não estabelece a adequação da medição. Contato, acesso, alinhamento, temperatura e disposição de referência afetam o resultado. Quando o corte e a medição partilham uma fonte de erro, uma verificação independente pode ser apropriada. Selecione um método para a tolerância e geometria reais em vez de depender de um valor de repetibilidade anunciado.
Para um mancal, a localização do furo em relação às faces de montagem pode ser mais importante do que uma largura externa facilmente medida. O Guia de tolerâncias CNC conecta essas relações funcionais às escolhas de fixação e medição.
Concorde com a resposta e retenha registros úteis
Um resultado pode permitir a continuação, desencadear um ajuste limitado, exigir outra verificação ou interromper o trabalho para revisão. Estabeleça os limites e a pessoa autorizada a agir antes que apareça uma leitura inesperada. Uma medição não confiável não deve gerar uma alteração automática do deslocamento.
Identifique também a quantidade afetada. Uma verificação falhada após a usinagem de vários componentes precisa de uma regra para reter ou reinspecionar o trabalho anterior. Os registros devem conectar os resultados à revisão da peça, característica e lote relevante ou peça individual, com explicação do retrabalho e da reinspeção. Combine antecipadamente quais registros acompanham a entrega; as informações em nível de lote nem sempre podem ser reconstruídas posteriormente em evidências de partes individuais.
Uma lista de verificação do comprador para o plano de inspeção
Revise o desenho e resolva esses cinco pontos:
- Característica: identificar a interface crítica e a relação de referência, de preferência com referências de desenho numeradas.
- Tempo e condição: indique se a verificação ocorre durante a fixação, após a liberação ou após o acabamento.
- Método e escopo: concordar com a abordagem de medição, amostragem ou cobertura de partes individuais e qualquer comparação necessária do primeiro artigo.
- Resposta: definir limites de ajuste, condições de parada, manuseio de peças afetadas e aprovação de desvios.
- Registro: especifique os resultados, a identificação da revisão e as informações de exceção exigidas na entrega.
O visão geral do controle de qualidade fornece contexto para esta discussão. Mantenha o plano vinculado ao componente para que ele continue útil caso o equipamento proposto mude.
A detecção precoce pode evitar trabalho adicional nas peças afetadas, mas as verificações integradas também consomem tempo da máquina e exigem preparação. Compare a rota completa: qual etapa de tratamento ou espera é alterada, qual configuração é adicionada e quais evidências finais permanecem necessárias. Pedidos recorrentes podem reutilizar a preparação de inspeção; uma parte única tem um equilíbrio diferente. Avalie essa compensação em relação à ordem, em vez de assumir uma economia universal de custos.
Perguntas frequentes
A inspeção em processo pode substituir a inspeção final?
Ele pode fornecer evidências de aceitação para uma característica definida quando o método, o escopo e a condição medida atendem ao acordo. Outras verificações controlam apenas uma operação intermediária. Revise o que acontece após a medição e retenha todas as verificações necessárias para a condição final, em vez de presumir que cada resultado do ciclo libera a peça inteira.
Uma sonda de máquina-ferramenta verifica todos os recursos?
A cobertura depende do acesso, do programa de medição, do método e do escopo da inspeção. Um diâmetro acessível não estabelece uma relação geométrica diferente ou uma característica inacessível. Pergunte quais características dos desenhos são verificadas, quais requerem outro método e como os registros resultantes demonstram a cobertura acordada.
Cada desvio deveria desencadear uma mudança de compensação?
Não. Primeiro estabeleça se a leitura é válida e se a compensação é apropriada para aquela condição do processo. Os limites aprovados devem distinguir um ajuste permitido de um resultado que exige investigação ou interrupção. A resposta também precisa identificar quaisquer peças anteriores que devam ser retidas ou reinspecionadas.
O que o comprador deve solicitar no relatório de inspeção?
Solicite a identificação da peça e revisão, as características verificadas, a quantidade relevante ou referências de série e a condição medida. Concorde com os resultados exigidos e quaisquer informações de método necessárias para interpretá-los. O retrabalho, a reinspeção ou um desvio autorizado devem permanecer compreensíveis, em vez de desaparecer atrás de um resultado de substituição.
Fontes
Definir a próxima decisão de inspeção
Comece com as interfaces que determinam se sua peça funcionará e, em seguida, conecte cada medição a uma ação ou requisito de aceitação. Para uma revisão do componente, enviar HongKe CNC suas prioridades de desenho e inspeção, incluindo a condição final e os registros necessários na entrega.