
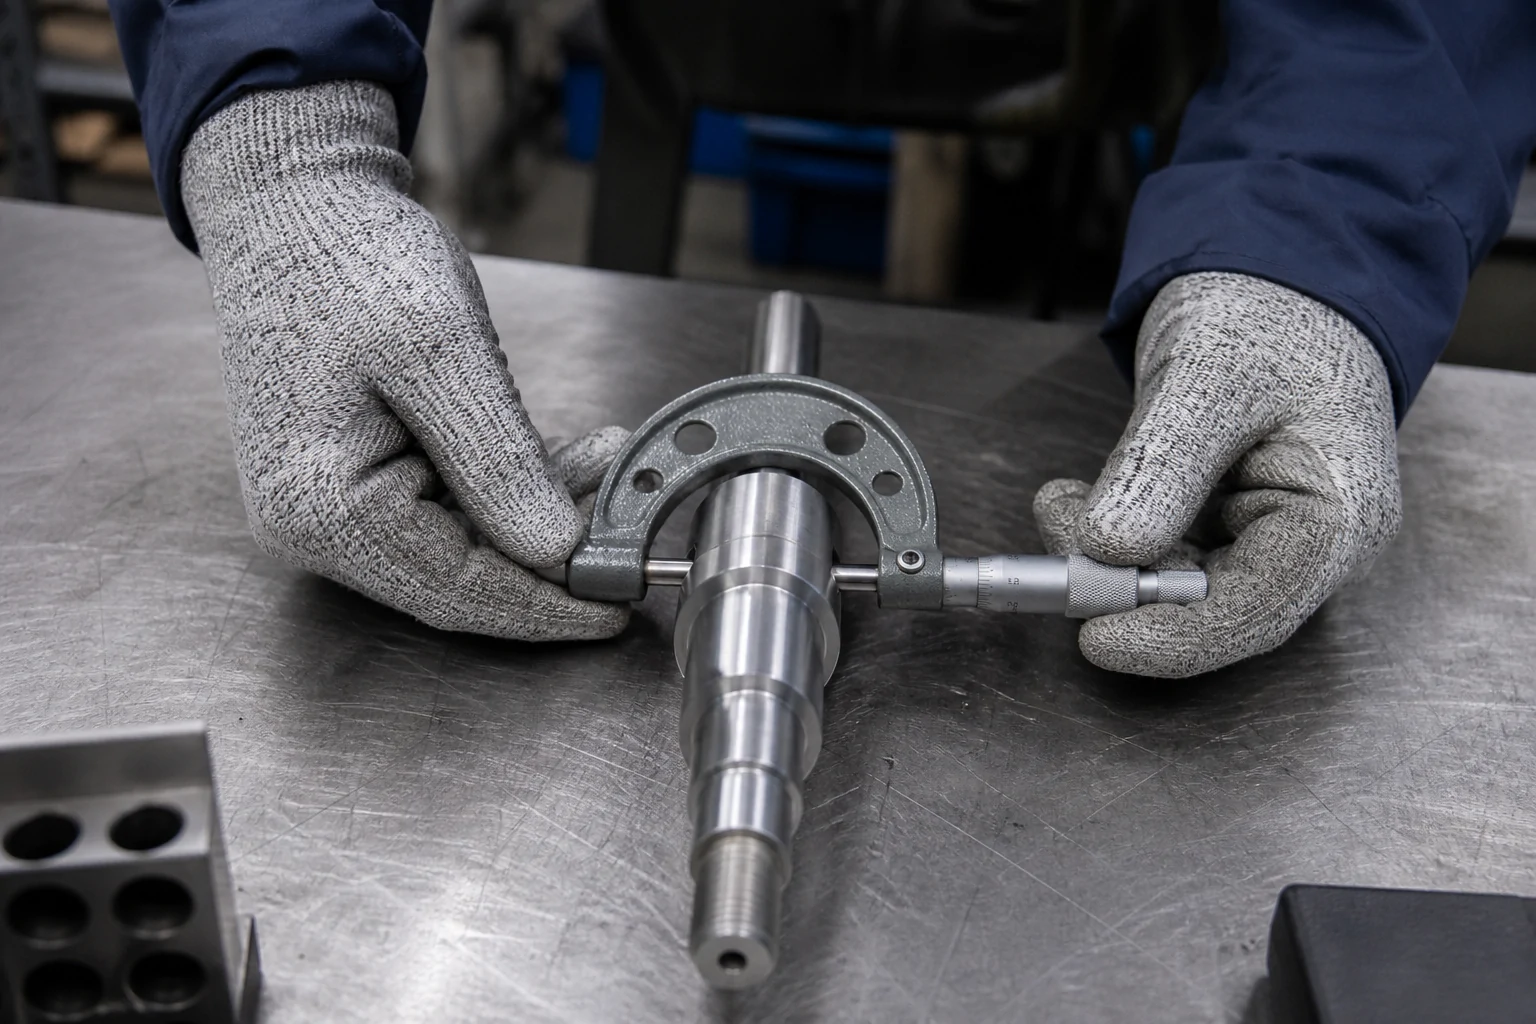
Ein Inspektionsergebnis ist am nützlichsten, solange noch eine Entscheidung zu treffen ist. Eine Bohrung, die sich einer Grenze nähert, kann eine Werkzeugprüfung erforderlich machen, bevor weitere Gehäuse geschnitten werden. Ein zufriedenstellendes Ergebnis auf einer eingespannten Platte sagt dem Käufer jedoch möglicherweise wenig über deren Form nach der Freigabe aus. Jüngste Entwicklungen in der On-Machine-Messung rücken diese Unterschiede noch stärker in den Fokus. Bei der Einkaufsfrage geht es darum, die Entscheidungen des Supportprozesses zu überprüfen und festzustellen, ob das gelieferte Teil der Zeichnung entspricht.
Was ändert sich in der On-Machine-Messung?
Renishaws RMP400S-Ankündigung vom Juli 2026 beschreibt einen Werkzeugmaschinenmesstaster, der taktile Messung, Scannen und Oberflächengüteprüfung kombiniert. Durch die Integration dieser Funktionen in die Bearbeitungsumgebung können die während der Produktion verfügbaren Informationen erweitert werden. Ein Standortcheck, ein Formscan und eine Oberflächenbeurteilung beantworten noch unterschiedliche Fragen.
Die Geräteverfügbarkeit sollte nicht mit der installierten Kapazität eines Lieferanten verwechselt werden. Käufer sollten die für ihren tatsächlichen Teil vorgeschlagene Methode bestätigen. Die nützliche Diskussion beginnt mit dem Merkmal und der Entscheidung, die es unterstützt, und nicht mit dem Namen eines Geräts.
Prozesskontrolle und Endabnahme beantworten unterschiedliche Fragen
Durch die Messung kann eine Werkstückposition ermittelt, ein Merkmal überwacht oder ein Freigabenachweis erbracht werden. Die In-Prozess-Kontrolldokumentation von Renishaw beschreibt in das Schneiden integrierte Kontrollen, die auf Schwankungen wie Werkzeugverschleiß und Temperaturänderungen reagieren. Diese Rolle unterscheidet sich von der Annahme der fertigen Komponente anhand einer vereinbarten Anforderung.
| Messzweck | Typische Frage | Grenze zur Klärung |
|---|---|---|
| Werkstückeinstellung | Ist das Teil so positioniert, wie es das Programm erwartet? | Eine korrekte Einstellung ist keine vollständige Maßabnahme |
| Zwischenprüfung der Merkmale | Ist genügend Material vorhanden oder liegt ein Feature im Trend? | Spätere Vorgänge können die Funktion noch ändern |
| Prozessreaktion | Sollte sich ein Offset ändern oder der Zyklus stoppen? | Die Reaktion erfordert genehmigte Grenzen und Autorität |
| Endabnahme | Entspricht das fertige Teil der Vereinbarung? | Methode, Bedingung, Probenahme und Aufzeichnungen müssen definiert werden |
Eine Kontrollmessung kann zur Abnahme beitragen, wenn Methode, Umfang und gemessener Zustand der Prüfvereinbarung entsprechen. Es sollte nicht als vollständiger Abschlussbericht behandelt werden, nur weil er automatisch erfasst wurde.
Was kann sich nach der Messung ändern?
Das Umspannen, das Entfernen von Klemmmaterial, die Endbearbeitung und das Lösen einer flexiblen Komponente können Auswirkungen auf ein zuvor überprüftes Merkmal haben. Planen Sie die Abnahme um den letzten Vorgang herum, der die entscheidende Eigenschaft ändern kann.
Bei einem Gehäuse kann eine Bohrungsprüfung in der Maschine die Bearbeitung steuern, während die Nachbearbeitungsgröße ungeklärt bleibt. Bei einer dünnen Platte kann die eingeschränkte Form von der Freizustandsanforderung abweichen. Der Zapfendurchmesser einer Welle legt auch nicht ihre Beziehung zu einer anderen Schnittstelle fest; Diese Beziehung bedarf einer eigenen Bewertung.
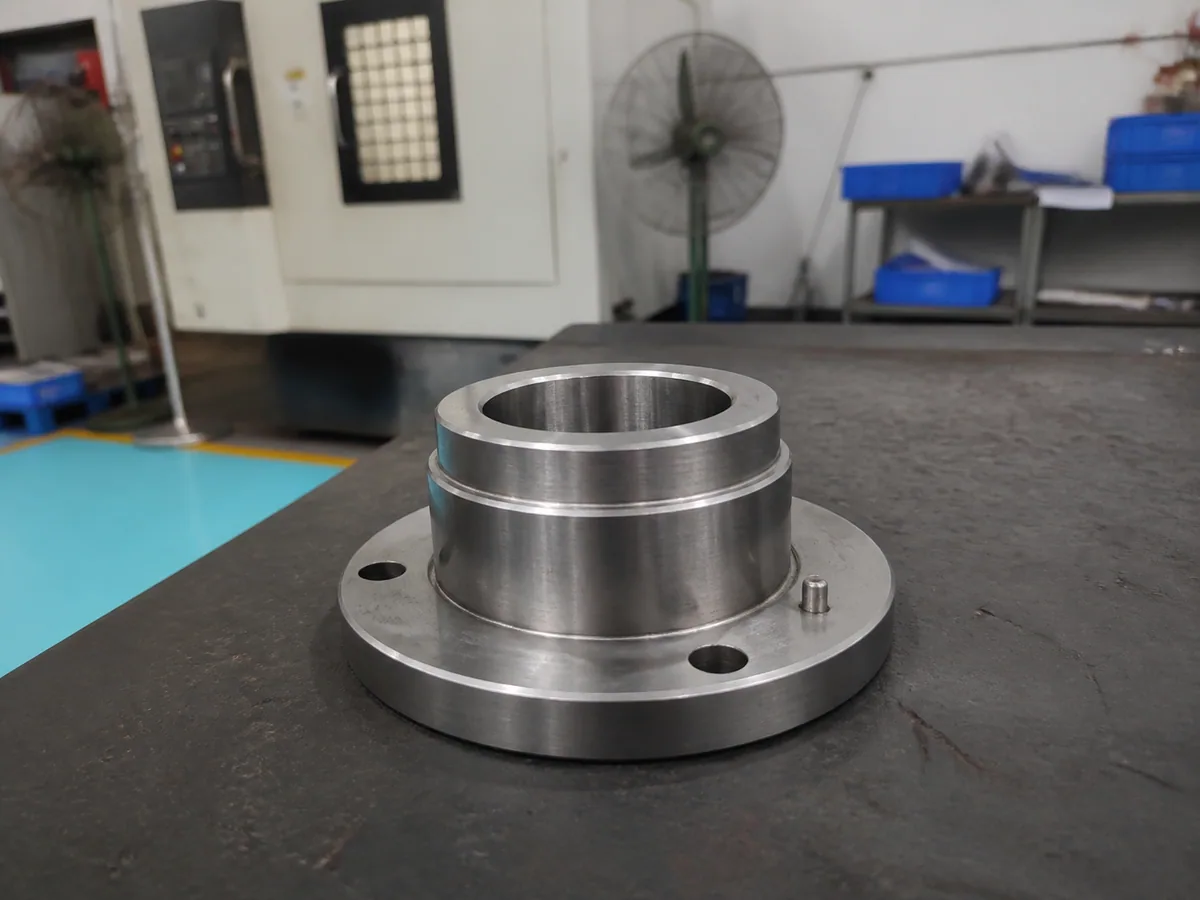
Benutzen Sie die Leitfaden zur Oberflächenbeschaffenheit um Textur, Aussehen und behandelte Schnittstellen zu unterscheiden. Geben Sie die erforderliche Abnahmebedingung an, bevor Sie den Zeitpunkt der Prüfung auswählen. Komplementäre Checks können unterschiedliche Fragen beantworten, ohne dass die gleiche Arbeit unnötig wiederholt wird.
Passen Sie die Methode an die Entscheidung an
Überprüfen Sie Fähigkeiten, Referenzen und Zugriff
Die Displayauflösung allein begründet noch keine Eignung für die Messung. Kontakt, Zugang, Ausrichtung, Temperatur und die Referenzanordnung beeinflussen das Ergebnis. Wenn Schneiden und Messen eine gemeinsame Fehlerquelle darstellen, kann eine unabhängige Überprüfung angebracht sein. Wählen Sie eine Methode für die tatsächliche Toleranz und Geometrie, anstatt sich auf eine angegebene Wiederholbarkeitszahl zu verlassen.
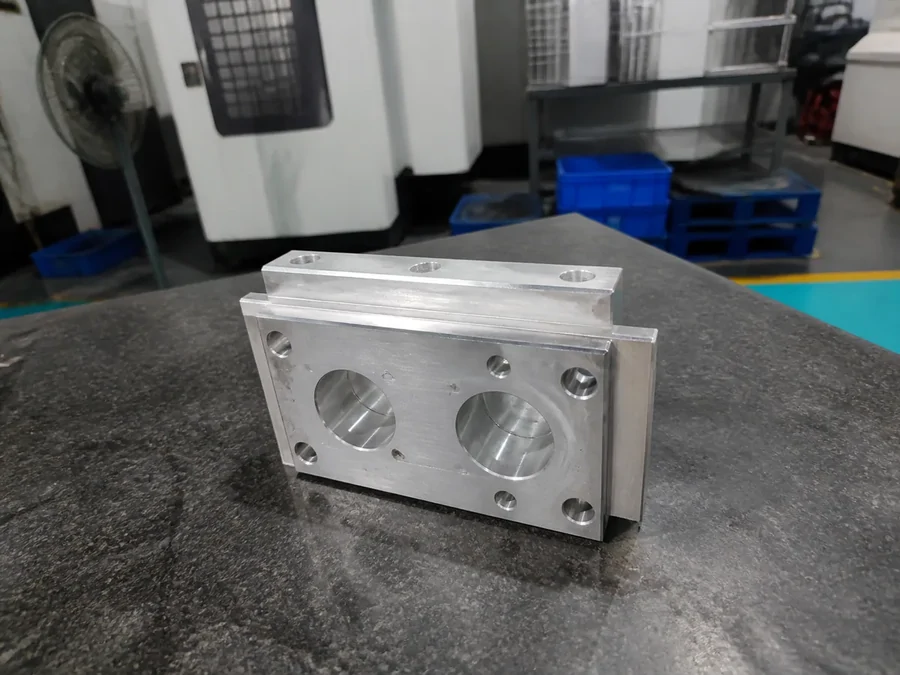
Bei einem Gehäuse kann die Lage der Bohrung im Verhältnis zu den Montageflächen wichtiger sein als eine einfach zu messende Außenbreite. Der Leitfaden zu CNC-Toleranzen verbindet diese funktionalen Beziehungen mit den Auswahlmöglichkeiten für Werkstückspannung und Messung.
Stimmen Sie der Antwort zu und bewahren Sie nützliche Aufzeichnungen auf
Ein Ergebnis kann eine Fortsetzung ermöglichen, eine begrenzte Anpassung auslösen, eine weitere Prüfung erfordern oder die Arbeit zur Überprüfung stoppen. Legen Sie die Grenzen und die handlungsberechtigte Person fest, bevor eine unerwartete Anzeige auftritt. Eine unzuverlässige Messung sollte nicht zu einer automatischen Offset-Änderung führen.
Identifizieren Sie auch die betroffene Menge. Eine fehlgeschlagene Prüfung nach der Bearbeitung mehrerer Komponenten erfordert eine Regel zum Anhalten oder erneuten Überprüfen früherer Arbeiten. Aufzeichnungen sollten die Ergebnisse mit der Teilerevision, dem Merkmal und der relevanten Charge oder dem jeweiligen Teil verknüpfen, wobei Nacharbeit und erneute Prüfung erläutert werden. Vereinbaren Sie frühzeitig, welche Unterlagen der Lieferung beiliegen; Informationen auf Chargenebene können später nicht immer in Einzelbeweise rekonstruiert werden.
Eine Käufer-Checkliste für den Inspektionsplan
Überprüfen Sie die Zeichnung und klären Sie diese fünf Punkte:
- Merkmal: Identifizieren Sie die kritische Schnittstelle und Bezugspunktbeziehung, vorzugsweise mit nummerierten Zeichnungsreferenzen.
- Zeitpunkt und Zustand: Geben Sie an, ob die Prüfung beim Spannen, nach dem Lösen oder nach der Fertigstellung erfolgt.
- Methode und Umfang: Vereinbaren Sie den Messansatz, die Stichproben- oder Einzelteilabdeckung sowie den eventuell erforderlichen Erstmustervergleich.
- Antwort: Definieren Sie Anpassungsgrenzen, Stoppbedingungen, die Handhabung betroffener Teile und die Genehmigung von Abweichungen.
- Aufzeichnen: Geben Sie die Ergebnisse, die Revisionsidentifikation und die Ausnahmeinformationen an, die für die Lieferung erforderlich sind.
Der Übersicht über die Qualitätskontrolle liefert den Kontext für diese Diskussion. Halten Sie den Plan an die Komponente gebunden, damit er nützlich bleibt, wenn sich die vorgeschlagene Ausrüstung ändert.
Eine frühere Erkennung kann zusätzliche Arbeiten an betroffenen Teilen verhindern, integrierte Prüfungen beanspruchen aber auch Maschinenzeit und erfordern Vorbereitung. Vergleichen Sie den gesamten Weg: Welcher Bearbeitungs- oder Warteschritt ändert sich, welche Einrichtung wird hinzugefügt und welche endgültigen Nachweise sind noch erforderlich. Bei wiederkehrenden Aufträgen kann die Inspektionsvorbereitung wiederverwendet werden; ein einmaliges Teil hat eine andere Bilanz. Bewerten Sie diesen Kompromiss gegenüber der Bestellung, anstatt von einer allgemeinen Kosteneinsparung auszugehen.
Häufig gestellte Fragen
Kann eine prozessbegleitende Prüfung die Endprüfung ersetzen?
Es kann einen Akzeptanznachweis für ein definiertes Merkmal liefern, wenn Methode, Umfang und gemessene Bedingung der Vereinbarung entsprechen. Andere Prüfungen steuern nur einen Zwischenvorgang. Überprüfen Sie, was nach der Messung passiert, und behalten Sie alle für den fertigen Zustand erforderlichen Überprüfungen bei, anstatt davon auszugehen, dass jedes In-Cycle-Ergebnis das gesamte Teil freigibt.
Überprüft ein Werkzeugmaschinenmesstaster jedes Merkmal?
Die Abdeckung hängt vom Zugang, dem Messprogramm, der Methode und dem Prüfumfang ab. Ein zugänglicher Durchmesser begründet keine andere geometrische Beziehung oder ein unzugängliches Merkmal. Fragen Sie, welche Zeichnungsmerkmale überprüft werden, welche eine andere Methode erfordern und wie die resultierenden Aufzeichnungen die vereinbarte Abdeckung belegen.
Sollte jede Abweichung eine Offset-Änderung auslösen?
Nein. Stellen Sie zunächst fest, ob der Messwert gültig ist und ob eine Kompensation für diesen Prozesszustand angemessen ist. Genehmigte Grenzwerte sollten eine zulässige Anpassung von einem Ergebnis unterscheiden, das eine Untersuchung oder einen Stopp erfordert. Die Antwort muss auch alle früheren Teile identifizieren, die zurückgehalten oder erneut überprüft werden müssen.
Was sollte der Käufer im Inspektionsbericht verlangen?
Fordern Sie die Identifizierung des Teils und der Revision, der überprüften Merkmale, der relevanten Mengen- oder Serienreferenzen und des gemessenen Zustands an. Vereinbaren Sie die erforderlichen Ergebnisse und alle Methodeninformationen, die zu deren Interpretation erforderlich sind. Nachbesserungen, erneute Inspektionen oder autorisierte Abweichungen sollten nachvollziehbar bleiben und nicht hinter einem Ersatzergebnis verschwinden.
Quellen
Definieren Sie die nächste Inspektionsentscheidung
Beginnen Sie mit den Schnittstellen, die bestimmen, ob Ihr Teil funktioniert, und verknüpfen Sie dann jede Messung mit einer Aktion oder Abnahmeanforderung. Für eine Komponentenüberprüfung, schicken HongKe CNC Ihre Zeichnungs- und Inspektionsprioritäten, einschließlich des fertigen Zustands und der für die Lieferung erforderlichen Unterlagen.