
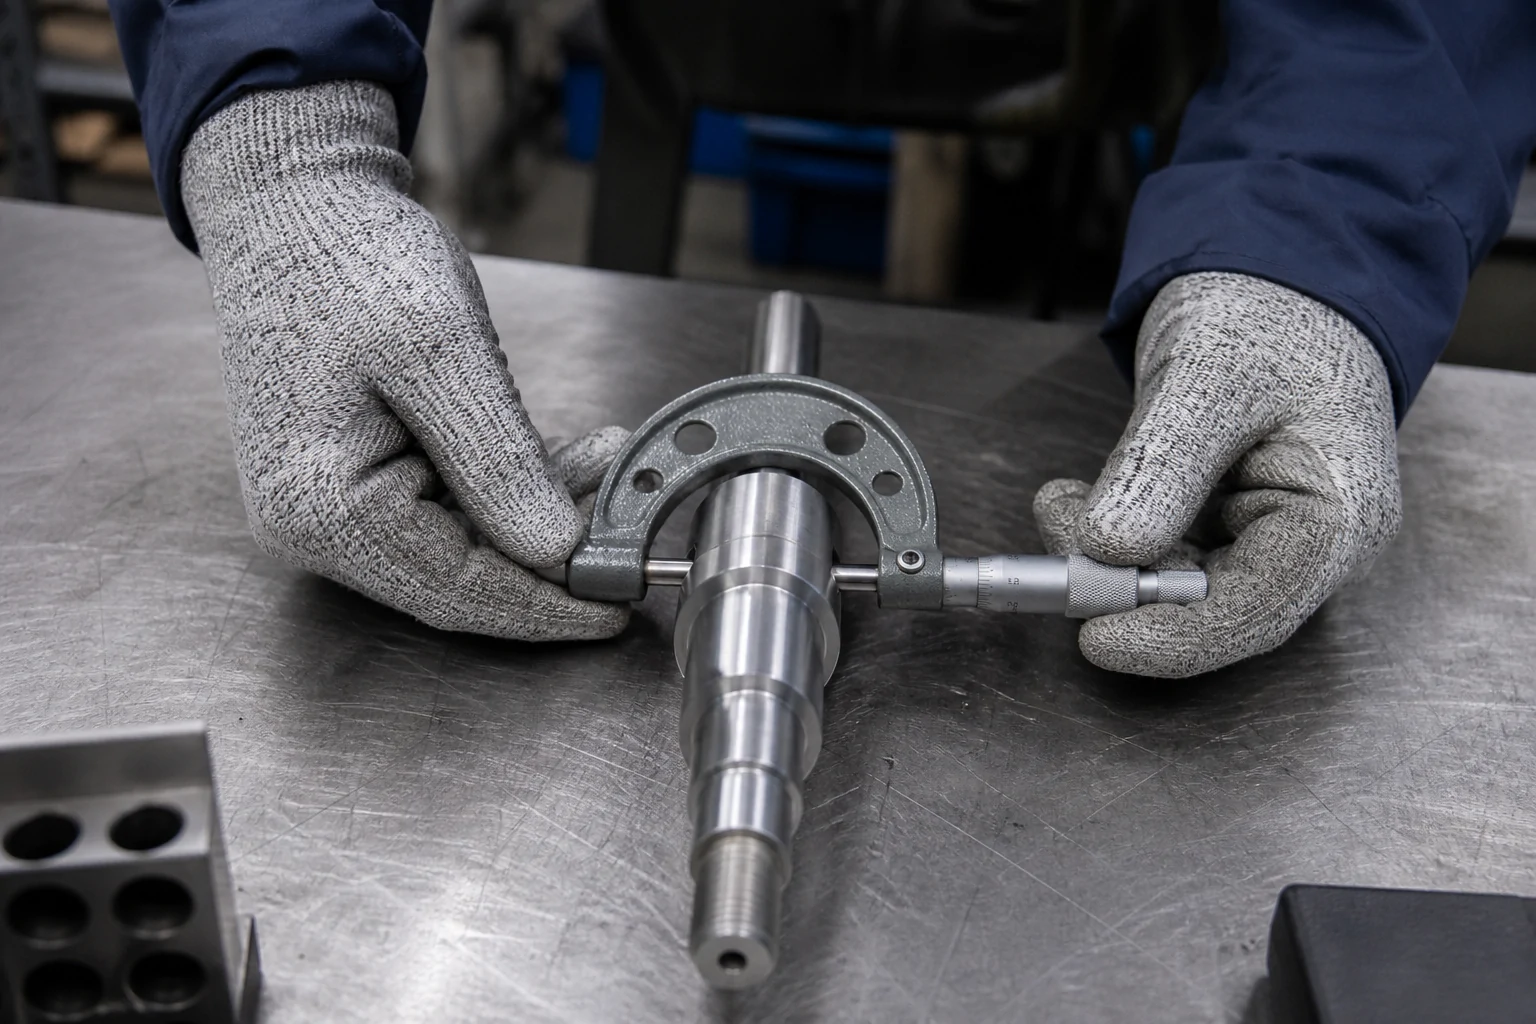
Результат проверки наиболее полезен, пока еще предстоит принять решение. Отверстие, приближающееся к пределу, может потребовать проверки инструмента, прежде чем нарезать новые корпуса. Однако удовлетворительный результат на зажатой пластине может мало что сказать покупателю о ее форме после освобождения. Недавние разработки в области машинных измерений еще больше подчеркивают эти различия. Вопрос о закупке заключается в том, какие проверки проверяют решения процесса поддержки и устанавливают, что поставленная деталь соответствует чертежу.
Что меняется в машинных измерениях?
В объявлении Renishaw RMP400S от июля 2026 года описывается датчик для станков, сочетающий в себе сенсорное измерение, сканирование и проверку качества поверхности. Внедрение этих функций в среду обработки может расширить информацию, доступную во время производства. Проверка местоположения, сканирование формы и оценка поверхности по-прежнему отвечают на разные вопросы.
Наличие оборудования не следует путать с установленными возможностями поставщика. Покупатели должны подтвердить метод, предложенный для их фактической части. Полезное обсуждение начинается с характеристики и поддерживаемого ею решения, а не с названия устройства.
Контроль процесса и окончательная приемка отвечают на разные вопросы
Измерения могут установить положение заготовки, контролировать функцию или обеспечить подтверждение выпуска. В документации Renishaw по внутритехнологическому контролю описаны элементы управления, встроенные в процесс резки, которые реагируют на такие изменения, как износ инструмента и изменения температуры. Эта роль отличается от принятия готового компонента в соответствии с согласованными требованиями.
| Цель измерения | Типичный вопрос | Граница, требующая уточнения |
|---|---|---|
| Настройка заготовки | Деталь расположена так, как ожидает программа? | Правильная настройка не является полноценным принятием |
| Промежуточная проверка функций | Достаточно ли материала или какая-то функция в тренде? | Более поздние операции могут все еще изменить функцию. |
| Ответ процесса | Должно ли смещение измениться или цикл остановиться? | Для реагирования необходимы утвержденные пределы и полномочия. |
| Окончательное принятие | Соответствует ли готовая деталь договору? | Должны быть определены метод, условия, выборка и записи. |
Контрольное измерение может способствовать приемке, если его метод, объем и условия измерения соответствуют соглашению о проверке. Его не следует рассматривать как полный окончательный отчет только потому, что он был собран автоматически.
Что может измениться после измерения?
Повторный зажим, удаление захватывающего материала, обработка и освобождение гибкого компонента могут повлиять на ранее проверенный элемент. Планируйте принятие последней операции, способной изменить важную характеристику.
Что касается корпуса, проверка отверстия на станке может помочь в обработке, оставляя нерешенным его размер после обработки. Для тонкой пластины ограниченная форма может отличаться от требования свободного состояния. Диаметр шейки вала также не определяет его связь с другим интерфейсом; эти отношения нуждаются в собственной оценке.
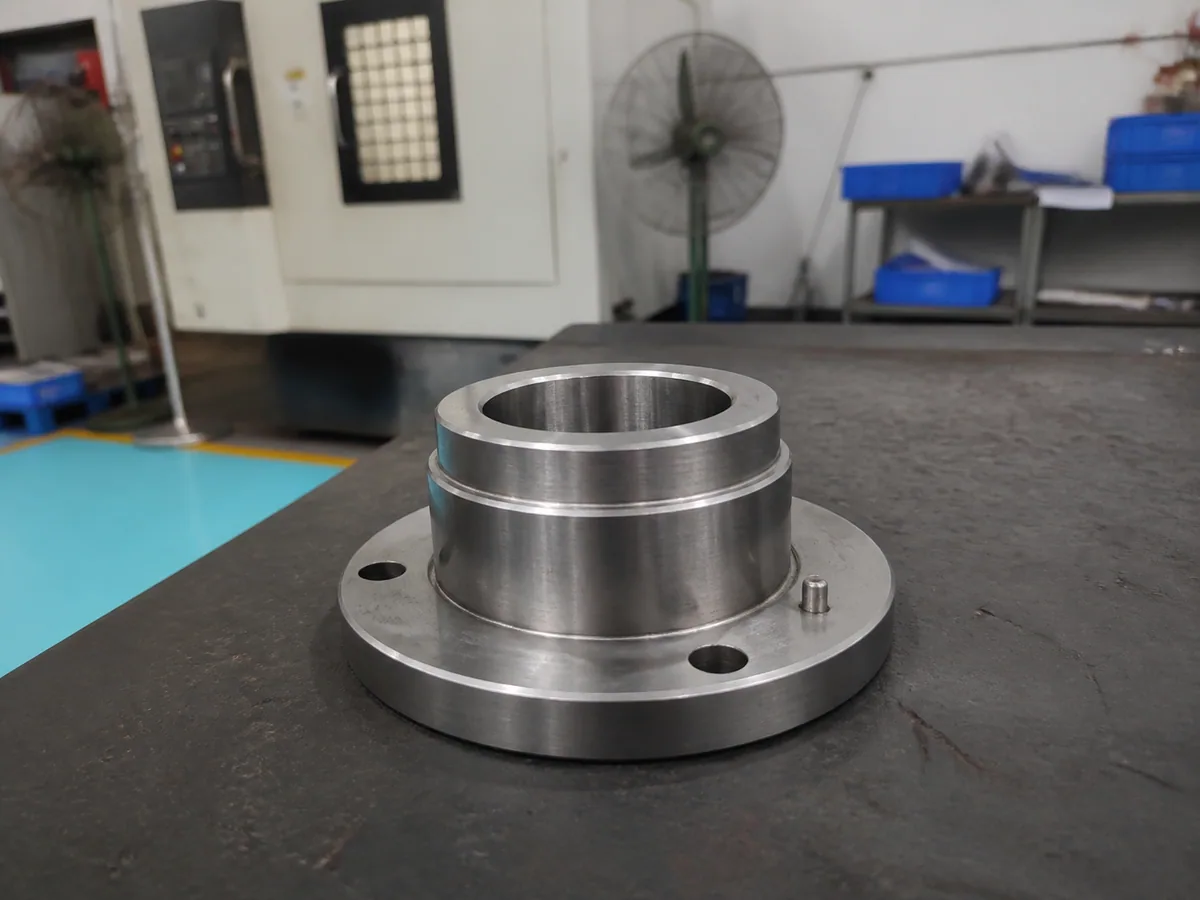
Используйте руководство по обработке поверхности различать текстуру, внешний вид и обработанные интерфейсы. Укажите необходимое условие приемки, прежде чем выбирать время проверки. Дополнительные проверки позволяют ответить на разные вопросы без повторения одной и той же работы без необходимости.
Сопоставьте метод с решением
Проверьте возможности, ссылки и доступ
Разрешение дисплея само по себе не определяет пригодность измерений. Контакт, доступ, выравнивание, температура и расположение отсчета — все это влияет на результат. Если резка и измерение являются общим источником ошибок, может оказаться целесообразным независимая проверка. Выбирайте метод для фактического допуска и геометрии, а не полагайтесь на объявленный показатель повторяемости.
Для корпуса расположение отверстия относительно монтажных поверхностей может иметь большее значение, чем легко измеряемая внешняя ширина. Руководство по допускам ЧПУ связывает эти функциональные отношения с выбором крепления и измерения.
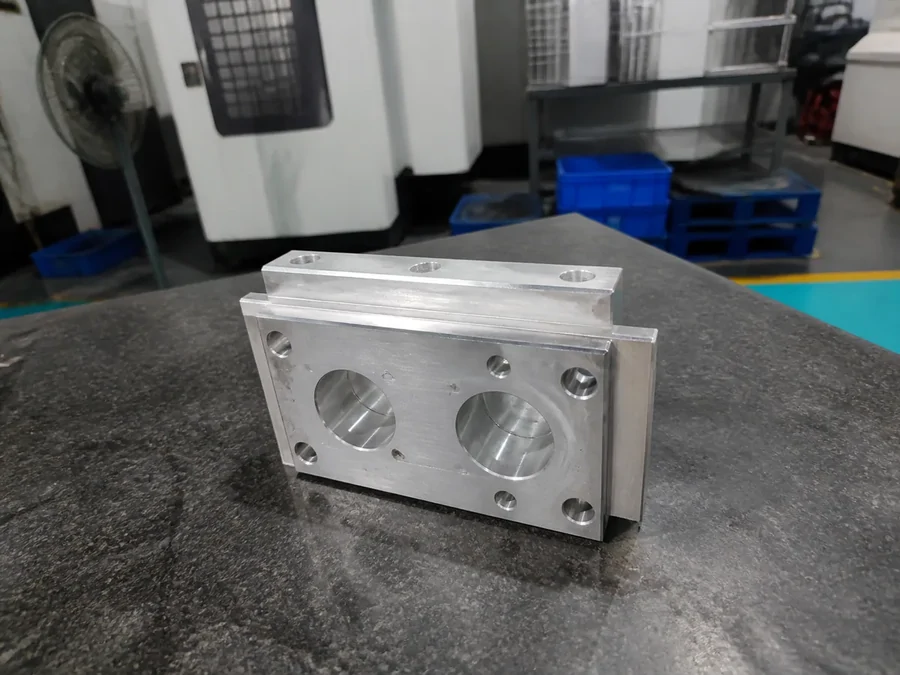
Согласуйте ответ и сохраните полезные записи.
Результат может разрешить продолжение, инициировать ограниченную корректировку, потребовать еще одной проверки или остановить работу для проверки. Установите пределы и лицо, уполномоченное действовать, прежде чем появятся неожиданные показания. Ненадежное измерение не должно приводить к автоматическому изменению смещения.
Определите также затронутое количество. Неудачная проверка после обработки нескольких деталей требует правила для остановки или повторной проверки предыдущей работы. Записи должны связывать результаты с ревизией детали, ее характеристикой и соответствующей партией или отдельной деталью с объяснением доработок и повторных проверок. Заранее согласуйте, какие записи сопровождают доставку; информацию на уровне партии не всегда можно впоследствии реконструировать в доказательства отдельных частей.
Контрольный список покупателя для плана проверки
Просмотрите рисунок и определите эти пять пунктов.:
- Характеристика: определить критический интерфейс и взаимосвязь между базами, желательно с помощью пронумерованных ссылок на чертежи.
- Сроки и состояние: укажите, происходит ли проверка во время зажатия, после отпускания или после завершения.
- Метод и область применения: согласовать подход к измерению, выборку или охват отдельных частей, а также любое необходимое сравнение первой статьи.
- Ответ: определить пределы регулировки, условия остановки, обращение с затронутыми деталями и одобрение отклонений.
- Записывать: укажите результаты, идентификацию версии и информацию об исключениях, необходимую при доставке.
The обзор контроля качества обеспечивает контекст для этого обсуждения. Сохраняйте план привязанным к компоненту, чтобы он оставался полезным в случае изменения предлагаемого оборудования.
Более раннее обнаружение может предотвратить дополнительную работу над затронутыми деталями, но встроенные проверки также отнимают машинное время и требуют подготовки. Сравните весь маршрут: какой этап обработки или ожидания меняется, какие настройки добавляются и какие окончательные доказательства остаются необходимыми. Повторяющиеся заказы могут повторно использовать подготовку к проверке; разовая часть имеет другой баланс. Оценивайте этот компромисс в соответствии с порядком, а не предполагайте универсальную экономию затрат.
Часто задаваемые вопросы
Может ли внутрипроизводственный контроль заменить окончательный контроль?
Он может предоставить подтверждение приемки определенной характеристики, если метод, объем и измеряемые условия соответствуют соглашению. Другие проверки контролируют только промежуточную операцию. Проанализируйте, что происходит после измерения, и сохраните все проверки, необходимые для конечного состояния, вместо того, чтобы предполагать, что каждый результат в цикле освобождает всю деталь.
Проверяет ли станочный датчик каждую деталь?
Охват зависит от доступа, программы измерений, метода и объема проверки. Доступный диаметр не устанавливает другое геометрическое соотношение или недоступный элемент. Спросите, какие характеристики чертежей проверяются, какие требуют другого метода и как полученные записи демонстрируют согласованное покрытие.
Должно ли каждое отклонение вызывать изменение смещения?
Нет. Сначала установите, действительны ли показания и подходит ли компенсация для данного состояния процесса. Утвержденные пределы должны отличать разрешенную корректировку от результата, требующего расследования или остановки. В ответе также необходимо указать любые предыдущие части, которые необходимо задержать или повторно проверить.
Что должен запросить покупатель в отчете об инспекции?
Запросите идентификацию детали и версии, проверенные характеристики, соответствующее количество или серийные номера, а также измеренное состояние. Согласуйте требуемые результаты и любую информацию о методе, необходимую для их интерпретации. Переделка, повторная проверка или разрешенное отклонение должны оставаться понятными, а не исчезать за результатом замены.
Источники
Определить следующее решение проверки
Начните с интерфейсов, которые определяют, будет ли работать ваша деталь, а затем свяжите каждое измерение с действием или требованием приемки. Для обзора компонентов отправлять HongKe CNC ваши приоритеты в чертежах и проверках, включая готовое состояние и необходимые записи при доставке.