
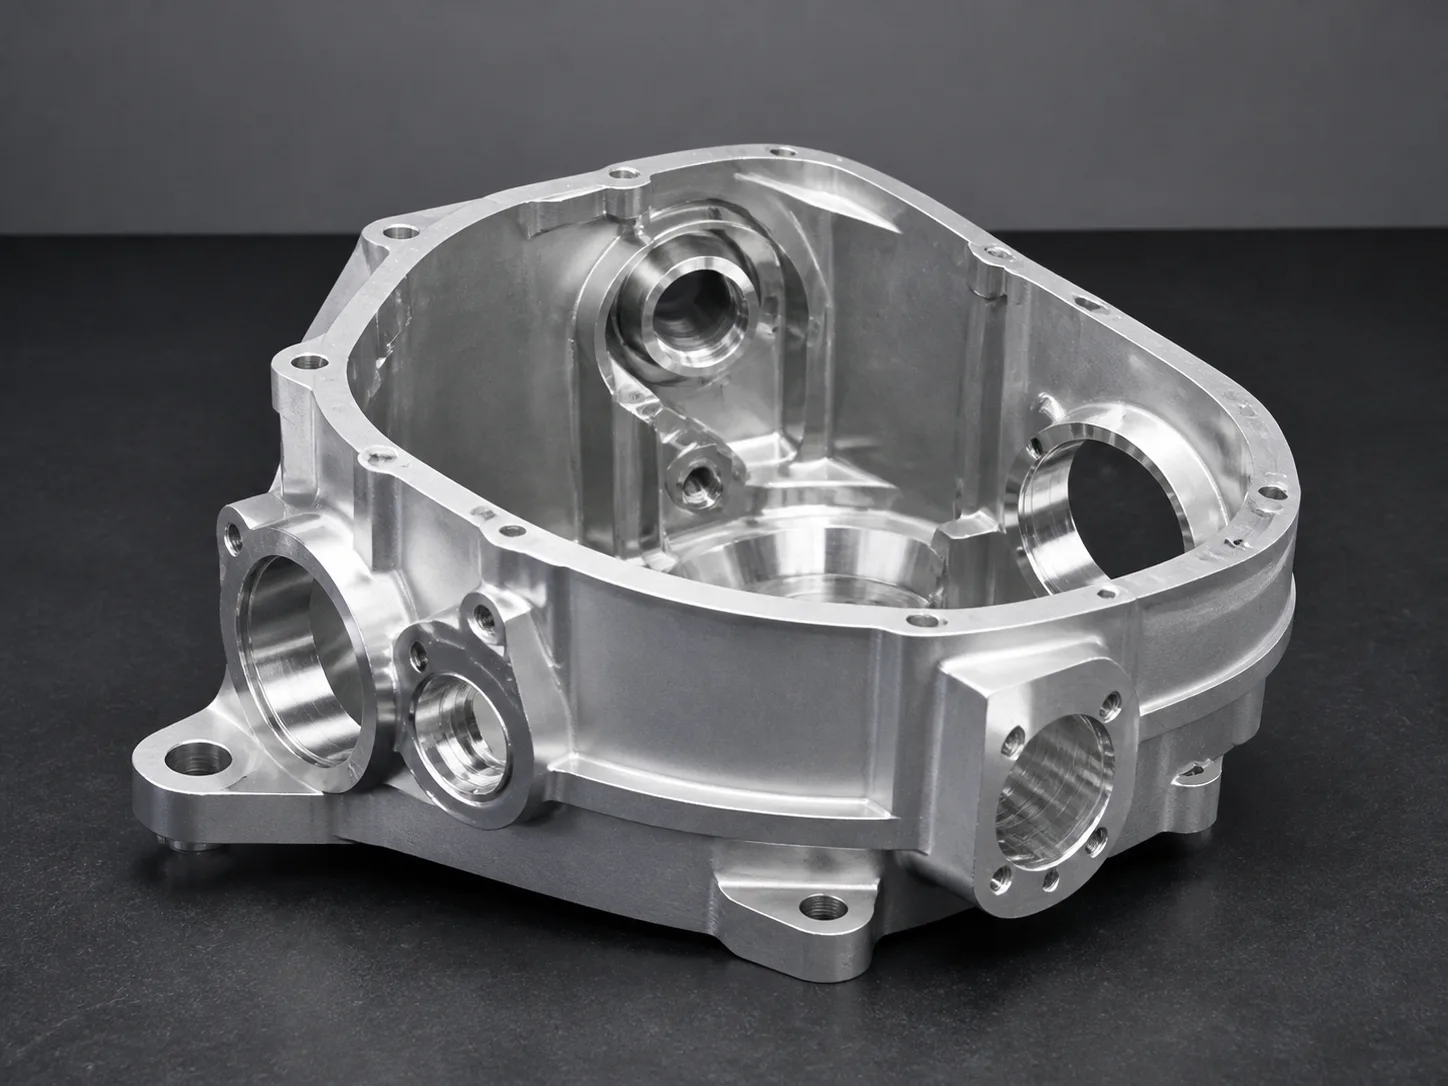
Стоимость 5-осевой обработки на станке с ЧПУ следует оценивать по всему маршруту, необходимому для завершения и приемки детали. Более высокая производительность станка может быть целесообразна, когда дополнительные оси не требуют приспособлений, манипуляций, большого радиуса действия инструмента или сложной передачи данных. Это также может быть ненужным, если простую деталь легко изготовить с помощью обычных установок. Полезный вопрос при покупке заключается не в том, лучше ли пять осей по своей сути, а в том, какие операции они заменяют в вашей геометрии. В этой статье объясняется, как сравнивать альтернативы промышленных корпусов, кронштейнов и многосторонних компонентов, не предполагая универсальной надбавки к цене или преимущества в точности.
Что определяет стоимость 5-осевой обработки с ЧПУ?
Стоимость зависит от программирования, настройки, резки, фиксации, проверки и проверки на протяжении всего процесса. Дополнительное движение машины имеет ценность только тогда, когда оно помогает выполнить требуемую геометрию или устраняет другую работу. Подсчитайте весь маршрут, включая любую операцию, для которой все еще требуется вторая машина или приспособление.
Отдельная индексированная обработка от одновременного движения. При индексированной обработке или обработке 3+2 заготовка позиционируется в определенном положении, и резка продолжается с удержанием поворотных осей для этой операции. Одновременная пятиосная обработка координат, меняющая ориентацию инструмента во время резки. Деталь с отверстиями на нескольких гранях может выиграть от индексации, не требуя одновременной стратегии контурирования.
Это различие имеет значение в запросе предложений, поскольку требование пятиосной обработки можно интерпретировать слишком широко. Опишите геометрию, доступ и отношения, которые необходимо достичь. Позвольте поставщику определить, подходит ли трехосная работа, индексация, одновременное движение, токарная обработка с вторичным фрезерованием или их комбинация.
Подсчитайте настройки, которые устанавливают одинаковые функциональные отношения
Меньшее количество настроек может уменьшить необходимость обработки и избежать передачи критической ссылки между приборами. Это преимущество наиболее актуально, когда несколько элементов должны поддерживать связь с одними и теми же установочными поверхностями. Простое уменьшение количества прикосновений оператора к детали — это еще не весь аргумент.
Представьте себе кронштейн с монтажной поверхностью, двумя установочными отверстиями и наклонной боковой частью. Если традиционная обработка требует многократной переориентации, каждая установка требует безопасного местоположения и проверки. Индексированный маршрут может охватывать больше объектов, сохраняя при этом исходное прижатие. Поможет ли это, зависит от зазора, жесткости приспособления и материала, оставшегося доступным для захвата.
The Страница обслуживания пятиосной обработки обеспечивает контекст для этой дискуссии. Во время проверки предложения спросите, какие функции используются в одной настройке, а какие остаются вне ее досягаемости. Предложение, описанное как одна установка, может все же потребовать более раннего этапа подготовки заготовки или более поздней операции по удалению захватной секции.
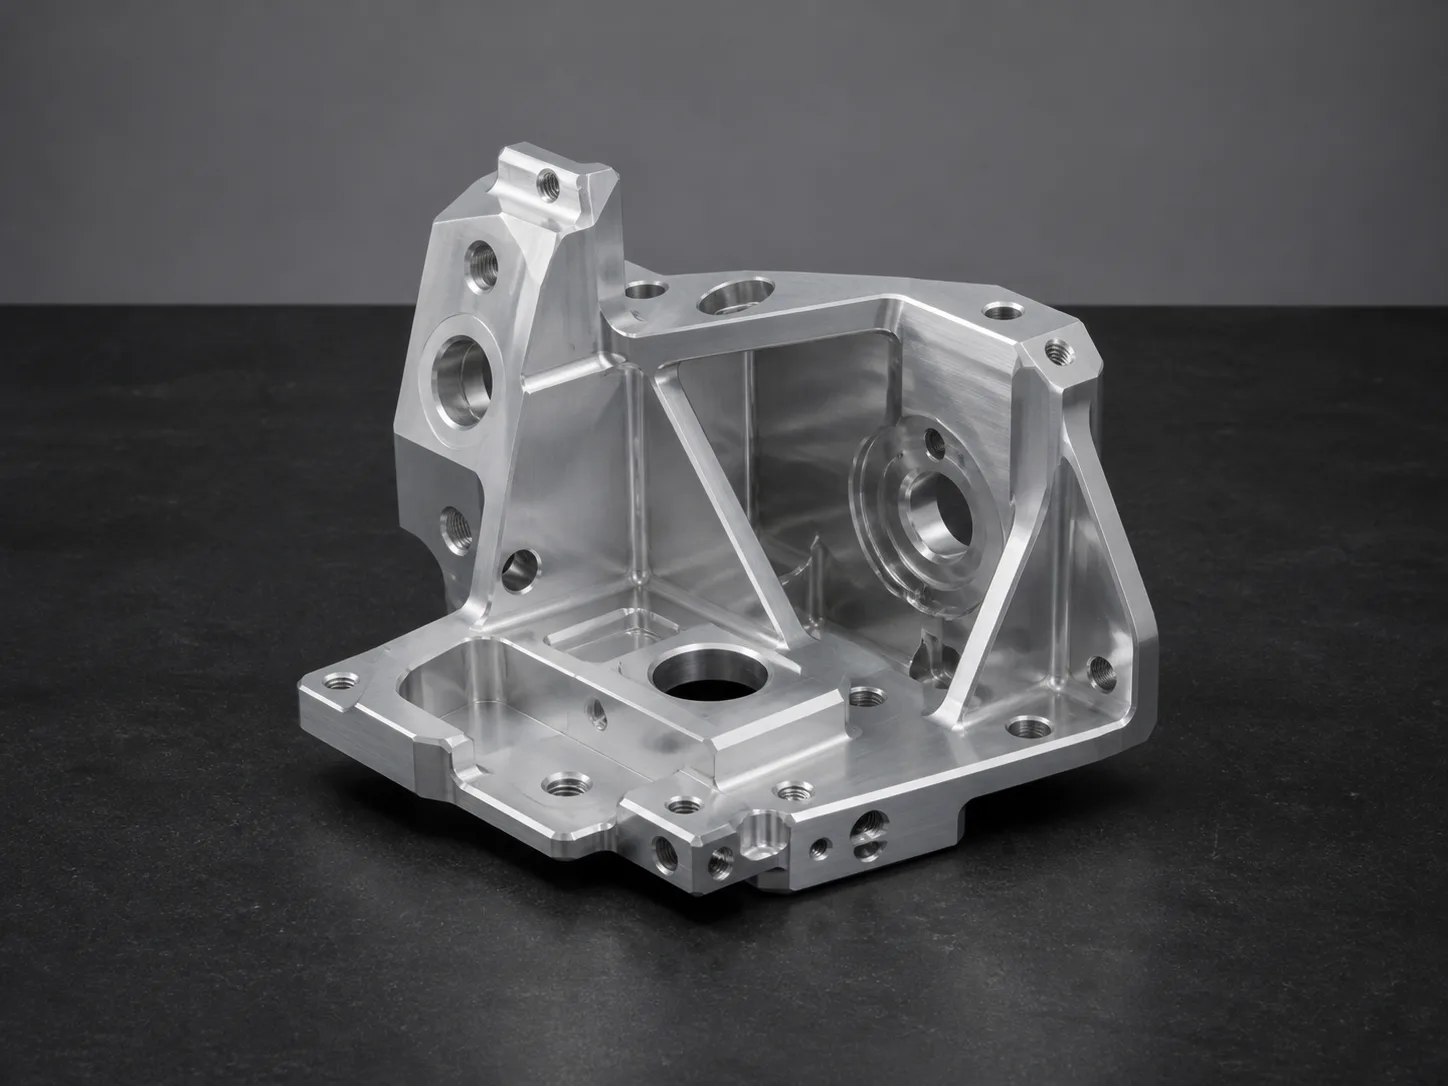
Сравнивайте полные маршруты, а не метки машин.
Попросите каждого поставщика описать маршрут на уровне, раскрывающем различия в обработке и приемке. Достаточно краткой последовательности; собственные траектории и внутренние скорости не обязательны. В обоих сценариях сохраняйте одинаковый материал, версию, отделку, количество и объем проверки.
| Элемент сравнения | Обычный вопрос о маршруте | Вопрос об индексированном или пятиосном маршруте |
|---|---|---|
| Начальная подготовка | Как создается первая база данных? | Какая заготовка и припуск на зажим нужны? |
| Доступ к функциям | Какие лица требуют перезажатия? | Какие лица остаются заблокированными приспособлением? |
| работа | Сколько приспособлений или комплектов челюстей требуется? | Требуется ли специальное приспособление или стратегия очистки? |
| Отделочные операции | Что произойдет после финального перезапуска? | Как удаляется и обрабатывается область захвата? |
| Инспекция | Как проверяются перекрестные связи? | Какие доказательства подтверждают одни и те же отношения? |
Не думайте, что более мощная машина автоматически производит более короткий общий процесс. Возможно, потребуется дополнительная подготовка или более сложное программирование. И наоборот, не сбрасывайте со счетов его, потому что его почасовая ставка выше. Соответствующим сравнением является стоимость принятых запчастей по надежному маршруту.
Доступ к инструменту может иметь такое же значение, как и количество установок.
Ориентация заготовки может улучшить доступ к элементу и иногда позволяет использовать более короткий инструмент. Это может изменить стратегию сокращения, но это не означает, что каждый глубокий карман станет легким. Зазор приспособления, помехи держателя, удаление стружки и оставшаяся геометрия стенки все еще требуют проверки.
Подход под углом может помочь достичь бокового элемента, одновременно создавая новую проблему столкновения возле зажима. Компактную деталь может быть трудно захватить, не загораживая поверхности, требующие механической обработки. Высокий компонент может превышать полезный зазор при вращении, даже если кажется, что он подходит к машине в одном положении.
Попросите поставщика определить ограничивающий подход или зону столкновения. Если небольшое изменение конструкции открывает доступ, оцените его отдельно и попросите инженеров утвердить его. направляющая внутреннего углового радиуса объясняет одно общее ограничение доступа, которое дополнительные оси не устраняют автоматически: вращающийся фрез по-прежнему оставляет геометрию, определяемую его формой и подходом.
Программирование и проверка являются реальными статьями затрат.
Более сложный маршрут может потребовать дополнительного программирования, моделирования, определения приспособлений и проверки конкретной машины. Эти шаги поддерживают полезный процесс; их не следует рассматривать как бесплатные только потому, что программное обеспечение обеспечивает автоматизацию. Первоначальные усилия могут быть повторно использованы в стабильной версии, тогда как изменения могут потребовать повторных проверок.
Autodesk's Обновление Fusion, июль 2026 г. введена очистка 3+2 с указанием направлений резки и ограничений, зависящих от приспособлений. Этот выпуск иллюстрирует развитие инструментов планирования; он не устанавливает универсальное снижение стоимости для конкретной детали и не подтверждает установленное программное обеспечение поставщика.
При покупке спросите, включает ли предложение первую работу по программированию и как будет осуществляться доработка. Небольшое изменение доступного отверстия может иметь различные последствия, от изменения геометрии заготовки или поверхности, контролирующей зазор инструмента. Версия чертежа, расположение приспособлений и проверенная программа должны оставаться связанными.
Количество меняет стоимость инвестиций в приспособления
При небольшом количестве может оказаться полезным избежать использования нескольких специализированных приборов. При большем объеме традиционный маршрут с эффективным повторным выполнением работ может стать конкурентоспособным. Любой результат зависит от фактической геометрии и сэкономленного времени, поэтому количество следует оценивать вместе с маршрутом, а не как отдельное предположение о скидке.
Спросите о количествах, которые вы действительно можете выпустить. Если предложение предполагает одну большую партию, не применяйте ее цену за единицу ко многим небольшим выпускам без подтверждения периодических затрат на установку. Если предлагается выделенное приспособление, определите право собственности, сохранение, ожидаемое повторное использование и эффект пересмотра.
The прототип и руководство по производству обсуждает, что меняется, когда деталь переходит в повторное производство. Для пятиосного анализа затрат ключевым моментом является то, устранят ли предлагаемые инвестиции повторяющиеся работы при запланированном размере партии. Технически элегантное приспособление все равно может оказаться нерентабельным, если его деталь будет заменена до того, как она будет повторно использована.
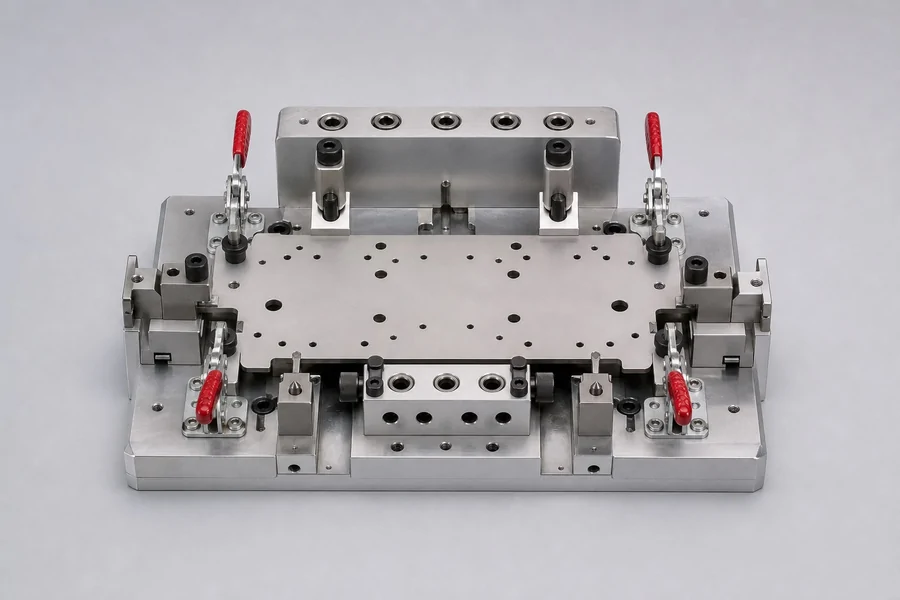
Поймите, что не может гарантировать меньшее количество установок
Удержание детали в одном зажиме может уменьшить некоторые проблемы с переносом исходной точки, но не устраняет отклонение инструмента, перемещение заготовки, ошибки станка, температурные эффекты или неопределенность измерения. Деталь может оставаться зажатой на протяжении всей обработки и при этом не соответствовать готовым требованиям.
Окончательная поверхность захвата также может потребовать еще одной операции. Удаление этого материала может снять напряжение или изменить доступ к данным. Финишная обработка и обработка после механической обработки могут повлиять на интерфейс, который был приемлем ранее. Спросите, когда соответствующая характеристика проверяется относительно последней операции, которая может ее изменить.
The руководство по допускам объясняет, почему возможности должны быть привязаны к функции, материалу, настройке и методу измерения. Не заменяйте требуемый план проверки спецификацией оси станка. В договоре купли-продажи должны быть описаны принятые детали и доказательства, а поставщик предлагает маршрут их производства.
Распознайте детали, которым могут не потребоваться дополнительные оси
Простые плоские пластины, доступные карманы и простые точеные компоненты вряд ли получат значительную выгоду от дополнительного вращательного движения. Если до важных поверхностей можно добраться с помощью обычных инструментов и небольшого количества устойчивых установок, традиционный маршрут может оставаться экономичным выбором.
Ищите сложность, которая является функциональной, а не просто видимой. Кронштейн с множеством отверстий на одной стороне может быть проще изготовить, чем редкую деталь с одним отверстием под сложным углом. Обточенный вал с небольшим поперечным отверстием может потребовать вторичной операции, но это само по себе не доказывает целесообразность полного пятиосного фрезерования.
Спрашивайте причину всякий раз, когда предлагаемый процесс кажется более сложным, чем предполагает геометрия. Поставщик может выявить законные отношения или проблему доступа, которая не очевидна из визуализации. Если объяснение основано только на общем утверждении, что современное оборудование всегда лучше, запросите более конкретное сравнение маршрутов.
Структурируйте полезный двухмаршрутный запрос цен
Предоставьте контролируемую модель и чертеж, состояние материала, количество, отделку, критические взаимосвязи и требования к проверке. Спросите, возможны ли как обычный маршрут, так и индексированный или одновременный маршрут. Если они есть, запросите краткое объяснение операций и разовых платежей, которые отличаются.
Держите инженерные альтернативы отдельно от технологических альтернатив. Изменение угла отверстия или открытие кармана – это изменение рисунка; выбор другой машины для создания той же принятой геометрии — это выбор пути. Сравните их по отдельности, чтобы кажущаяся экономия процесса не скрывала изменившихся требований.
Перед выбором подтвердите остаточные операции, состояние завершения и свидетельства приемки. Если первая статья необходима для устранения неопределенности, определите, что она будет демонстрировать и кто ее одобрит. Сравнение маршрутов должно заканчиваться меньшим количеством нерешенных предположений, а не просто более впечатляющим описанием машины.
Часто задаваемые вопросы
Всегда ли пятиосевая обработка дороже?
Нет. Затраты на оборудование и подготовку могут быть выше, в то время как весь маршрут может потребовать достаточно работы, чтобы компенсировать их. Результат зависит от геометрии, количества, доступа, крепления и проверки, а не от универсальной премии.
Является ли обработка 3+2 тем же самым, что и одновременная пятиосная резка?
Нет. Индексированная обработка позиционирует заготовку для операции; одновременная обработка меняет ориентацию во время резания. Многие многогранные компоненты можно оценить для индексированной обработки без необходимости одновременной контурной обработки на протяжении всего процесса.
Можно ли выполнить каждую деталь за одну установку?
Нет. Зажимные поверхности, недоступные элементы, подготовка заготовки и последующая обработка могут потребовать дополнительных операций. Спросите, что поставщик включает в расчет установки и как завершается финальная зона захвата.
Должен ли чертеж указывать конкретный тип машины?
Только тогда, когда проект имеет обоснованные технологические требования. В противном случае определите геометрию, материал, отделку и критерии приемки, а также просмотрите предложенный поставщиком маршрут. Маркировка машины сама по себе не подтверждает соответствие.
Выберите путь, который удаляет значимую работу
Дополнительные оси полезны, когда они решают конкретную проблему доступа, обработки или взаимоотношений. Для оценки конкретной детали отправлять HongKe CNC ваши многогранные файлы компонентов и ожидаемые количества, определяя интерфейсы и доказательства проверки, которые необходимо сохранить.