
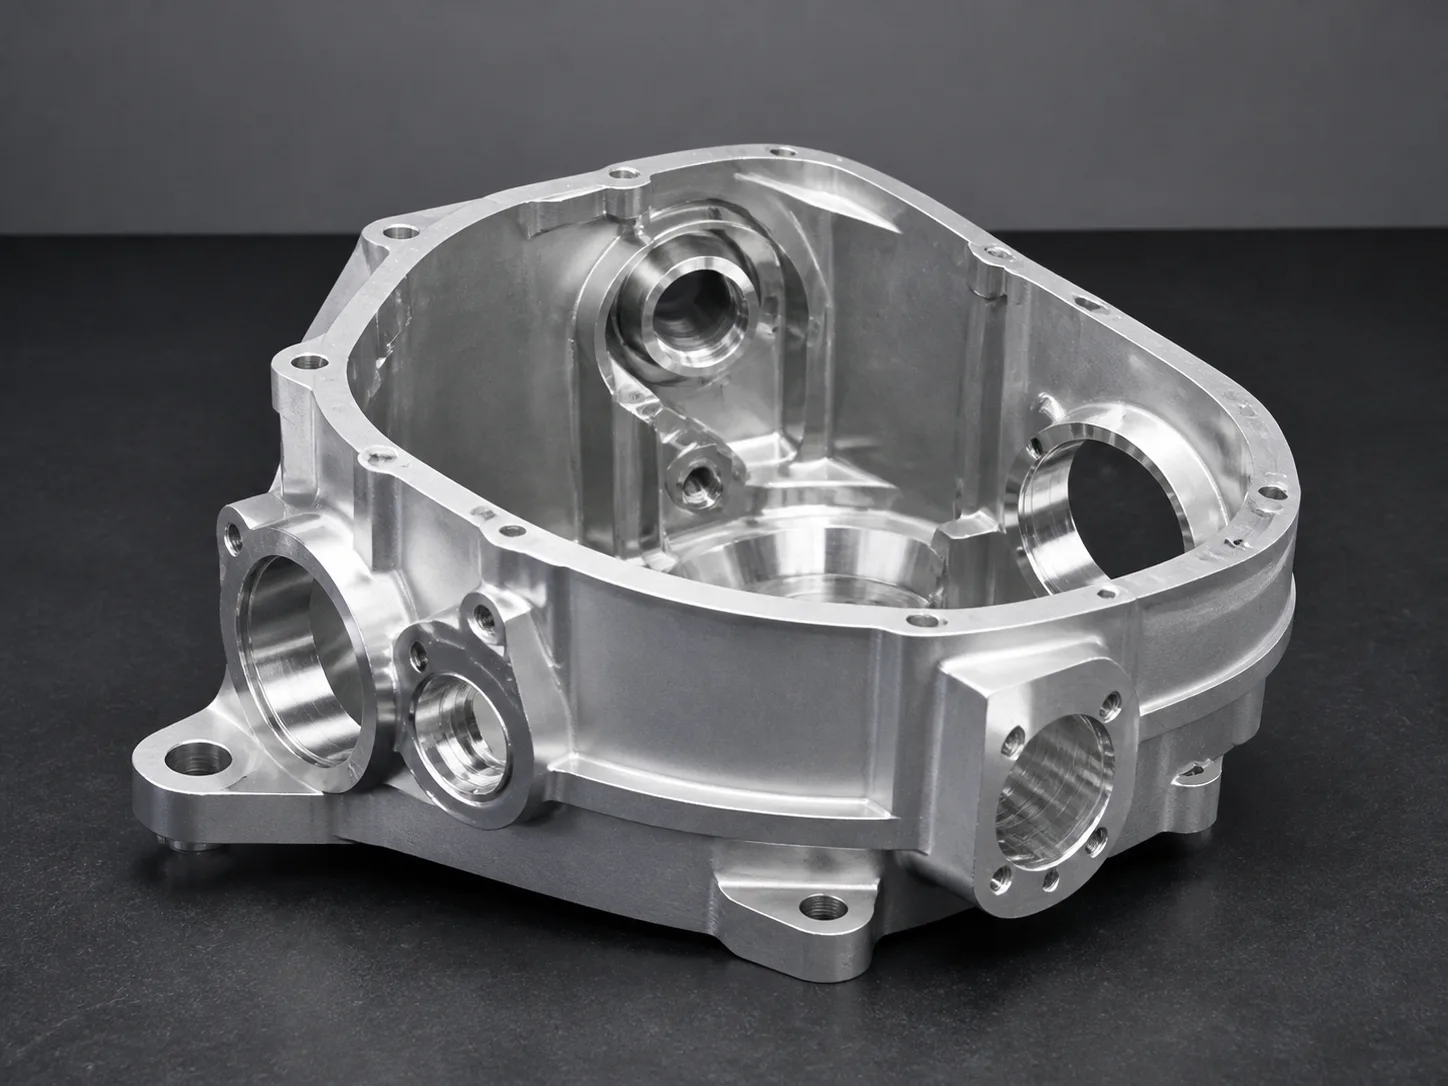
应根据完成和验收零件所需的完整路线来评估 5 轴 CNC 加工成本。当附加轴消除夹具、搬运、长刀具行程或困难的数据传输时,更高的机器加工速度可能是值得的。当一个简单的零件很容易在传统设置中制作时,它也可能是不必要的。有用的购买问题不是五轴本质上是否更好,而是它们在您的几何体上取代了哪些操作。本文介绍了如何在不假设普遍价格溢价或精度优势的情况下比较工业外壳、支架和多面组件的替代品。
5轴CNC加工成本由什么决定?
成本取决于整个过程中的编程、设置、切割、工件夹持、验证和检查。仅当额外的机器运动有助于执行所需的几何形状或消除其他工作时,它才有价值。计算完整的路线,包括仍需要第二台机器或夹具的任何操作。
将索引加工与同步运动分开。在分度加工或 3+2 加工中,工件定位在某个方向,并在旋转轴保持该操作的情况下进行切削。同步五轴加工坐标在切割过程中改变刀具方向。多个面上有孔的零件可能会受益于索引,而无需同时进行轮廓加工策略。
这种区别在询价中很重要,因为五轴加工的要求可能被解释得太宽泛。描述需要实现的几何、访问和关系。让供应商确定三轴工作、分度、同步运动、车削和二次铣削或组合是否合适。
计算建立相同功能关系的设置
更少的设置可以减少处理并避免在夹具之间传输关键参考。当多个特征必须保持与相同定位表面的关系时,这种优势最为显着。简单地减少操作员接触零件的次数并不是问题的全部。
想象一个带有安装面、两个定位孔和倾斜侧面特征的支架。如果传统加工需要多次重新定向,则每次设置都需要安全定位和验证。索引路径可以到达更多特征,同时保留原始夹紧。这是否有帮助取决于间隙、夹具刚性以及可供抓取的材料。
这 五轴加工服务页面 为本次讨论提供了背景。在报价审查期间,询问哪些功能共享一个设置,哪些功能超出其范围。描述为一种设置的方案可能仍需要较早的毛坯准备步骤或较晚的操作来移除夹持部分。
比较完整的路线,而不是机器标签
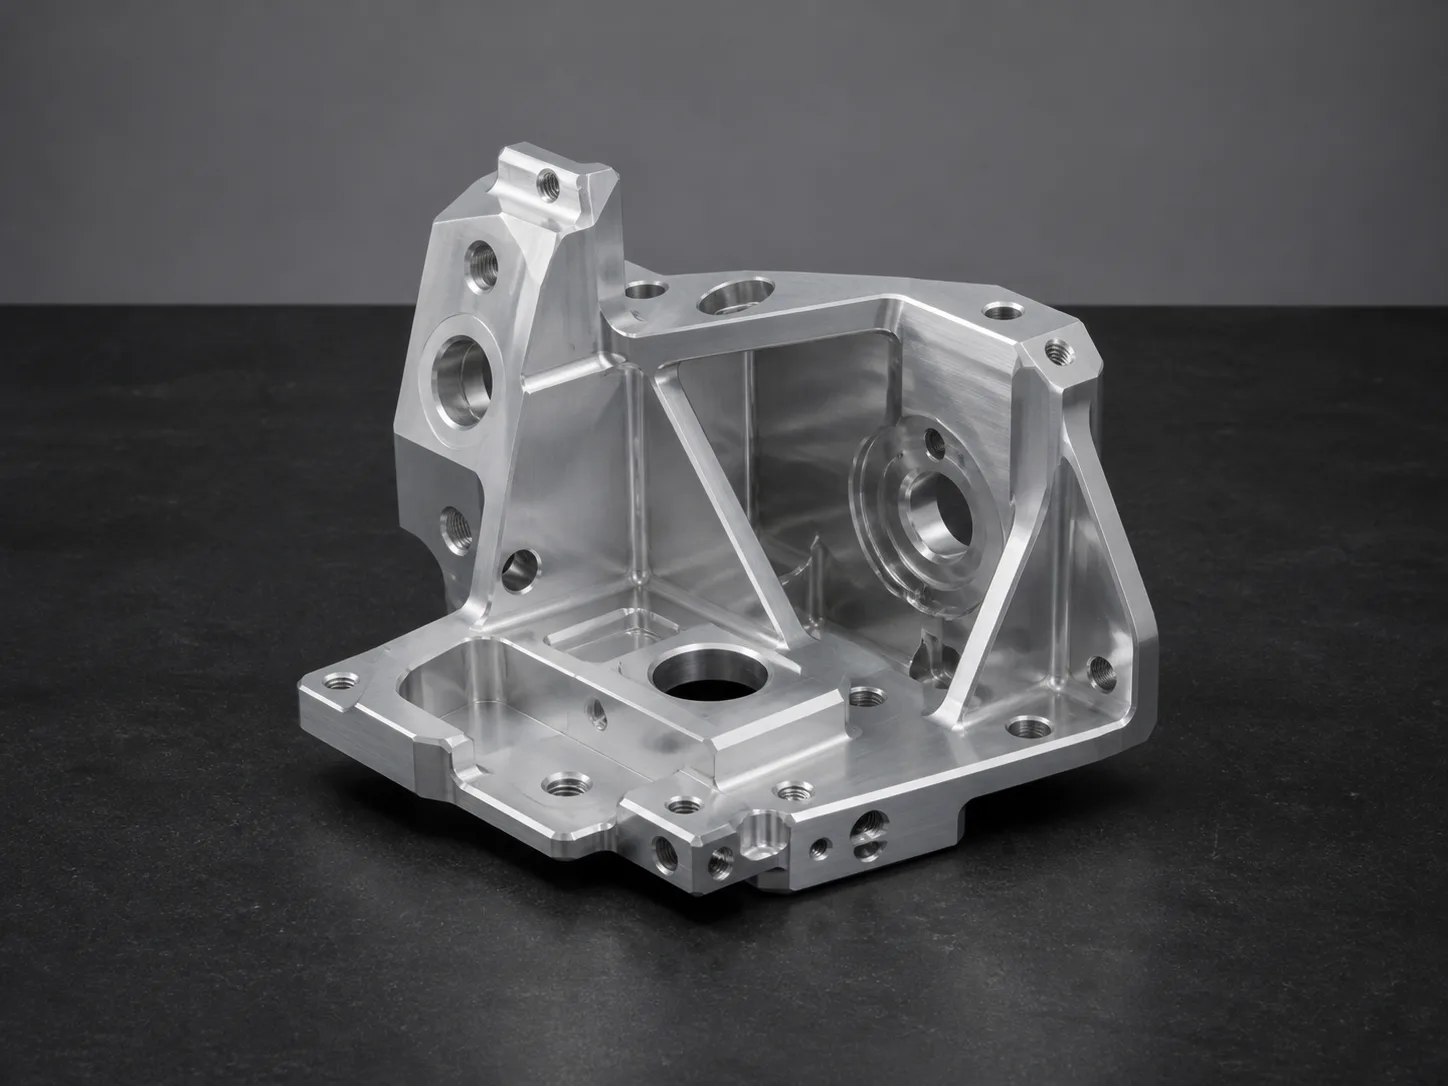
要求每个供应商以暴露处理和接受差异的程度来描述路线。简洁的顺序就足够了;专有刀具路径和内部速率不是必需的。在两种情况下保持相同的材料、修订、表面处理、数量和检验范围。
| 比较项目 | 常规路线问题 | 索引或五轴路线问题 |
|---|---|---|
| 初步准备 | 第一个数据是如何制定的? | 需要多少毛坯和夹紧余量? |
| 功能访问 | 哪些面需要重新夹紧? | 哪些面仍被夹具阻挡? |
| 工件夹持 | 需要多少个夹具或钳口组? | 是否需要专门的固定装置或清理策略? |
| 精加工工序 | 最终重新夹紧后会发生什么? | 抓握区域是如何移除和完成的? |
| 检查 | 如何检查跨脸关系? | 有什么证据可以证明同样的关系? |
不要假设能力更强的机器会自动生产更短的总流程。它可能需要额外的准备或更复杂的编程。相反,不要因为它的小时费率更高而拒绝它。相关比较是在可信路线下接受零件的成本。
工具访问与设置数量一样重要
定向工件可以改善对特征的接近,有时还允许使用更短的刀具。这可以改变削减策略,但这并不能保证每个财力雄厚的人都会变得容易。夹具间隙、夹具干涉、切屑去除和剩余壁几何形状仍需要审查。
有角度的方法可以帮助到达侧面特征,同时在夹具附近产生新的碰撞问题。紧凑的零件可能很难在不妨碍需要加工的表面的情况下进行抓握。较高的部件在旋转时可能会超出有用的间隙范围,即使它看起来适合在一个方向上安装机器。
要求供应商确定限制方法或碰撞范围。如果小的设计更改打开了访问权限,请单独评估并让工程部门批准。这 内角半径导轨 解释了一种常见的访问限制,额外的轴不会自动消除:旋转刀具仍然留下由其形状和方法决定的几何形状。
编程和验证是实际成本项目
更复杂的路线可能需要额外的编程、模拟、夹具定义和特定于机器的验证。这些步骤支持可用的流程;不应仅仅因为软件提供自动化就将它们视为免费。最初的努力可以在稳定的修订版上重复使用,而更改可能需要重新检查。
欧特克的 2026 年 7 月 Fusion 更新 引入了具有切割方向和夹具感知限制的 3+2 清理。该版本说明了规划工具的开发方式;它没有为特定部件建立普遍的成本降低,也没有确认供应商安装的软件。
对于购买,请询问报价是否包括第一次编程工作以及如何处理修订。对可触及孔的微小更改可能会与毛坯几何形状或控制刀具间隙的表面的更改产生不同的后果。图纸修订、夹具布置和验证程序应保持关联。
数量改变夹具投资价值
在数量较少的情况下,避免使用多个专用固定装置可能很有价值。如果数量较多,具有高效重复工件夹持的传统路线可能会变得具有竞争力。任一结果都取决于实际的几何形状和节省的时间,因此数量应与路线一起评估,而不是作为单独的折扣假设。
询问您实际可能释放的数量。如果报价假定是大批量,则在未确认经常性设置成本的情况下,请勿将其单价应用于许多小版本。如果建议使用专用固定装置,请确定所有权、保留、预期重用以及修订的效果。
这 原型与生产指南 讨论当零件进入重复制造时会发生什么变化。对于五轴成本审查,关键是拟议的投资是否消除了预期批量大小的重复工作。如果部件在重新使用之前发生变化,那么技术上优雅的固定装置仍然可能没有价值。
了解更少的设置无法保证什么
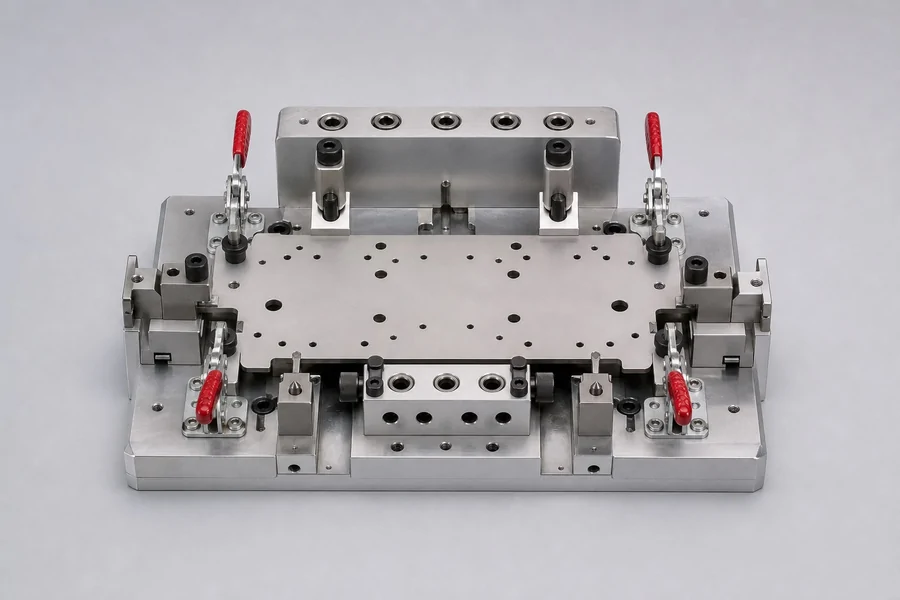
在一次夹紧中保留零件可以减少一些数据传输问题,但它不能消除刀具变形、工件移动、机器误差、温度影响或测量不确定性。部件可能在整个加工过程中保持夹紧状态,但仍然不符合其成品要求。
最终的抓握表面可能还需要另一次操作。删除该材料可以释放压力或改变对数据的访问。机加工后的精加工和处理可能会影响之前可接受的界面。询问何时相对于可以更改它的最后操作检查相关特征。
这 公差指南 解释了为什么能力必须与特征、材料、设置和测量方法联系在一起。请勿用机器轴规格替换所需的检查计划。采购协议应描述可接受的零件和证据,而供应商则提出可以生产它们的路线。
识别可能不需要额外轴的零件
简单的平板、可触及的口袋和简单的车削部件可能无法从额外的旋转运动中获得什么好处。如果可以使用普通工具和少量稳定装置到达重要表面,则传统路线可能仍然是经济的选择。
寻找功能性的复杂性,而不仅仅是可见的复杂性。一个面上有许多孔的支架可能比具有一个困难的成角度孔的稀疏零件更容易生产。具有小交叉孔的车削轴可能需要二次加工,但仅此一点并不能证明完整的五轴铣削路线是合适的。
每当提出的过程看起来比几何学建议的更复杂时,询问原因。供应商可能会识别出渲染中不明显的合法关系或访问问题。如果解释仅基于先进设备总是更好的一般主张,请要求进行更具体的路线比较。
构建有用的双路径询价
提供受控模型和图纸、材料状况、数量、表面处理、关键关系和检验要求。询问传统路线和索引或同时路线是否都可行。在哪里,要求对不同的操作和一次性费用进行简短解释。
将工程替代方案与工艺替代方案分开。更改孔角度或打开型腔是绘图更改;选择不同的机器来制造相同的可接受的几何形状是一种路线选择。分别比较它们,以便明显的流程节省不会掩盖更改的需求。
选型前应确认剩余作业、竣工情况及验收证据。如果需要第一篇文章来解决不确定性,请定义它将展示什么以及谁将批准它。路线比较应该以更少的未解决的假设结束,而不仅仅是更令人印象深刻的机器描述。
常见问题
五轴加工总是更贵吗?
不会。它的机器和准备成本可能会更高,而完整的路线可能会消除足够的工作来抵消它们。结果取决于几何形状、数量、访问、工件夹持和检查,而不是普遍的溢价。
3+2加工和五轴联动切削一样吗?
否。索引加工定位工件以进行操作;同步加工在切削过程中改变方向。可以评估许多多面部件的索引加工,而无需在整个过程中同时进行轮廓加工。
每个部分都能在一次设置中完成吗?
不需要。夹紧表面、难以接近的特征、备料和后续处理可能需要额外的操作。询问供应商在设置计数中包含哪些内容以及如何完成最终的抓取区域。
图纸是否应该规定特定的机器类型?
仅当项目有合理的过程要求时。否则,定义几何形状、材料、表面处理和验收标准,并审查供应商建议的路线。机器标签本身并不能证明一致性。
选择消除有意义工作的路线
当额外的轴解决特定的访问、处理或关系问题时,它们是有价值的。对于特定部件的评估, 发送 HongKe CNC 您的多面组件文件和预期数量,识别必须保留的接口和检查证据。