
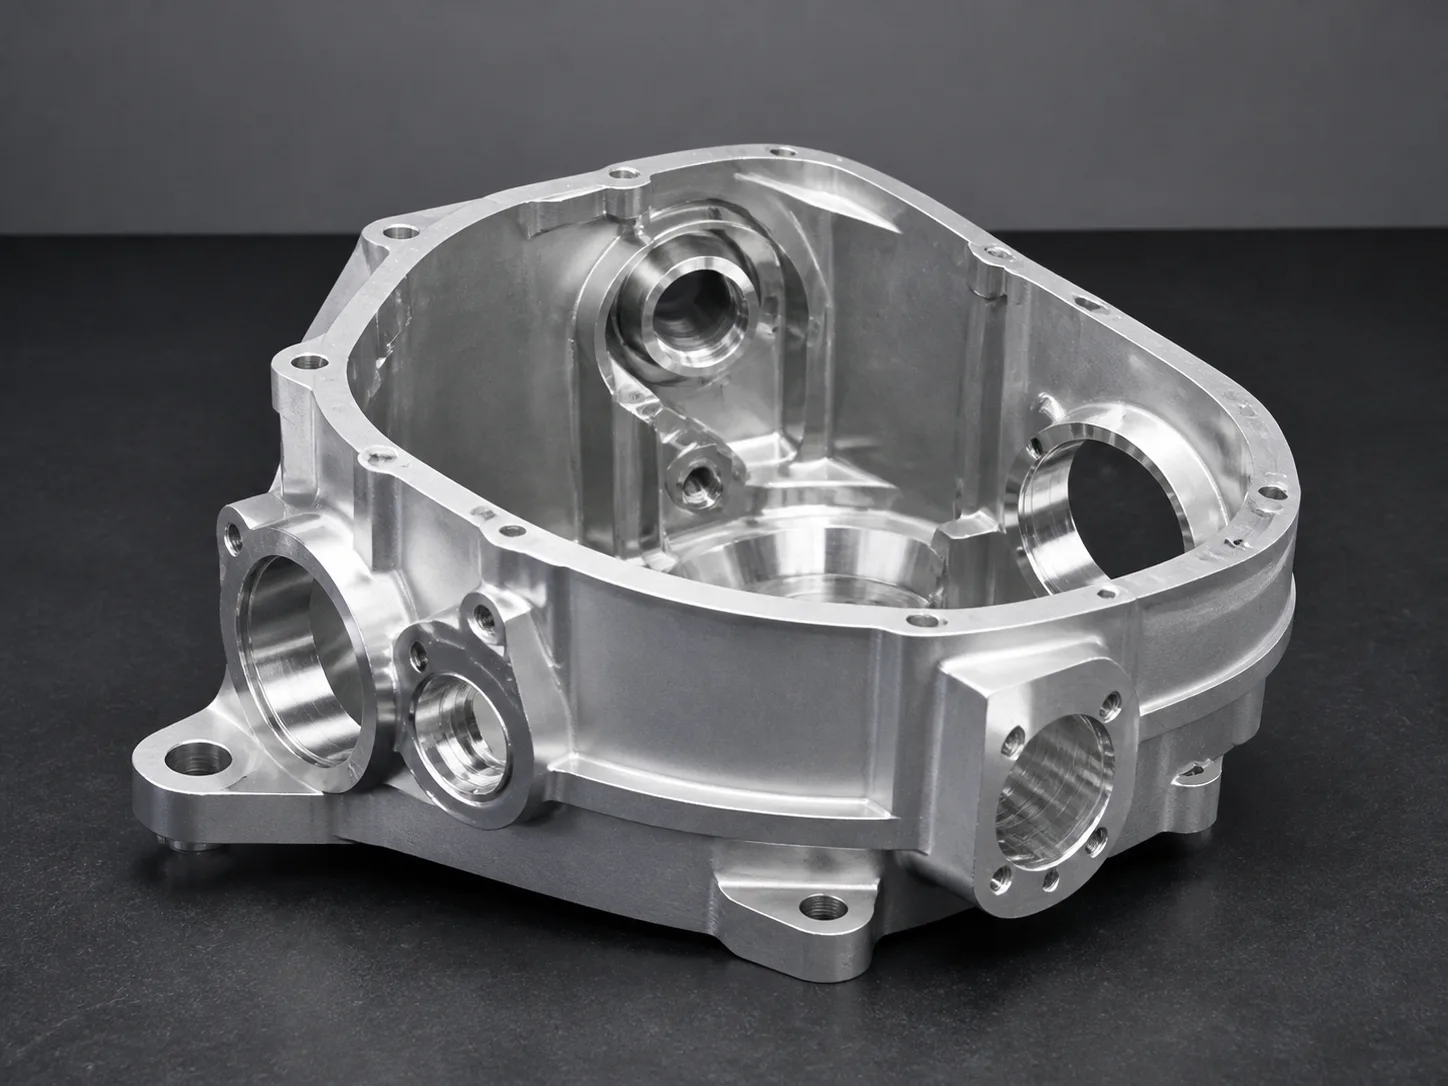
5 軸 CNC 加工コストは、部品を仕上げて受け入れるために必要な完全なルートに対して評価する必要があります。追加の軸で治具を取り外したり、ハンドリングしたり、工具のリーチが長い場合や、データムの移動が困難な場合には、機械速度を高くする価値があります。また、従来の設定で単純な部品が簡単に作成できる場合には、不要な場合もあります。購入時に役立つ質問は、5 軸が本質的に優れているかどうかではなく、ジオメトリ上でどの操作が 5 軸に置き換わるかということです。この記事では、普遍的な価格プレミアムや精度の利点を前提とせずに、工業用ハウジング、ブラケット、および多面コンポーネントの代替品を比較する方法について説明します。
5 軸 CNC 加工コストは何によって決まりますか?
コストは、プロセス全体にわたるプログラミング、セットアップ、切断、ワークホールド、検証、および検査によって異なります。追加のマシンの動作は、必要なジオメトリの実行に役立つ場合、または他の作業を排除する場合にのみ価値があります。 2 台目のマシンまたは設備がまだ必要な操作を含む、完全なルートをカウントします。
同時動作から割り出し加工を分離します。割出し加工または 3+2 加工では、ワークピースはある方向に配置され、その操作のために保持された回転軸で切削が進行します。同時 5 軸加工により、切削中に工具の向きが変化します。複数の面に穴がある部品の場合は、同時等高線化戦略を必要とせずに、インデックス作成の利点が得られる場合があります。
5 軸加工の要件は広範に解釈される可能性があるため、RFQ ではこの区別が重要になります。達成する必要があるジオメトリ、アクセス、および関係について説明します。 3 軸加工、割出、同時動作、二次フライス加工を伴う旋削、またはその組み合わせが適切であるかどうかをサプライヤーに確認してもらいます。
同じ機能関係を確立するセットアップを数える
セットアップの数が少ないと、取り扱いが軽減され、フィクスチャ間での重要なリファレンスの転送を回避できます。この利点は、複数のフィーチャーが同じ位置決めサーフェスとの関係を維持する必要がある場合に最も効果的です。単にオペレーターが部品に触れる回数を減らすだけでは、議論のすべてが解決されるわけではありません。
取り付け面、2 つの位置決め穴、および傾斜した側面機能を備えたブラケットを想像してください。従来の加工で複数の方向変更が必要な場合は、各セットアップで安全な場所と検証が必要です。インデックス付きルートは、元のクランプを維持しながら、より多くのフィーチャに到達する可能性があります。それが役立つかどうかは、クリアランス、治具の剛性、グリップに利用できる残された材料によって異なります。
の 5軸加工サービスページ は、この議論の背景を提供します。見積もりのレビュー中に、どの機能が 1 つのセットアップを共有し、どの機能がその設定の範囲外にあるのかを尋ねます。 1 つのセットアップとして説明されている提案でも、初期のブランク準備ステップや、後のグリップ セクションを削除する操作が必要な場合があります。
マシンラベルではなく完全なルートを比較します
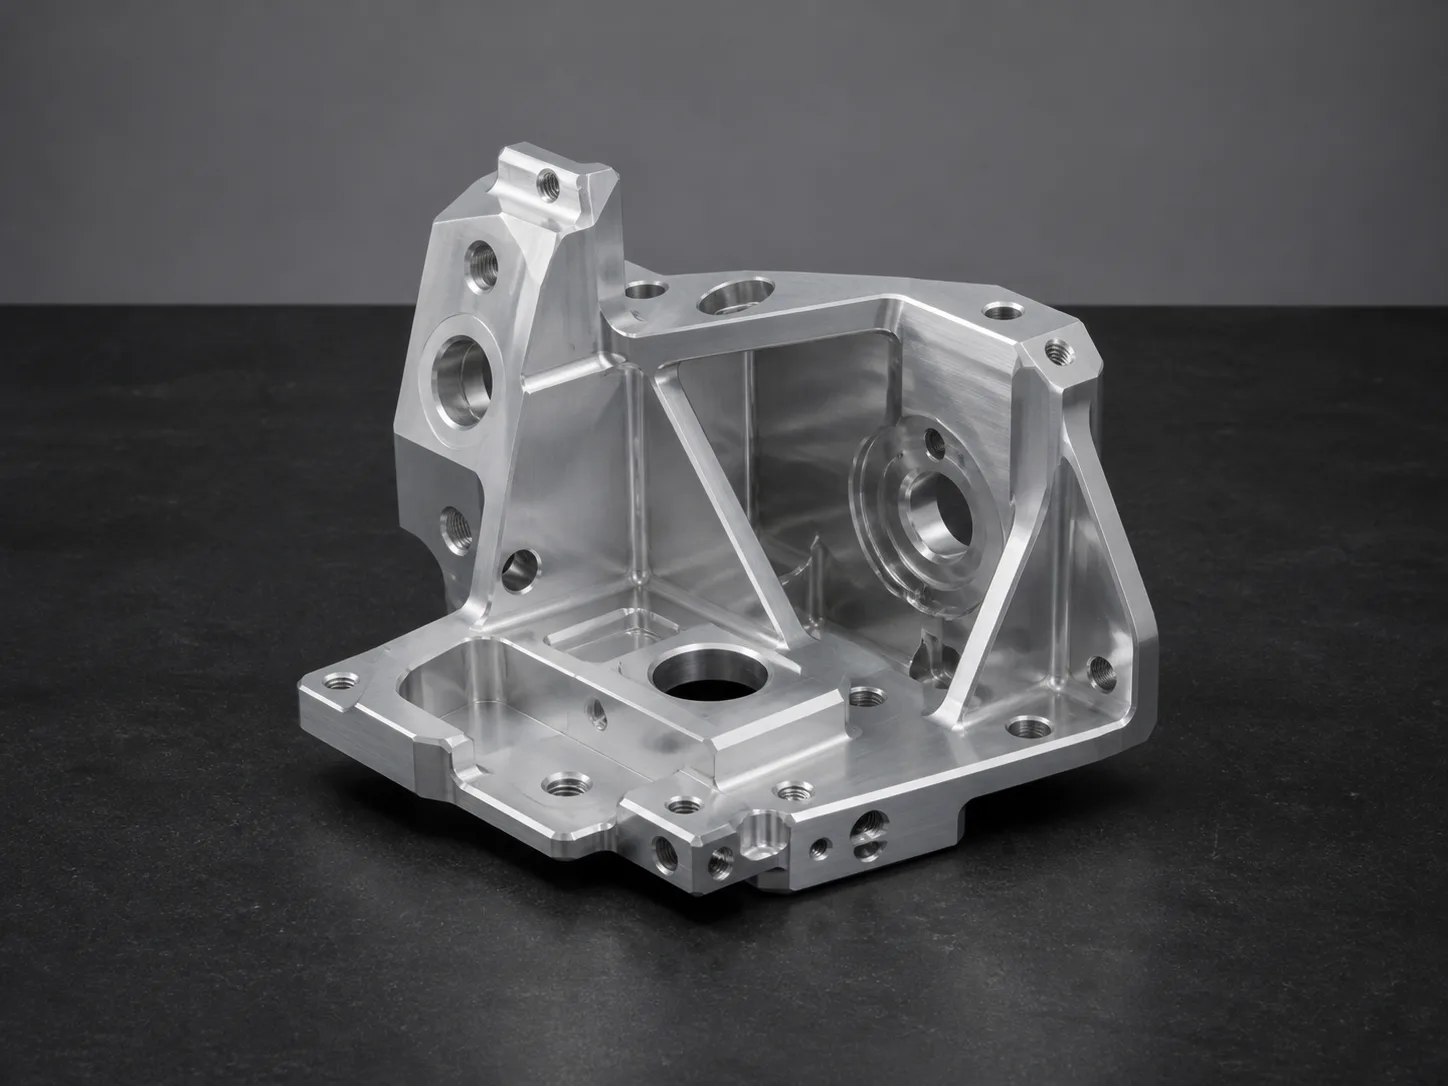
各サプライヤーに、取り扱いと受け入れの違いが明らかになるレベルでルートを説明するよう依頼してください。簡潔なシーケンスで十分です。独自のツールパスや内部レートは必要ありません。どちらのシナリオでも、同じ材料、リビジョン、仕上げ、数量、および検査範囲を維持します。
| 比較項目 | 在来線に関する質問 | インデックス付きまたは 5 軸ルートの質問 |
|---|---|---|
| 初期準備 | 最初のデータはどのように作成されるのですか? | どのようなブランクとクランプの許容値が必要ですか? |
| 機能へのアクセス | どの面の再クランプが必要ですか? | どの面がフィクスチャによってブロックされたままですか? |
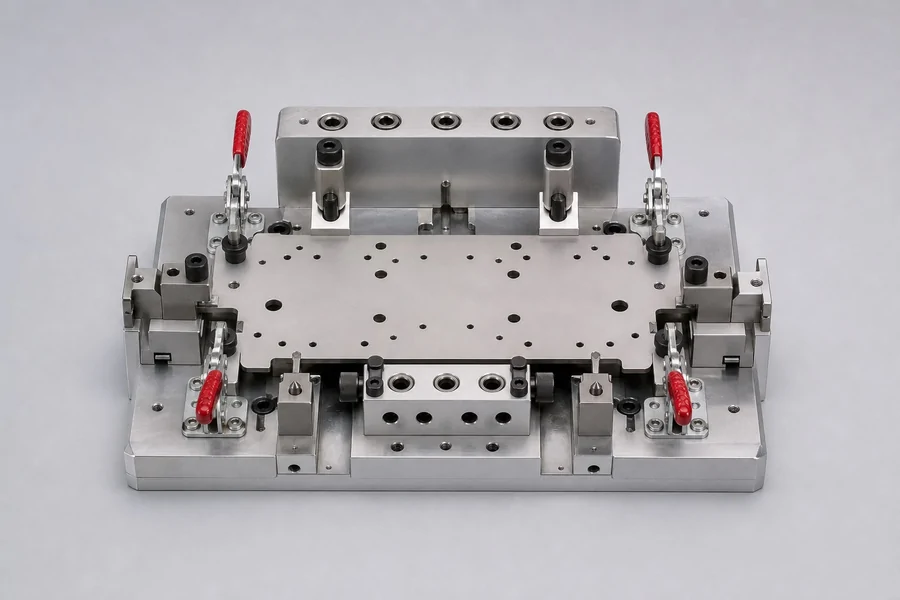
| ワークホールディング | 治具またはジョーセットはいくつ必要ですか? | 専用の治具またはクリアランス戦略が必要ですか? |
| 仕上げ作業 | 最後の再クランプの後はどうなりますか? | グリップ部分の取り外しと仕上げはどのように行われますか? |
| 検査 | クロスフェイスの関係はどのようにチェックされますか? | 同じ関係を証明する証拠は何ですか? |
より高性能なマシンが自動的に生成するプロセス全体が短くなるとは考えないでください。追加の準備やより複雑なプログラミングが必要になる場合があります。逆に時給が高いからといって軽視しないでください。関連する比較は、信頼できるルートで受け入れられた部品のコストです。
ツールへのアクセスはセットアップ数と同じくらい重要です
ワークピースの向きを変えると、フィーチャーへのアクセスが向上し、場合によっては工具を短くできるようになります。それによって切断戦略が変わる可能性はありますが、すべての深いポケットが簡単になるという保証はありません。治具のクリアランス、ホルダーの干渉、切りくずの除去、および残りの壁の形状はまだ検討する必要があります。
角度を付けてアプローチすると、側面の特徴に到達するのに役立ちますが、クランプ付近で新たな衝突の懸念が生じます。コンパクトな部品は、加工が必要な表面を妨げずに握るのが難しい場合があります。背の高いコンポーネントは、1 つの方向で機械に適合しているように見えても、回転すると有効なクリアランス エンベロープを超える場合があります。
制限アプローチまたは衝突エンベロープを特定するようサプライヤーに依頼してください。小さな設計変更によってアクセスが可能になった場合は、それを個別に評価し、エンジニアリングに承認してもらいます。の 入隅Rガイド では、追加の軸によって自動的に削除されない、一般的なアクセス制約の 1 つについて説明します。つまり、回転カッターは、その形状とアプローチによって決定されるジオメトリを残します。
プログラミングと検証は実際にコストがかかる項目です
より複雑なルートでは、追加のプログラミング、シミュレーション、フィクスチャ定義、およびマシン固有の検証が必要になる場合があります。これらのステップは、使用可能なプロセスをサポートします。ソフトウェアが自動化を提供するという理由だけで、それらを無料のものとして扱うべきではありません。最初の作業は安定したリビジョンで再利用できる場合がありますが、変更には新たなチェックが必要になる場合があります。
オートデスクの 2026 年 7 月の Fusion アップデート 切断方向と治具を意識した制限を備えた 3+2 クリアリングが導入されました。このリリースは、計画ツールがどのように開発されているかを示しています。特定の部品の普遍的なコスト削減を確立したり、サプライヤーがインストールしたソフトウェアを確認したりするものではありません。
購入の際は、最初のプログラミング作業が見積書に含まれているかどうか、また改訂がどのように処理されるかを尋ねてください。アクセス可能な穴への小さな変更は、工具クリアランスを制御するストック形状や表面の変更とは異なる結果をもたらす可能性があります。図面の改訂、治具の配置、および検証済みのプログラムはリンクされたままにする必要があります。
数量によって設備投資の価値が変わる
数量が少ない場合は、複数の専用治具を避けることが有益な場合があります。大量の場合は、ワークホールディングを効率的に繰り返す従来のルートが競争力を持つようになる可能性があります。どちらの結果も実際の形状と節約された時間に依存するため、数量は個別の割引仮定としてではなく、ルートとともに評価する必要があります。
実際に放出する可能性のある量を尋ねてください。オファーが 1 つの大規模なバッチを想定している場合は、定期的なセットアップ コストを確認せずに、その単価を多数の小規模なリリースに適用しないでください。専用のフィクスチャが提案されている場合は、所有権、保持、予想される再利用、および改訂の影響を特定します。
の プロトタイプとプロダクションのガイド 部品が繰り返し製造に移行すると何が変わるかについて説明します。 5 軸のコスト レビューの場合、鍵となるのは、提案された投資により、意図したバッチ サイズでの繰り返し作業が削減されるかどうかです。技術的にエレガントな治具であっても、部品が再利用される前に変更される場合には、依然として価値が低くなる可能性があります。
少ないセットアップでは何が保証できないかを理解する
部品を 1 回のクランプで保持すると、データ転送に関する懸念がある程度軽減されますが、工具のたわみ、ワークピースの動き、機械誤差、温度の影響、測定の不確実性が除去されるわけではありません。部品は加工中ずっとクランプされたままであり、依然として完成要件を満たしていない可能性があります。
最終的なグリップ面には別の操作が必要になる場合もあります。その材料を除去すると、応力が解放されたり、データムへのアクセスが変更されたりする可能性があります。機械加工後の仕上げと取り扱いは、以前は許容されていたインターフェイスに影響を与える可能性があります。関連する特性が、それを変更できる最後の操作と比較していつチェックされるかを尋ねます。
の 公差ガイド 機能が機能、材料、セットアップ、測定方法に関連付けられている必要がある理由を説明します。必要な検査計画を機械軸の仕様に置き換えないでください。購入契約書には受け入れられた部品と証拠を記載する必要があり、サプライヤーはそれらを作成できるルートを提案します。
追加の軸を必要としない部品を認識する
単純な平らなプレート、アクセス可能なポケット、および単純な回転コンポーネントでは、追加の回転運動から得るものはほとんどない可能性があります。通常の工具と少数の安定したセットアップで重要な表面に到達できる場合は、従来のルートが経済的な選択肢であり続ける可能性があります。
単に目に見えるだけではなく、機能的な複雑さを探してください。片面に多数の穴があるブラケットは、難しい角度の付いた穴が 1 つあるまばらなパーツよりも簡単に作成できる場合があります。小さな十字穴のある回転シャフトには二次加工が必要になる場合がありますが、それだけでは完全な 5 軸フライス加工ルートが適切であるとは証明されません。
提案されたプロセスが形状が示すよりも複雑に見える場合は、必ず理由を尋ねてください。サプライヤーは、レンダリングからは明らかではない正当な関係またはアクセスの問題を特定する場合があります。説明が、先進的な機器が常に優れているという一般的な主張のみに基づいている場合は、より具体的なルートの比較を要求してください。
有用な 2 ルートの RFQ を構成する
管理されたモデルと図面、材料の状態、数量、仕上げ、重要な関係、および検査要件を提供します。従来のルートとインデックス付きルートまたは同時ルートの両方が実現可能かどうかを確認します。それらがある場合は、操作と異なる 1 回限りの料金について簡単な説明を求めます。
エンジニアリング代替案をプロセス代替案から分離してください。穴の角度を変更したり、ポケットを開けたりすることは図面の変更です。同じ受け入れられたジオメトリを作成するために別のマシンを選択することは、ルートの選択です。見かけ上のプロセスの節約によって変更された要件が隠蔽されないように、これらを個別に比較してください。
選択する前に、残作業、仕上がり状態、および合格証拠を確認してください。不確実性を解決するために最初の記事が必要な場合は、その記事で何を実証するのか、誰が承認するのかを定義します。ルートの比較は、単により印象的なマシンの説明を行うだけでなく、未解決の仮定を減らして終了する必要があります。
よくある質問
5 軸加工は常に高価ですか?
いいえ、機械や準備のコストは高くなる可能性がありますが、完全なルートではそれらを相殺するのに十分な作業が削減される可能性があります。結果は、普遍的なプレミアムではなく、形状、数量、アクセス、ワークホールディング、および検査によって決まります。
3+2加工は同時5軸加工と同じですか?
いいえ。インデックス加工では、作業のためにワークピースの位置を決めます。同時加工により、切断中に方向が変わります。多くの多面コンポーネントは、プロセス全体で同時輪郭加工を必要とせずに、割り出し加工用に評価できます。
すべてのパーツを 1 回のセットアップで完了できますか?
いいえ。クランプ面、アクセスできない部分、ストックの準備、およびその後の処理には追加の操作が必要になる場合があります。サプライヤーにセットアップ数に何が含まれているか、また最終的なグリップ領域がどのように完成するかを尋ねてください。
図面では特定のマシン タイプを必須にする必要がありますか?
プロジェクトに正当なプロセス要件がある場合のみ。それ以外の場合は、形状、材質、仕上げ、および合格基準を定義し、サプライヤーの提案されたルートを確認します。機械ラベルだけでは適合性を確立できません。
意味のある作業を省くルートを選択する
追加の軸は、特定のアクセス、処理、または関係の問題を解決する場合に役立ちます。パーツごとの評価の場合は、 送信 HongKe CNC マルチフェイスコンポーネントファイルと予想される数量、保存する必要があるインターフェースと検査証拠を特定します。