
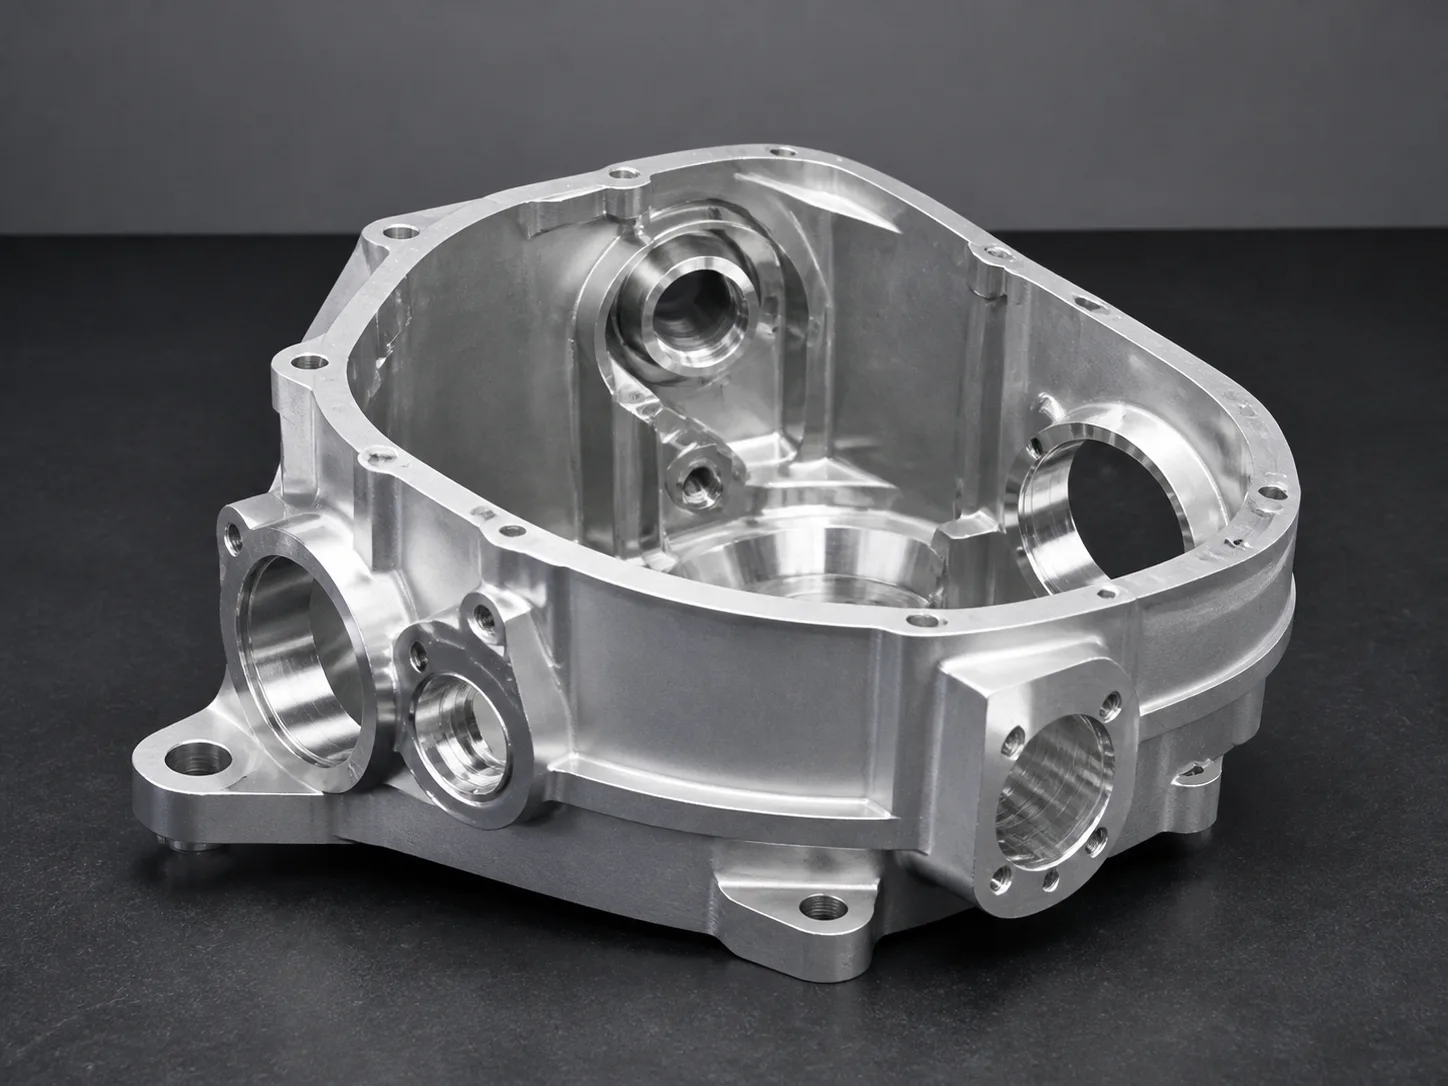
Die Kosten für die 5-Achsen-CNC-Bearbeitung sollten anhand der gesamten Strecke bewertet werden, die zur Fertigstellung und Abnahme des Teils erforderlich ist. Eine höhere Maschinengeschwindigkeit kann sich lohnen, wenn durch zusätzliche Achsen Vorrichtungen entfallen, Handhabung, große Werkzeugreichweite oder schwierige Bezugspunktübertragungen erforderlich sind. Es kann auch unnötig sein, wenn ein einfaches Teil mit herkömmlichen Aufbauten leicht herzustellen ist. Die sinnvolle Kauffrage ist nicht, ob fünf Achsen von Natur aus besser sind, sondern welche Operationen sie an Ihrer Geometrie ersetzen. In diesem Artikel wird erläutert, wie Sie die Alternativen für Industriegehäuse, Halterungen und Mehrflächenkomponenten vergleichen können, ohne von einem allgemeinen Preisaufschlag oder einem Genauigkeitsvorteil auszugehen.
Was bestimmt die Kosten für die 5-Achsen-CNC-Bearbeitung?
Die Kosten hängen von der Programmierung, Einrichtung, dem Schneiden, der Werkstückspannung, der Überprüfung und der Inspektion während des gesamten Prozesses ab. Zusätzliche Maschinenbewegungen haben nur dann einen Wert, wenn sie zur Ausführung der erforderlichen Geometrie beitragen oder andere Arbeit abnehmen. Zählen Sie die gesamte Route, einschließlich aller Arbeitsgänge, die noch eine zweite Maschine oder Vorrichtung benötigen.
Trennen Sie die indexierte Bearbeitung von der gleichzeitigen Bewegung. Bei der indexierten oder 3+2-Bearbeitung wird das Werkstück in einer bestimmten Ausrichtung positioniert und der Schnitt wird fortgesetzt, während die Drehachsen für diesen Vorgang beibehalten werden. Simultane Fünf-Achsen-Bearbeitungskoordinaten, die die Werkzeugausrichtung während des Schnitts ändern. Ein Teil mit Löchern auf mehreren Flächen kann von der Indexierung profitieren, ohne dass eine gleichzeitige Konturierungsstrategie erforderlich ist.
Diese Unterscheidung ist bei einer Ausschreibung wichtig, da eine Anforderung für die Fünf-Achsen-Bearbeitung zu weit ausgelegt werden kann. Beschreiben Sie die Geometrie, den Zugang und die Beziehungen, die erreicht werden müssen. Teilen Sie dem Lieferanten mit, ob Drei-Achsen-Arbeit, Indexierung, gleichzeitige Bewegung, Drehen mit sekundärem Fräsen oder eine Kombination davon geeignet sind.
Zählen Sie Setups, die die gleiche funktionale Beziehung herstellen
Weniger Setups können die Handhabung reduzieren und die Übertragung einer kritischen Referenz zwischen Vorrichtungen vermeiden. Der Vorteil ist am relevantesten, wenn mehrere Features eine Beziehung zu denselben Positionierungsflächen aufrechterhalten müssen. Es reicht nicht aus, einfach die Anzahl der Berührungen des Werkstücks durch den Bediener zu reduzieren.
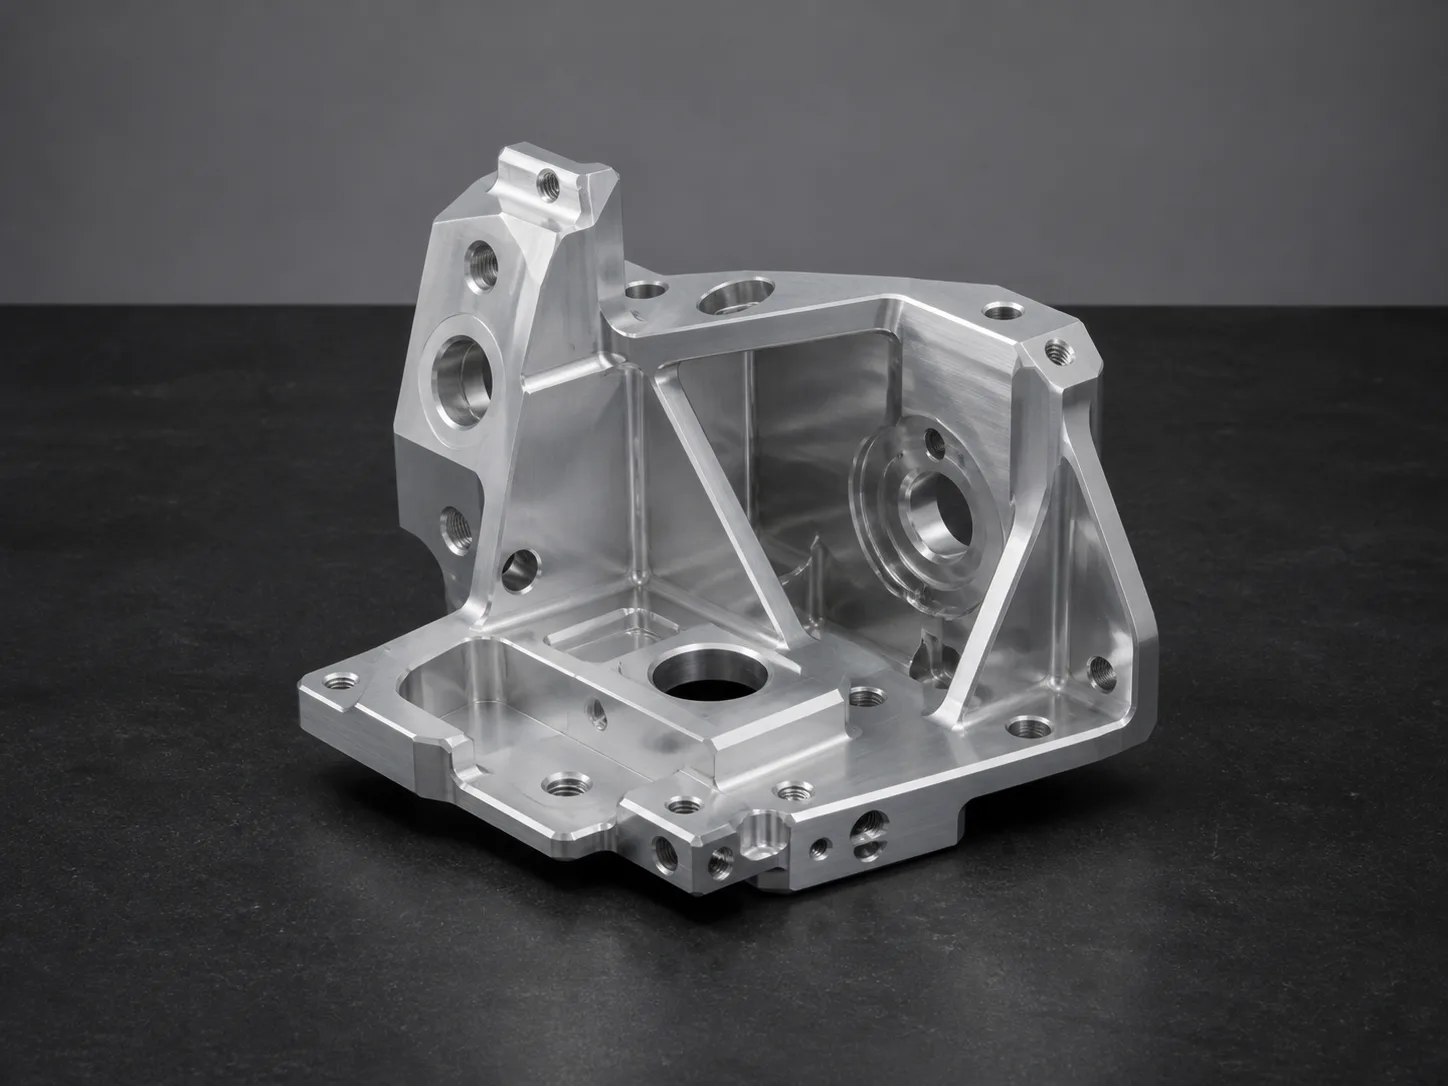
Stellen Sie sich eine Halterung mit einer Montagefläche, zwei Positionierungsbohrungen und einer abgewinkelten Seite vor. Wenn bei der konventionellen Bearbeitung mehrere Neuausrichtungen erforderlich sind, erfordert jede Einrichtung einen sicheren Standort und eine Überprüfung. Eine indizierte Route kann unter Beibehaltung der ursprünglichen Klemmung mehr Features erreichen. Ob dies hilft, hängt vom Abstand, der Steifigkeit der Vorrichtung und dem zum Greifen verbleibenden Material ab.
Der Fünf-Achsen-Bearbeitungsservice-Seite liefert den Kontext für diese Diskussion. Fragen Sie bei der Angebotsprüfung, welche Funktionen ein Setup gemeinsam nutzen und welche außerhalb seiner Reichweite bleiben. Ein als ein Setup beschriebener Vorschlag erfordert möglicherweise noch einen früheren Vorbereitungsschritt für den Rohling oder einen späteren Vorgang zum Entfernen des Greifabschnitts.
Vergleichen Sie komplette Routen, keine Maschinenetiketten
Bitten Sie jeden Lieferanten, die Route auf einer Ebene zu beschreiben, die Unterschiede in der Handhabung und Akzeptanz deutlich macht. Eine prägnante Sequenz reicht aus; proprietäre Werkzeugwege und interne Raten sind nicht erforderlich. Behalten Sie in beiden Szenarios das gleiche Material, die gleiche Revision, das gleiche Finish, die gleiche Menge und den gleichen Prüfumfang bei.
| Vergleichsartikel | Konventionelle Routenfrage | Frage zur indizierten oder fünfachsigen Route |
|---|---|---|
| Erste Vorbereitung | Wie entsteht das erste Datum? | Welche Rohteil- und Spannzugabe wird benötigt? |
| Funktionszugriff | Welche Flächen müssen nachgespannt werden? | Welche Flächen bleiben durch die Vorrichtung blockiert? |
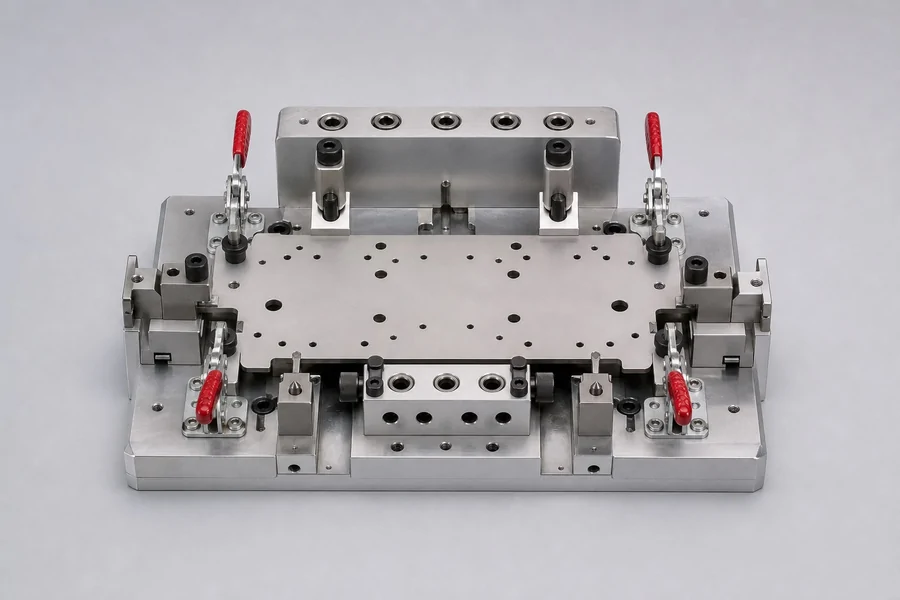
| Werkstückhalterung | Wie viele Vorrichtungen oder Backensätze werden benötigt? | Ist eine spezielle Vorrichtungs- oder Räumungsstrategie erforderlich? |
| Abschlussarbeiten | Was passiert nach der letzten Umspannung? | Wie wird der Greifbereich entfernt und fertiggestellt? |
| Inspektion | Wie werden Cross-Face-Beziehungen überprüft? | Welche Beweise bestätigen die gleichen Beziehungen? |
Gehen Sie nicht davon aus, dass eine leistungsfähigere Maschine automatisch einen kürzeren Gesamtprozess erzeugt. Möglicherweise sind zusätzliche Vorbereitungen oder eine aufwändigere Programmierung erforderlich. Umgekehrt sollten Sie es nicht ablehnen, weil der Stundensatz höher ist. Der relevante Vergleich sind die Kosten der akzeptierten Teile unter einer glaubwürdigen Route.
Der Werkzeugzugriff kann genauso wichtig sein wie die Anzahl der Setups
Das Ausrichten des Werkstücks kann den Zugang zu einem Merkmal verbessern und manchmal ein kürzeres Werkzeug ermöglichen. Das kann die Schnittstrategie ändern, aber es ist kein Versprechen, dass jede tiefe Tasche einfach wird. Der Vorrichtungsabstand, die Halterinterferenz, die Spanentfernung und die verbleibende Wandgeometrie müssen noch überprüft werden.
Eine abgewinkelte Annäherung kann helfen, ein seitliches Merkmal zu erreichen und gleichzeitig ein neues Kollisionsrisiko in der Nähe der Klemme zu schaffen. Ein kompaktes Teil kann schwierig zu greifen sein, ohne die zu bearbeitenden Oberflächen zu behindern. Eine hohe Komponente kann beim Drehen den nutzbaren Freiraum überschreiten, auch wenn sie in einer Ausrichtung scheinbar in die Maschine passt.
Bitten Sie den Lieferanten, die begrenzende Annäherung oder den Kollisionsbereich zu ermitteln. Wenn eine kleine Designänderung den Zugriff ermöglicht, bewerten Sie diese separat und lassen Sie sie von der Technik genehmigen. Der interne Eckenradiusführung erklärt eine häufige Zugriffsbeschränkung, die durch zusätzliche Achsen nicht automatisch beseitigt wird: Ein rotierender Fräser hinterlässt immer noch eine durch seine Form und Annäherung bestimmte Geometrie.
Programmierung und Verifizierung sind echte Kostenfaktoren
Eine komplexere Route kann zusätzliche Programmierung, Simulation, Vorrichtungsdefinition und maschinenspezifische Überprüfung erfordern. Diese Schritte unterstützen einen nutzbaren Prozess; Sie sollten nicht nur deshalb als kostenlos betrachtet werden, weil Software Automatisierung bietet. Der anfängliche Aufwand kann bei einer stabilen Revision wiederverwendbar sein, während Änderungen erneute Überprüfungen erfordern können.
Autodesks Fusion-Update vom Juli 2026 Einführung des 3+2-Clearings mit Schnittrichtungen und vorrichtungsbezogenen Grenzen. Diese Veröffentlichung veranschaulicht, wie sich Planungstools entwickeln. Es stellt keine universelle Kostenreduzierung für ein bestimmtes Teil dar und bestätigt auch nicht die installierte Software eines Lieferanten.
Fragen Sie beim Kauf nach, ob das Angebot den ersten Programmieraufwand beinhaltet und wie mit einer Überarbeitung umgegangen wird. Eine geringfügige Änderung an einer zugänglichen Bohrung kann andere Konsequenzen haben als eine Änderung der Rohteilgeometrie oder einer Oberfläche, die den Werkzeugabstand steuert. Die Zeichnungsrevision, die Vorrichtungsanordnung und das überprüfte Programm sollten verknüpft bleiben.
Die Menge verändert den Wert der Anlageinvestition
Bei geringen Stückzahlen kann es sinnvoll sein, mehrere dedizierte Vorrichtungen zu vermeiden. Bei größeren Stückzahlen kann eine herkömmliche Route mit effizienter Wiederholungsspannung konkurrenzfähig sein. Beide Ergebnisse hängen von der tatsächlichen Geometrie und der eingesparten Zeit ab, daher sollte die Menge anhand der Route und nicht als separate Rabattannahme bewertet werden.
Fragen Sie nach den Mengen, die Sie tatsächlich freigeben könnten. Wenn ein Angebot von einer großen Charge ausgeht, wenden Sie den Stückpreis nicht auf viele kleine Versionen an, ohne die wiederkehrenden Einrichtungskosten zu bestätigen. Wenn eine dedizierte Einrichtung vorgeschlagen wird, identifizieren Sie Eigentum, Aufbewahrung, erwartete Wiederverwendung und die Auswirkung einer Überarbeitung.
Der Prototyp versus Produktionsleitfaden Erörtert, was sich ändert, wenn ein Teil in die Wiederholungsfertigung übergeht. Bei der fünfachsigen Kostenprüfung kommt es darauf an, ob durch die vorgeschlagene Investition wiederkehrende Arbeiten bei der vorgesehenen Losgröße entfallen. Eine technisch elegante Vorrichtung kann dennoch von geringem Wert sein, wenn das Teil verändert wird, bevor es wiederverwendet wird.
Verstehen Sie, was weniger Setups nicht garantieren können
Das Festhalten eines Teils in einer Aufspannung kann einige Bedenken hinsichtlich der Bezugspunktübertragung verringern, beseitigt jedoch nicht Werkzeugdurchbiegung, Werkstückbewegung, Maschinenfehler, Temperatureffekte oder Messunsicherheit. Ein Bauteil kann während der gesamten Bearbeitung eingespannt bleiben und dennoch die Endanforderungen nicht erfüllen.
Die endgültige Greiffläche erfordert möglicherweise auch einen weiteren Arbeitsgang. Das Entfernen dieses Materials kann Spannungen abbauen oder den Zugang zu einem Bezugspunkt verändern. Die Endbearbeitung und Handhabung nach der Bearbeitung kann sich auf eine Schnittstelle auswirken, die zuvor akzeptabel war. Fragen Sie nach, wann das relevante Merkmal im Vergleich zum letzten Vorgang überprüft wird, der es ändern kann.
Der Leitfaden zu Toleranzen erklärt, warum die Fähigkeit an die Funktion, das Material, den Aufbau und die Messmethode gebunden sein muss. Ersetzen Sie einen erforderlichen Inspektionsplan nicht durch eine Spezifikation der Maschinenachse. Der Kaufvertrag sollte das akzeptierte Teil und die Nachweise beschreiben, während der Lieferant den Weg vorschlägt, auf dem diese hergestellt werden können.
Erkennen Sie Teile, die möglicherweise keine zusätzlichen Achsen benötigen
Einfache flache Platten, zugängliche Taschen und einfach gedrehte Komponenten können von einer zusätzlichen Drehbewegung möglicherweise wenig profitieren. Wenn die wichtigen Oberflächen mit gewöhnlichen Werkzeugen und wenigen stabilen Aufbauten erreicht werden können, kann eine herkömmliche Route die wirtschaftliche Wahl bleiben.
Suchen Sie nach Komplexität, die funktional und nicht nur sichtbar ist. Eine Halterung mit vielen Löchern auf einer Seite lässt sich möglicherweise einfacher herstellen als ein spärliches Teil mit einer schwierig abgewinkelten Bohrung. Eine gedrehte Welle mit einem kleinen Querloch erfordert möglicherweise eine zweite Bearbeitung, aber das allein beweist nicht, dass eine vollständige fünfachsige Fräsroute angemessen ist.
Fragen Sie nach einem Grund, wenn der vorgeschlagene Prozess aufwändiger erscheint, als die Geometrie vermuten lässt. Der Lieferant erkennt möglicherweise eine legitime Beziehung oder ein Zugriffsproblem, das aus einer Darstellung nicht ersichtlich ist. Wenn die Erklärung nur auf der allgemeinen Behauptung beruht, dass fortschrittliche Ausrüstung immer besser ist, fordern Sie einen spezifischeren Routenvergleich an.
Strukturieren Sie eine nützliche Zwei-Routen-Anfrage
Stellen Sie das kontrollierte Modell und die Zeichnung, den Materialzustand, die Mengen, die Ausführung, kritische Beziehungen und Prüfanforderungen bereit. Fragen Sie, ob sowohl eine herkömmliche Route als auch eine indizierte oder gleichzeitige Route machbar sind. Fordern Sie gegebenenfalls eine kurze Erläuterung der abweichenden Vorgänge und einmaligen Gebühren an.
Halten Sie technische Alternativen von Prozessalternativen getrennt. Das Ändern eines Lochwinkels oder das Öffnen einer Tasche ist eine Zeichnungsänderung; Die Wahl einer anderen Maschine zur Herstellung derselben akzeptierten Geometrie ist eine Routenwahl. Vergleichen Sie sie separat, damit eine scheinbare Prozesseinsparung nicht über eine geänderte Anforderung hinwegtäuscht.
Bestätigen Sie vor der Auswahl die verbleibenden Vorgänge, den Endzustand und den Abnahmenachweis. Wenn ein erster Artikel erforderlich ist, um eine Unsicherheit auszuräumen, definieren Sie, was er zeigen soll und wer ihn genehmigen wird. Ein Routenvergleich sollte mit weniger ungelösten Annahmen enden und nicht nur mit einer eindrucksvolleren Maschinenbeschreibung.
Häufig gestellte Fragen
Ist die 5-Achs-Bearbeitung immer teurer?
Nein. Die Maschinen- und Vorbereitungskosten können höher sein, während die gesamte Route möglicherweise genug Arbeit erfordert, um diese auszugleichen. Das Ergebnis hängt von der Geometrie, der Menge, dem Zugang, der Werkstückhalterung und der Inspektion ab und nicht von einer allgemeinen Prämie.
Ist die 3+2-Bearbeitung dasselbe wie das gleichzeitige Fünf-Achsen-Schneiden?
Nein. Bei der indexierten Bearbeitung wird das Werkstück für einen Arbeitsgang positioniert. Gleichzeitige Bearbeitung ändert die Ausrichtung während des Schnitts. Viele mehrflächige Komponenten können für die indexierte Bearbeitung bewertet werden, ohne dass während des gesamten Prozesses eine gleichzeitige Konturierung erforderlich ist.
Kann jedes Teil in einem Setup fertiggestellt werden?
Nein. Spannflächen, unzugängliche Stellen, Materialvorbereitung und spätere Bearbeitung erfordern möglicherweise zusätzliche Vorgänge. Erkundigen Sie sich, was der Lieferant in die Rüstanzahl einbezieht und wie der endgültige Greifbereich fertiggestellt wird.
Sollte die Zeichnung einen bestimmten Maschinentyp vorschreiben?
Nur wenn das Projekt eine begründete Prozessanforderung hat. Andernfalls definieren Sie die Geometrie, das Material, die Verarbeitung und die Akzeptanzkriterien und überprüfen Sie die vom Lieferanten vorgeschlagene Route. Ein Maschinenetikett allein stellt keine Konformität dar.
Wählen Sie den Weg, der Ihnen sinnvolle Arbeit abnimmt
Zusätzliche Achsen sind wertvoll, wenn sie ein bestimmtes Zugriffs-, Handhabungs- oder Beziehungsproblem lösen. Für eine teilespezifische Beurteilung schicken HongKe CNC Ihre mehrseitigen Komponentendateien und erwarteten Mengen, Identifizierung der Schnittstellen und Inspektionsnachweise, die aufbewahrt werden müssen.