
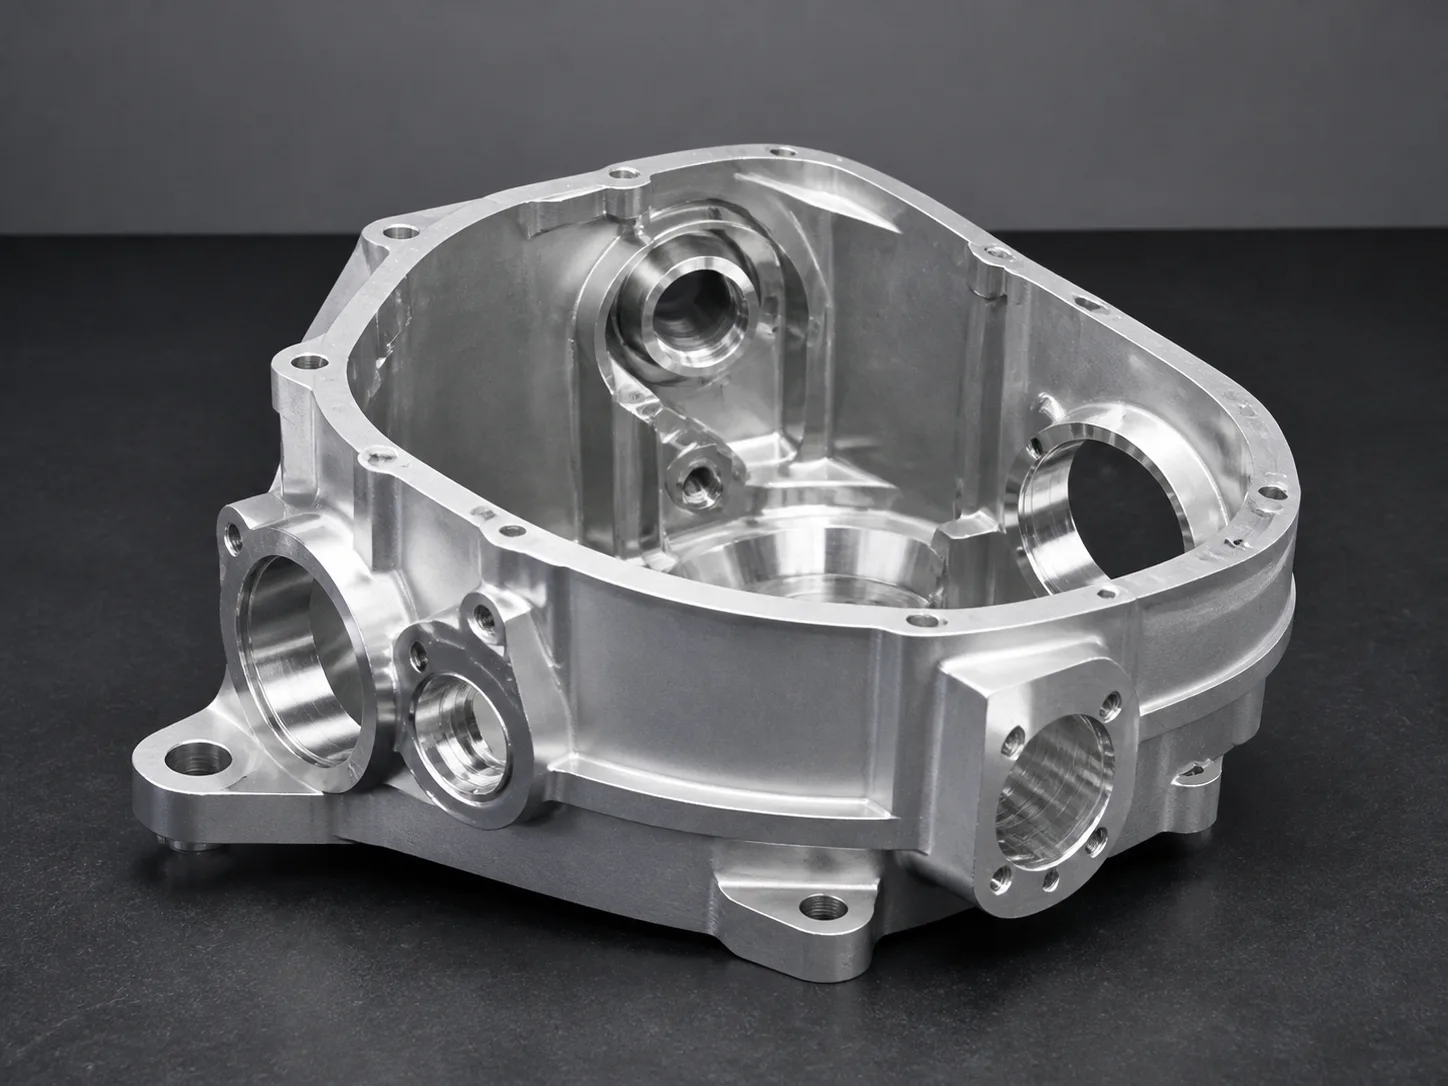
Le coût de l'usinage CNC 5 axes doit être évalué par rapport à l'itinéraire complet nécessaire pour terminer et accepter la pièce. Une cadence machine plus élevée peut être intéressante lorsque des axes supplémentaires suppriment des fixations, des manipulations, une longue portée d'outil ou des transferts de référence difficiles. Cela peut également s'avérer inutile lorsqu'une pièce simple est facile à réaliser dans des configurations conventionnelles. La question d'achat utile n'est pas de savoir si cinq axes sont intrinsèquement meilleurs, mais quelles opérations ils remplacent sur votre géométrie. Cet article explique comment comparer les alternatives pour les boîtiers industriels, les supports et les composants multifaces sans supposer un prix supérieur universel ou un avantage en termes de précision.
Qu'est-ce qui détermine le coût d'usinage CNC 5 axes ?
Le coût dépend de la programmation, de la configuration, de la découpe, du maintien de la pièce, de la vérification et de l'inspection tout au long du processus. Un mouvement supplémentaire de la machine n'a de valeur que lorsqu'il contribue à exécuter la géométrie requise ou supprime d'autres travaux. Comptez l'itinéraire complet, y compris toute opération qui nécessite encore une deuxième machine ou un deuxième appareil.
Séparez l’usinage indexé du mouvement simultané. Dans l'usinage indexé, ou 3+2, la pièce est positionnée selon une orientation et la coupe se déroule avec les axes rotatifs maintenus pour cette opération. Les coordonnées d'usinage simultanées sur cinq axes changent l'orientation de l'outil pendant la coupe. Une pièce comportant des trous sur plusieurs faces peut bénéficier d'une indexation sans nécessiter une stratégie de contournage simultanée.
Cette distinction est importante dans une demande d'offre car une exigence d'usinage à cinq axes peut être interprétée de manière trop large. Décrivez la géométrie, l'accès et les relations qui doivent être réalisées. Laissez le fournisseur déterminer si le travail sur trois axes, l'indexation, le mouvement simultané, le tournage avec fraisage secondaire ou une combinaison est approprié.
Compter les configurations qui établissent la même relation fonctionnelle
Moins de configurations peuvent réduire la manipulation et éviter de transférer une référence critique entre les appareils. L'avantage est particulièrement important lorsque plusieurs éléments doivent entretenir une relation avec les mêmes surfaces de localisation. La simple réduction du nombre de fois où un opérateur touche la pièce n’est pas le seul argument.
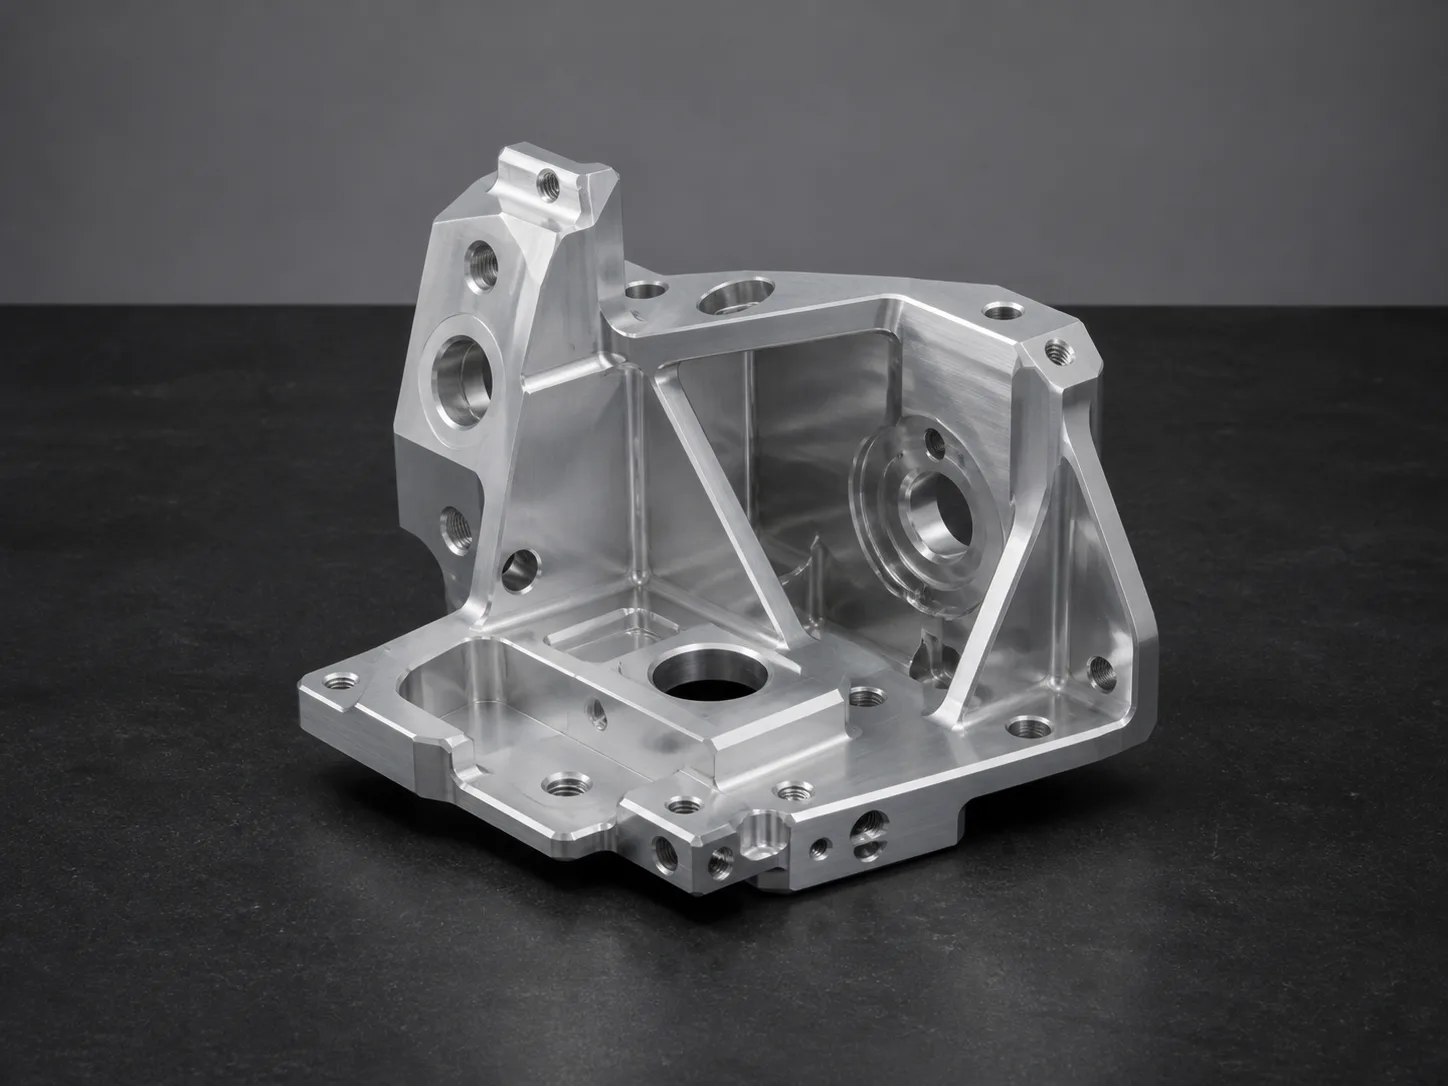
Imaginez un support avec une face de montage, deux alésages de positionnement et un élément latéral incliné. Si l'usinage conventionnel nécessite plusieurs réorientations, chaque configuration nécessite un emplacement et une vérification sécurisés. Un itinéraire indexé peut atteindre davantage d'entités tout en conservant le serrage d'origine. Que cela aide dépend du jeu, de la rigidité du luminaire et du matériau restant disponible pour la préhension.
Le page de service d'usinage à cinq axes fournit le contexte de cette discussion. Lors de l'examen du devis, demandez quelles fonctionnalités partagent une configuration et lesquelles restent hors de sa portée. Une proposition décrite comme une configuration unique peut encore nécessiter une étape de préparation du flan antérieure ou une opération ultérieure pour retirer la section de préhension.
Comparez les itinéraires complets, pas les étiquettes des machines
Demandez à chaque fournisseur de décrire l'itinéraire à un niveau qui expose les différences de manipulation et d'acceptation. Une séquence concise suffit ; les parcours d'outils propriétaires et les taux internes ne sont pas nécessaires. Conservez le même matériau, la même révision, la même finition, la même quantité et la même étendue d'inspection dans les deux scénarios.
| Élément de comparaison | Question d'itinéraire conventionnel | Question d'itinéraire indexé ou à cinq axes |
|---|---|---|
| Préparation initiale | Comment est faite la première donnée ? | Quelle ébauche et quelle tolérance de serrage sont nécessaires ? |
| Accès aux fonctionnalités | Quelles faces nécessitent un resserrage ? | Quels visages restent bloqués par le match ? |
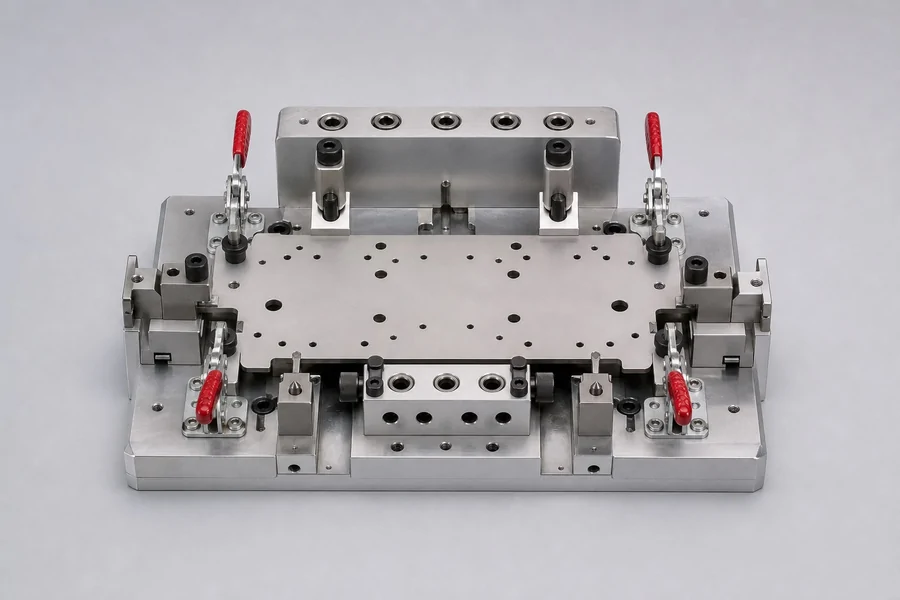
| Tenue de travail | Combien de fixations ou de jeux de mâchoires sont nécessaires ? | Un luminaire dédié ou une stratégie de dégagement est-il nécessaire ? |
| Opérations de finition | Que se passe-t-il après le relamping final ? | Comment la zone de préhension est-elle retirée et finie ? |
| Inspection | Comment les relations croisées sont-elles vérifiées ? | Quelles preuves vérifient les mêmes relations ? |
Ne présumez pas qu’une machine plus performante produit automatiquement un processus total plus court. Cela peut nécessiter une préparation supplémentaire ou une programmation plus complexe. A l’inverse, ne le licenciez pas car son taux horaire est plus élevé. La comparaison pertinente est le coût des pièces acceptées selon un itinéraire crédible.
L'accès aux outils peut être aussi important que le nombre de configurations
L'orientation de la pièce peut améliorer l'accès à une fonctionnalité et permettre parfois d'utiliser un outil plus court. Cela peut changer la stratégie de réduction, mais cela ne signifie pas que chaque poche profonde deviendra facile. Le dégagement des fixations, l'interférence du support, l'élimination des copeaux et la géométrie restante du mur doivent encore être révisés.
Une approche angulaire peut aider à atteindre un élément latéral tout en créant un nouveau problème de collision près de la pince. Une pièce compacte peut être difficile à saisir sans obstruer les surfaces à usiner. Un composant haut peut dépasser l'enveloppe de dégagement utile lorsqu'il est tourné, même s'il semble s'adapter à la machine dans une orientation.
Demandez au fournisseur d'identifier l'approche limite ou le domaine de collision. Si une petite modification de conception ouvre l’accès, évaluez-la séparément et demandez à l’ingénierie de l’approuver. Le guide de rayon de coin interne explique une contrainte d'accès courante que les axes supplémentaires ne suppriment pas automatiquement : une fraise en rotation laisse toujours une géométrie déterminée par sa forme et son approche.
La programmation et la vérification sont des éléments de coût réel
Un itinéraire plus complexe peut nécessiter une programmation, une simulation, une définition de montage et une vérification spécifiques à la machine supplémentaires. Ces étapes prennent en charge un processus utilisable ; ils ne doivent pas être traités comme gratuits simplement parce que le logiciel offre une automatisation. L'effort initial peut être réutilisable sur une révision stable, tandis que les modifications peuvent nécessiter de nouvelles vérifications.
d'Autodesk Mise à jour Fusion de juillet 2026 introduction du dégagement 3+2 avec directions de coupe et limites tenant compte des accessoires. Cette version illustre la façon dont les outils de planification se développent ; il n'établit pas de réduction universelle des coûts pour une pièce particulière ni ne confirme le logiciel installé par un fournisseur.
Pour l'achat, demandez si le devis inclut le premier effort de programmation et comment une révision serait traitée. Une modification mineure apportée à un trou accessible peut avoir des conséquences différentes d'une modification de la géométrie du brut ou d'une surface qui contrôle le jeu de l'outil. La révision du dessin, la disposition des luminaires et le programme vérifié doivent rester liés.
La quantité modifie la valeur de l'investissement en luminaires
En faible quantité, il peut être utile d’éviter plusieurs appareils dédiés. Pour des quantités plus importantes, une voie conventionnelle avec un serrage répété efficace peut devenir compétitive. Les deux résultats dépendent de la géométrie réelle et du temps gagné. La quantité doit donc être évaluée avec l'itinéraire plutôt que comme une hypothèse de remise distincte.
Demandez les quantités que vous pourriez réellement libérer. Si une offre suppose un lot important, n'appliquez pas son prix unitaire à de nombreuses petites versions sans confirmer les coûts d'installation récurrents. Si un luminaire dédié est proposé, identifiez la propriété, la conservation, la réutilisation prévue et l'effet d'une révision.
Le prototype versus guide de production explique ce qui change lorsqu'une pièce entre dans une fabrication répétée. Pour l’examen des coûts sur cinq axes, la clé est de savoir si l’investissement proposé supprime le travail récurrent pour la taille de lot prévue. Un luminaire techniquement élégant peut toujours avoir une mauvaise valeur si la pièce est changée avant d'être réutilisée.
Comprendre ce que moins de configurations ne peuvent pas garantir
Le maintien d'une pièce dans un seul serrage peut réduire certains problèmes de transfert de données, mais cela ne supprime pas la déviation de l'outil, le mouvement de la pièce, les erreurs de machine, les effets de température ou l'incertitude de mesure. Un composant peut rester serré tout au long de l'usinage et ne pas répondre aux exigences de finition.
La surface de préhension finale peut également nécessiter une autre opération. La suppression de ce matériau peut libérer des contraintes ou modifier l'accès à une donnée. La finition et la manipulation après l'usinage peuvent affecter une interface qui était acceptable auparavant. Demandez quand la caractéristique pertinente est vérifiée par rapport à la dernière opération qui peut la modifier.
Le guide des tolérances explique pourquoi la capacité doit être liée à la fonctionnalité, au matériau, à la configuration et à la méthode de mesure. Ne remplacez pas un plan de contrôle requis par une spécification d'axe machine. Le contrat d'achat doit décrire la pièce acceptée et les preuves, tandis que le fournisseur propose l'itinéraire qui peut les produire.
Reconnaître les pièces qui n'ont peut-être pas besoin d'axes supplémentaires
Les plaques plates simples, les poches accessibles et les composants tournés simples n'ont peut-être pas grand-chose à gagner d'un mouvement de rotation supplémentaire. Si les surfaces importantes peuvent être atteintes avec un outillage ordinaire et un petit nombre de configurations stables, un itinéraire conventionnel peut rester le choix économique.
Recherchez une complexité fonctionnelle plutôt que simplement visible. Un support avec de nombreux trous sur une face peut être plus simple à produire qu'une pièce clairsemée avec un alésage angulaire difficile. Un arbre tourné avec un petit trou transversal peut nécessiter une opération secondaire, mais cela ne prouve pas à lui seul qu'un fraisage complet sur cinq axes est approprié.
Demandez une raison chaque fois que le processus proposé semble plus élaboré que la géométrie ne le suggère. Le fournisseur peut identifier une relation légitime ou un problème d'accès qui n'est pas évident à partir d'un rendu. Si l'explication repose uniquement sur l'affirmation générale selon laquelle un équipement avancé est toujours meilleur, demandez une comparaison d'itinéraire plus spécifique.
Structurez une demande de prix utile à deux itinéraires
Fournir le modèle et le dessin contrôlés, l'état des matériaux, les quantités, la finition, les relations critiques et les exigences d'inspection. Demandez si un itinéraire conventionnel et un itinéraire indexé ou simultané sont tous deux réalisables. Là où ils se trouvent, demandez une brève explication des opérations et des frais uniques qui diffèrent.
Séparez les alternatives d’ingénierie des alternatives de processus. Changer l'angle d'un trou ou ouvrir une poche est un changement de dessin ; Choisir une machine différente pour réaliser la même géométrie acceptée est un choix d'itinéraire. Comparez-les séparément afin qu'une économie apparente de processus ne cache pas une exigence modifiée.
Avant la sélection, confirmez les opérations résiduelles, l'état de finition et les preuves d'acceptation. Si un premier article est nécessaire pour lever une incertitude, définissez ce qu'il démontrera et qui l'approuvera. Une comparaison d'itinéraires devrait aboutir à moins d'hypothèses non résolues, et pas simplement à une description de machine plus impressionnante.
Questions fréquemment posées
L’usinage cinq axes est-il toujours plus cher ?
Non. Ses coûts de machine et de préparation peuvent être plus élevés, tandis que l'itinéraire complet peut supprimer suffisamment de travail pour les compenser. Le résultat dépend de la géométrie, de la quantité, de l'accès, du maintien de la pièce et de l'inspection plutôt que d'une prime universelle.
L’usinage 3+2 est-il la même chose que la découpe simultanée sur cinq axes ?
Non. L'usinage indexé positionne la pièce pour une opération ; l'usinage simultané change d'orientation pendant la coupe. De nombreux composants multifaces peuvent être évalués pour un usinage indexé sans nécessiter un contourage simultané tout au long du processus.
Chaque pièce peut-elle être réalisée en une seule configuration ?
Non. Les surfaces de serrage, les éléments inaccessibles, la préparation du support et le traitement ultérieur peuvent nécessiter des opérations supplémentaires. Demandez ce que le fournisseur inclut dans le nombre d'installations et comment la zone de préhension finale est terminée.
Le dessin doit-il exiger un type de machine spécifique ?
Uniquement lorsque le projet comporte une exigence de processus justifiée. Sinon, définissez la géométrie, le matériau, la finition et les critères d'acceptation, et examinez l'itinéraire proposé par le fournisseur. Une étiquette de machine à elle seule n’établit pas la conformité.
Choisissez la voie qui supprime un travail significatif
Les axes supplémentaires sont utiles lorsqu'ils résolvent un problème spécifique d'accès, de manipulation ou de relation. Pour une évaluation spécifique à une pièce, envoyer HongKe CNC vos dossiers de composants multifaces et les quantités attendues, identifiant les interfaces et les preuves d'inspection qui doivent être conservées.