

快速解答
按功能选择公差,然后使基准方案和检查方法在图纸上可见。没有功能原因的严格值通常会增加成本,而不会改进零件。
要点
- 仅对控制配合、密封、运动、对齐或外观的特征应用最严格的限制。
- 从在装配体中实际定位零件的曲面定义基准。
- 在发布图纸之前,将标注与实际检查方法相匹配。
- 说明接受是在完成之前还是之后适用,并且零件是免费的还是受支持的。
机器的定位规范并不能告诉您成品孔是否适合其配合部件。材料、特征形状、设置和检查方法都会影响结果。从需要保护的装配关系开始,然后研究如何制作和测量它。
将普通尺寸与功能控件分开
一般公差涵盖不需要单独限制的尺寸。这仍然是一个接受要求,而不是允许忽略尺寸。严格的公差有其自身的功能原因:定位直径、密封面、滑动界面或安装孔之间的关系。定义使需求有意义的参考表面。
在每个尺寸上设置 ±0.02 毫米可以对从不接触其他组件的边缘进行严格控制。它还可能使真正重要的关系不受控制:两个尺寸精确的孔可能仍然位于错误的位置。将尺寸、位置、方向和形式作为单独的设计问题进行审查,而不是将较小的正/负值视为普遍的改进。
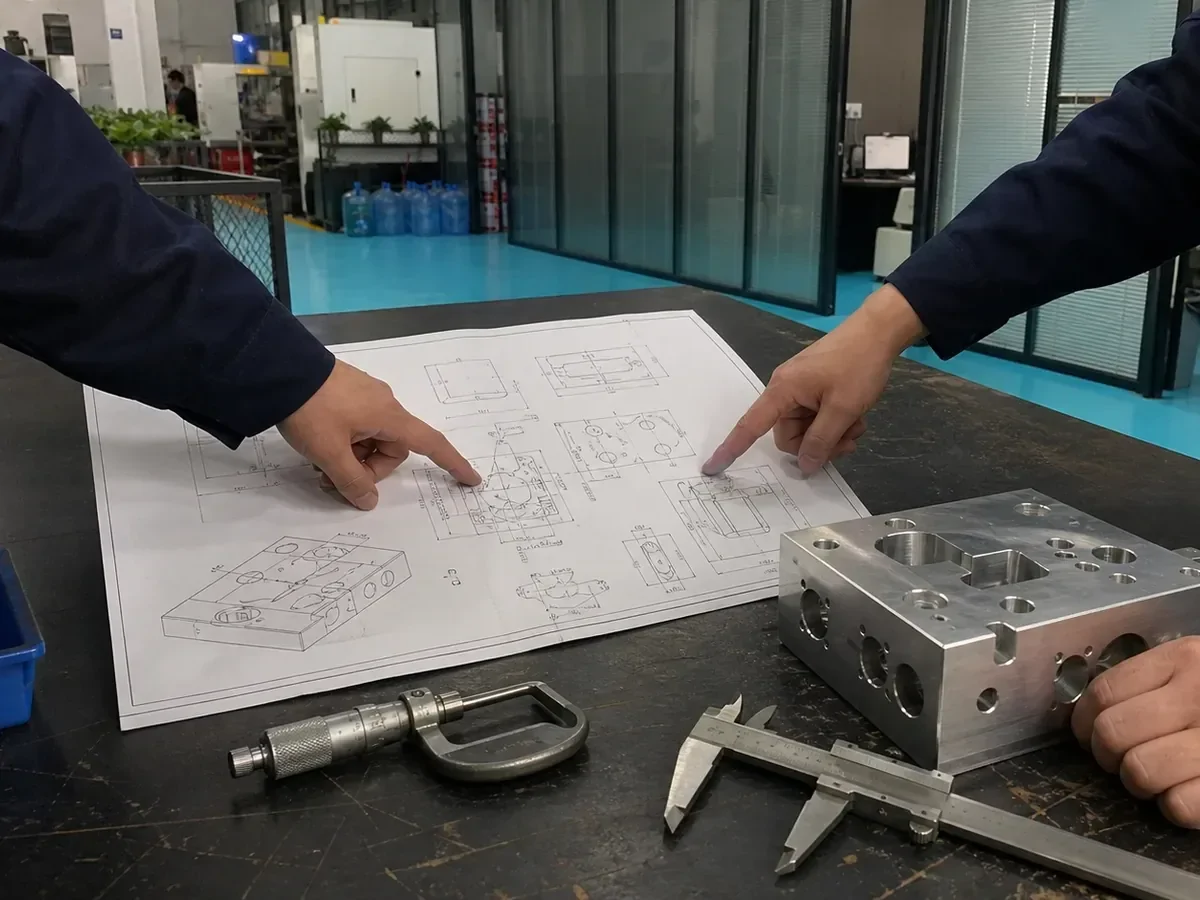
为什么相同的数字可以描述不同的制造问题
刚性零件中的短可接近孔与薄壁后面的深孔是不同的工作。刀具作用范围、热量、切削力和工件夹紧都会影响结果。在不同设置中完成的特征还需要与所选基准具有可重复的关系。更多的机器轴可以改善可达性,但并不能消除这些变化源。
物质条件与等级同样重要。去除库存可以释放残余应力;切割过程中产生的热量可能会改变零件稳定之前所进行的测量。精加工可以改变尺寸或边缘。指定验收是在最终处理之前还是之后进行,并讨论在检查期间支撑或约束柔性部件。
将控制与结果相匹配
| 特征 | 功能需求 | 能力因素 | 检查考虑 |
|---|---|---|---|
| 轴承位置 | 保持轴对准和预期配合 | 钻孔深度、墙壁支撑、库存状况和数据传输 | 检查尺寸以及所需的轴与装配基准的关系 |
| 安装间隙 | 允许组装而无需不必要的移动 | 孔入口、图案位置和设置数量 | 根据其定位表面和紧固件间隙验证图案 |
| 密封面 | 保持接触和所需的表面条件 | 面部支撑、工具使用和最终处理 | 检查指定的形状、纹理和成品状态 |
| 化妆品边缘 | 满足约定的外观和操作要求 | 边缘检修、去毛刺和精加工 | 使用商定的边缘和视觉标准;仅在需要时添加接近的尺寸限制 |
| 输入 | 在图纸或询价单上定义 | 为什么这很重要 |
|---|---|---|
| 尺寸限制 | 公称尺寸、上下限及单位 | 定义实际接受区间 |
| 基准关系 | 参考和受控方向或位置 | 将特征连接到装配功能 |
| 物质条件 | 等级、状况和库存形态 | 支持库存去除过程中的运动评估 |
| 成品状态 | 治疗前或治疗后;自由或克制 | 防止对接受的不同解释 |
| 确认 | 方法、获取、取样和所需记录 | 报价中包含测量可行性 |
将检查纳入可行性决策
公差必须与能够评估指定特性的方法配对。仅分辨率是不够的:访问、接触几何形状、基准模拟、温度和测量不确定性也很重要。在对批次中的重复测量进行定价之前,就零件的状况和所需的任何记录达成一致。
我们的 质量和检验页面 确定可用的方法和针对具体项目的审查。经审查后,该网站确认的选定关键特征的参考值可降至 ±0.005 毫米;这不是整个零件的总公差。针对图纸的评估可能会推荐不同的流程、功能重新设计或验收方法。
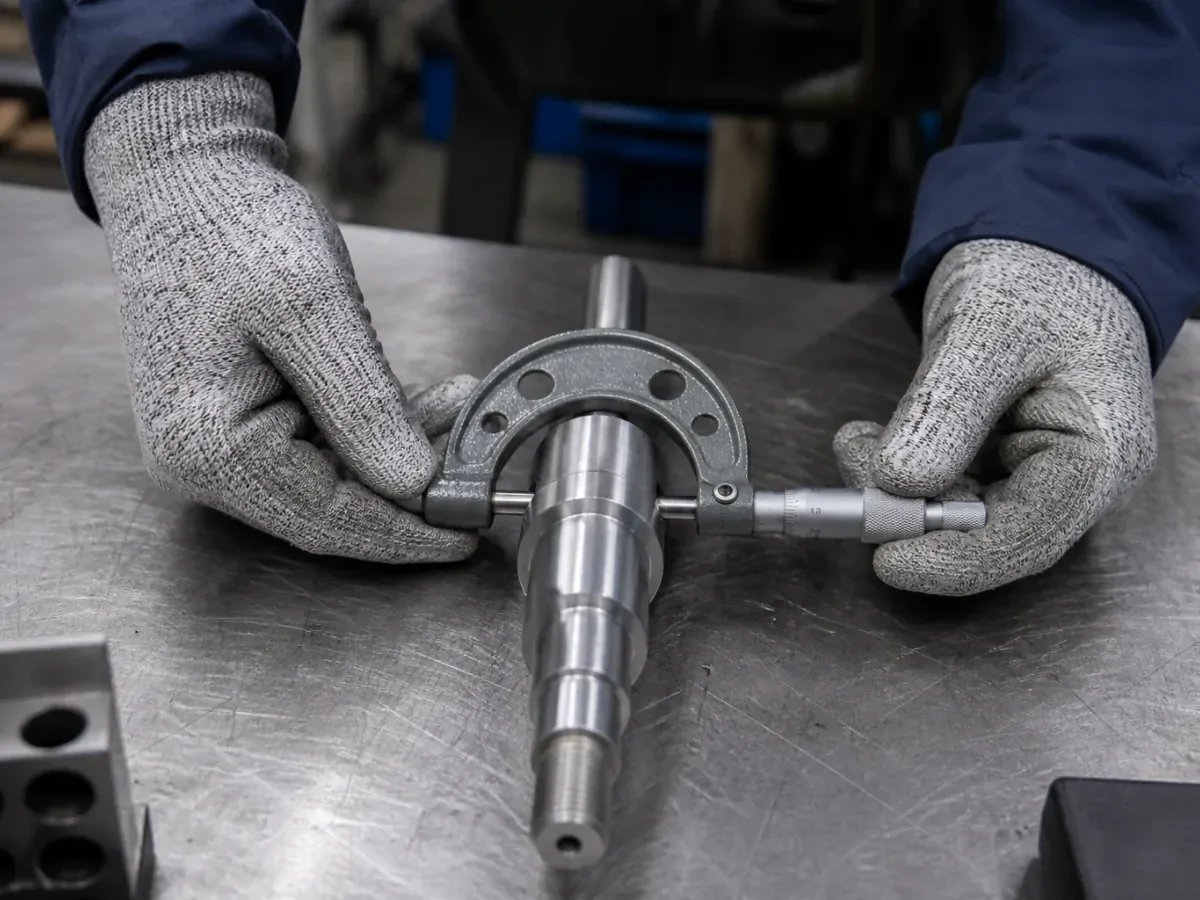
这对您来说意味着什么
标记其变化可能会改变配合、运动、密封或对齐的尺寸。对于每一个,提供控制的允许范围、基准关系、完成状态和原因。将其他尺寸保留在经设计机构批准的明确一般规则之下。使用 制造图纸审查 使这些要求与模型和建议的设置相一致。
如果您还不知道必要的限制,请发送配合几何形状并解释您需要避免的故障。在冻结任意数量之前询问可行性反馈。将数量和要求的测量记录包含在您的 询价套餐 这样报价既涵盖了验收工作,又节省了时间。
- 标记其变化影响配合、密封、运动或对准的每个特征。
- 显示控制每个公差和成品材料状况的数据。
- 说明标准卡尺检查不够的检查方法。

