

簡単な回答
機能ごとに公差を選択し、データム スキームと検査方法を図面上に表示します。機能的な理由がないのに厳しい値を設定すると、通常、部品は改善されずにコストが増加します。
重要なポイント
- フィット、シーリング、動き、位置合わせ、または外観を制御するフィーチャーにのみ、最も厳しい制限を適用します。
- アセンブリ内のパーツを実際に配置するサーフェスからデータムを定義します。
- 図面をリリースする前に、吹き出しを実際の検査方法に合わせてください。
- 承認が完了前または完了後に適用されるか、部品が無料かサポート付きであるかを述べます。
機械の位置決め仕様では、完成した穴が相手部品に適合するかどうかはわかりません。材料、フィーチャー形状、セットアップ、検査方法はすべて結果に影響します。保護する必要があるアセンブリ関係から始めて、それを作成および測定する方法を検討します。
通常のディメンションを機能コントロールから分離する
一般公差は、個別の制限を必要としない寸法をカバーします。これは依然として受け入れ要件であり、サイズを無視する許可ではありません。厳密な公差には、位置決め直径、シール面、スライド界面、または取り付け穴間の関係など、独自の機能的な理由があります。要件を意味のあるものにする基準面を定義します。
すべての寸法に ±0.02 mm を設定すると、他のコンポーネントに接触しないエッジを厳密に制御できます。また、本当に重要な関係が制御されないままになる可能性もあります。正確なサイズの 2 つの穴が間違った位置にある可能性があります。小さなプラス/マイナス値を普遍的な改善として扱うのではなく、サイズ、位置、方向、および形状を個別の設計の問題として検討します。
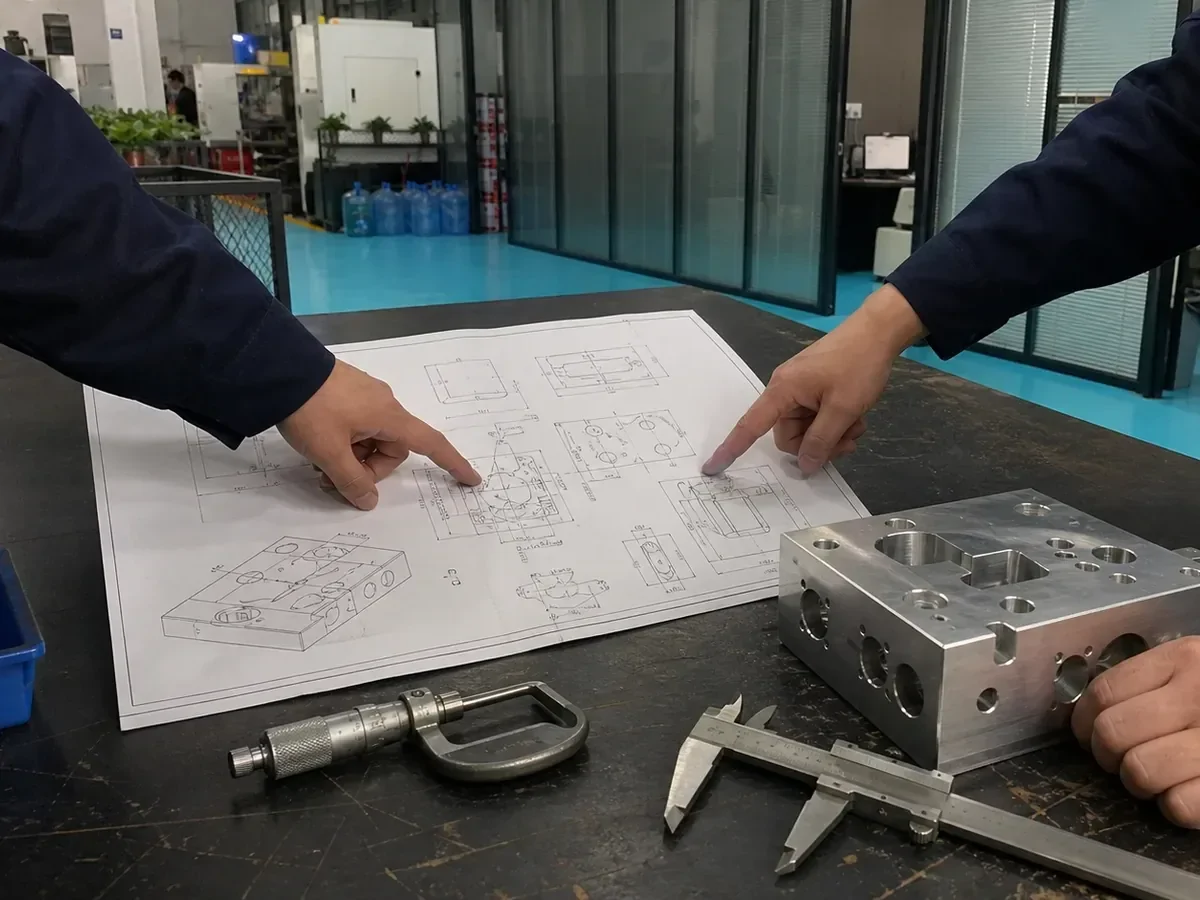
同じ数字が異なる製造上の問題を説明できる理由
硬い部品にアクセス可能な短いボアを作成するのは、薄い壁の後ろにある深いボアを作成するのとは別の作業です。工具の到達範囲、熱、切削抵抗、ワーク保持力が結果に影響を与える可能性があります。さまざまな設定で完成したフィーチャには、選択したデータムとの再現可能な関係も必要です。機械軸を増やすとアクセスが向上しますが、これらの変動の原因が除去されるわけではありません。
材質の状態はグレードとともに重要です。ストックを除去すると残留応力が解放される可能性があります。切断中に発生する熱により、部品が安定する前に測定された値が変化する可能性があります。仕上げによりサイズやエッジが変更される場合があります。合格が最終処理の前後に適用されるかどうかを指定し、検査中に柔軟な部品をサポートまたは拘束するかについて話し合ってください。
コントロールを結果に合わせて調整する
| 特徴 | 機能要件 | 能力要因 | 検査の考慮事項 |
|---|---|---|---|
| ベアリングの位置 | シャフトのアライメントと意図したフィット感を維持する | 穴の深さ、壁面サポート、ストック状態、データム転送 | サイズとアセンブリデータムに対する必要な軸の関係を確認してください。 |
| 取付隙間 | 不要な動きをせずに組み立てが可能 | 穴アクセス、パターン位置、セットアップ数 | 位置決め面とファスナーのクリアランスに対してパターンを確認します。 |
| シール面 | 接触と必要な表面状態を維持する | 顔のサポート、ツールへのアクセス、最終処理 | 指定された形状、質感、仕上がり状態の確認 |
| 化粧エッジ | 合意された外観および取り扱い要件を満たす | エッジアクセス、バリ取り、仕上げ | 合意されたエッジと視覚的な基準を使用します。必要な場合にのみ近いサイズ制限を追加する |
| 入力 | 図面またはRFQ上で定義 | なぜそれが重要なのか |
|---|---|---|
| 寸法限界 | 呼び径と上下限値と単位 | 実際の受け入れ間隔を定義します |
| データム関係 | 参照と制御された方向または位置 | フィーチャーをアセンブリー関数に接続します |
| 材質の状態 | グレード、状態、在庫形態 | 削り出し時の動きの評価をサポート |
| 完成状態 | 治療前または治療後。自由か拘束か | 受諾の異なる解釈を防ぐ |
| 検証 | 方法、アクセス、サンプリングおよび必要な記録 | 見積書に測定可能性を含める |
実現可能性の判断に検査を含める
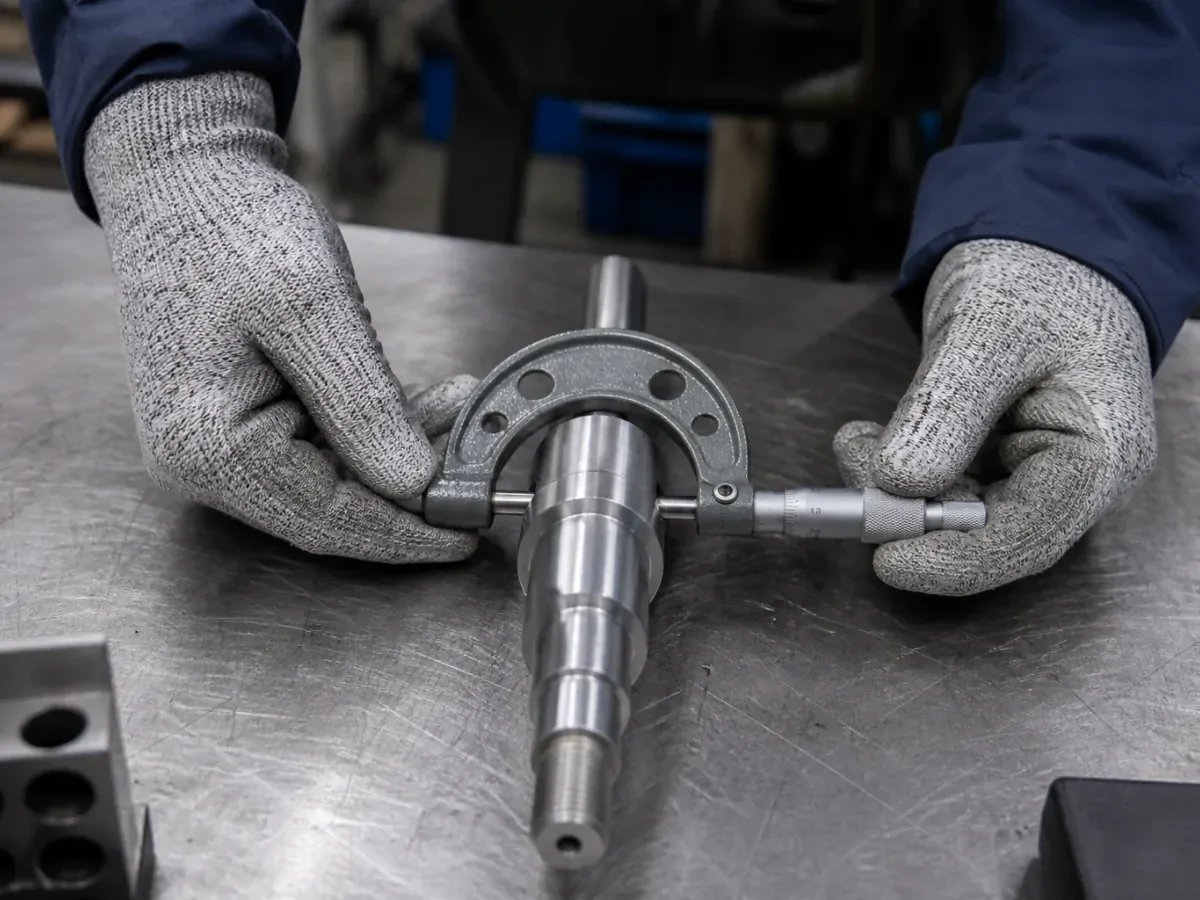
公差は、指定された特性を評価できる方法と組み合わせる必要があります。分解能だけでは不十分です。アクセス、接触形状、データム シミュレーション、温度、測定の不確実性も重要です。バッチ全体での繰り返し測定の価格を設定する前に、部品の状態と必要な記録について合意します。
私たちの 品質と検査のページ 利用可能な方法とプロジェクト固有のレビューを特定します。サイトで確認された参照は、レビュー後の選択された重要な特徴について±0.005 mm までです。これは部品全体に対する包括的な公差ではありません。図面固有の評価では、別のプロセス、フィーチャーの再設計、または承認方法が推奨される場合があります。
これがあなたにとって何を意味するか
変動によりフィット感、動き、密閉性、位置合わせが変化する可能性がある寸法に印を付けます。それぞれについて、許容範囲、データム関係、仕上がり状態、制御理由をご記入ください。他の寸法は、設計当局によって承認された明確な一般規則に従ってください。使用 製造図面のレビュー これらの要件をモデルおよび提案されたセットアップと調整します。
必要な制限がまだわからない場合は、嵌合形状を送信し、回避する必要がある失敗について説明してください。任意の数値を凍結する前に、実現可能性に関するフィードバックを求めてください。数量と要求された測定記録を含めてください 見積依頼パッケージ 見積書には、時間の短縮だけでなく、受け入れ作業も含まれるようになります。
- バリエーションがフィット、シーリング、動き、位置合わせに影響を与えるすべてのフィーチャにマークを付けます。
- 各公差と仕上がりの材料状態を制御するデータムを表示します。
- 標準キャリパーチェックでは不十分な検査方法を記載します。

