
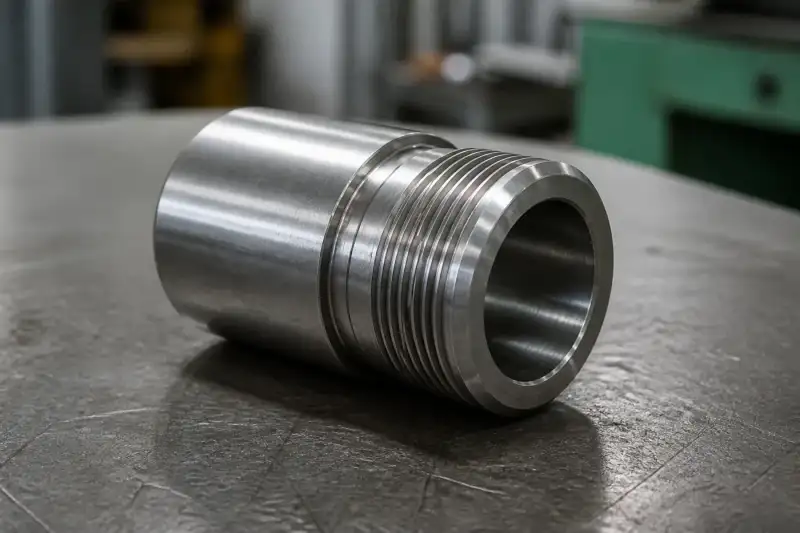
Réponse rapide
Choisissez la taille du filetage, l'engagement et l'accès à partir du chemin de charge et de la méthode d'assemblage. Utilisez des filetages standard lorsque cela est possible, fournissez un faux-rond d'outil réaliste et évitez de placer des filetages critiques là où la finition ou l'inspection ne peuvent pas les atteindre.
Points clés à retenir
- Spécifiez la norme, la taille, la classe et la profondeur du filetage dans la légende du dessin.
- Laissez suffisamment d'espace pour les tarauds, les fraises à fileter, le faux-rond et le jaugeage.
- Vérifiez si un insert est nécessaire pour un assemblage répété dans le matériau sélectionné.
- Distinguer la profondeur de filetage complet utilisable de la profondeur totale d'un trou borgne.
- Confirmez si l'acceptation du filetage s'applique avant ou après le traitement de surface final.
Le fond d’un trou percé n’est pas la fin de son filetage utilisable. Les outils ont besoin d'une entrée, d'un faux-rond et d'un dégagement, et la fixation d'accouplement doit s'engager sans toucher le fond. Montrez l'engagement requis et la géométrie environnante afin que le fournisseur puisse planifier le filetage sans affaiblir un mur ou un épaulement à proximité.
Liste de contrôle des spécifications de filetage
- Système de thread : identifiez la norme et la désignation en vigueur.
- Taille : indiquez la taille nominale du système de filetage sélectionné.
- Pas : spécifiez le pas ou les filetages par pouce selon les besoins de ce système.
- Interne ou externe : identifiez la fonctionnalité filetée et la main si nécessaire.
- Aveugle ou traversant : montrez l’extrémité du trou et tout passage ou mur de fond à proximité.
- Profondeur utilisable : séparez l'engagement du filetage complet de la profondeur totale de perçage.
- Soulagement : dimension approuvée du faux-rond ou du jeu d'épaulement si nécessaire.
- Insérer : spécifiez l'insert exact et les exigences d'installation si inclus.
- Classe : indiquez la classe requise et l'édition standard, le cas échéant.
- Inspection : définir la jauge ou la méthode et l'étape finale du traitement.
Définir le filetage plutôt qu'une hélice modélisée
Précisez si la caractéristique est interne ou externe, sa désignation et son pas, toute classe applicable, la main si nécessaire et la longueur ou la profondeur requise. Metric, UNC et UNF sont des systèmes de threads différents ; ne combinez pas d’éléments de conventions différentes. Utilisez la norme contrôlée applicable ou la spécification des composants correspondants pour les limites numériques.
Un thread CAO peut afficher uniquement son emplacement et son apparence. Indiquez la classe, la profondeur utilisable et les exigences d'inspection sur le dessin, y compris l'édition standard si le contrat d'achat l'exige.
| Paramètre | Spécifier | Se démarquer de |
|---|---|---|
| Système de fil | Désignation et norme régissantes | Une hélice CAO visuelle |
| Taille et pas | Taille nominale et pas ou filetages par pouce, selon le cas | Valeurs empruntées à un système de thread différent |
| Classe et doigté | Classe et doigté requis si nécessaire | Une hypothèse non déclarée du fournisseur |
| Fil complet utilisable | Longueur d'engagement requise ou profondeur de filetage complète | Profondeur totale du trou percé |
| Enveloppe à trou borgne | Profondeur globale et géométrie du fond/mur environnant | Une allocation fixe supposée en dessous du fil |
| Runout ou soulagement | Transition approuvée en bout ou en épaule | Un changement de géométrie incontrôlé |
| Acceptation terminée | Stade de traitement, jauge/méthode et portée des preuves | Inspection du fil inachevé uniquement |
Laissez de l'espace au-delà de l'engagement utilisable
Un trou borgne a besoin d'espace pour que le processus choisi produise le filetage complet spécifié. La géométrie de l'outil, l'espace entre les copeaux et la géométrie de la pointe de perçage peuvent rendre la profondeur totale du trou différente de la profondeur de filetage utilisable. Si la paroi inférieure est mince ou si un autre passage est proche, montrez clairement cette relation.
Ne prolongez pas l'engagement simplement parce que le modèle solide disponible permet un trou plus long. Une profondeur supplémentaire peut augmenter la portée de l'outil, le contrôle des copeaux et la difficulté d'inspection sans apporter un avantage proportionnel à l'assemblage. Le concepteur doit établir l’engagement nécessaire à partir des exigences en matière de joints, de matériaux et de fixations.
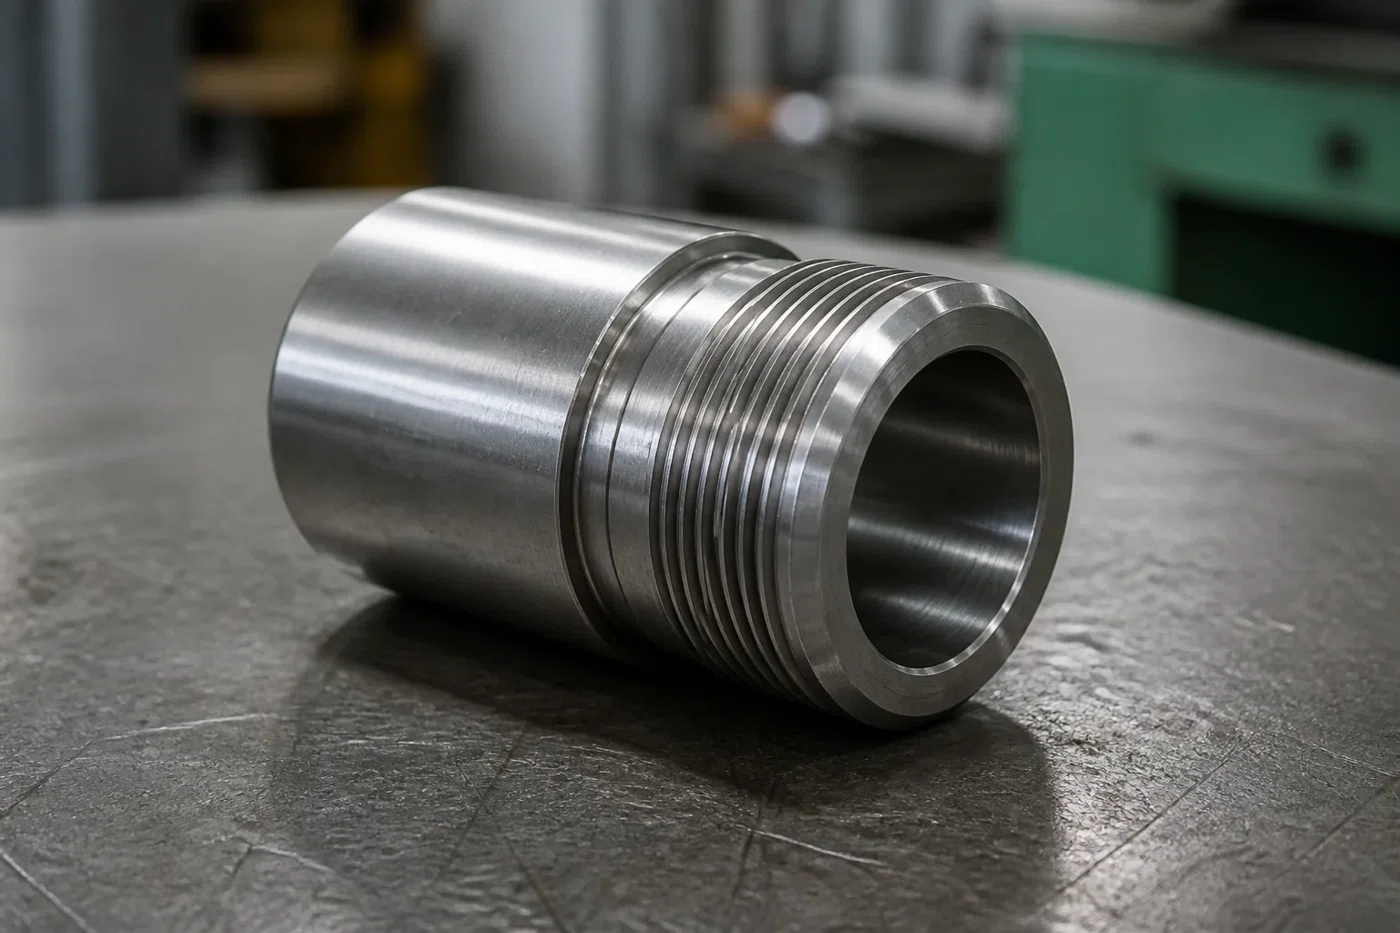
Vérifier le faux-rond externe et le dégagement de l'épaulement
Un fil externe qui s'approche d'une épaule nécessite une transition définie. Le composant d'accouplement peut nécessiter de l'espace pour s'asseoir complètement, tandis que l'outil d'usinage a besoin d'un moyen pratique pour terminer ou sortir. Un relief peut être utile dans certaines conceptions, mais son effet sur la résistance, l'étanchéité et l'assemblage doit être approuvé.
Pour Tournage CNC , tenez également compte du maintien de la pièce et de la relation entre la fonction filetée et les diamètres proches. Spécifiez la relation de référence ou d'axe lorsqu'elle est importante pour fonctionner. Une taille de filetage précise ne remplace pas le contrôle d’alignement nécessaire.
Décider si un insert fait partie de la conception
| Exigence | Informations nécessaires |
|---|---|
| Trou taraudé directement | Matériau, désignation, profondeur utile et fixation correspondante |
| Insert fileté | Système d'insertion précis, exigences d'installation et acceptation |
| Discussion après avoir terminé | État final, tolérance de revêtement ou exigence de masquage |
| Vérification | Jauge ou méthode requise, portée des preuves et accessibilité |
Un insert ajoute des travaux de préparation, d'installation et d'inspection. Nommez le produit réel, incluez ses exigences d'installation et confirmez la disponibilité avant de publier le package d'usinage.
Inclure la finition finale et l'inspection
Un revêtement ou un autre traitement peut modifier le comportement d'accouplement du filetage. Indiquez si l'inspection a lieu avant ou après la finition et si des zones nécessitent une protection. Demander au fournisseur de confirmer l'itinéraire final ; ne supposez pas qu’une allocation nominale puisse être appliquée à chaque traitement.
Si une jauge fonctionnelle est requise, définissez l’exigence en vigueur et si des preuves enregistrées sont nécessaires. Certaines caractéristiques internes sont difficiles à inspecter en profondeur. Répondez à ces questions à travers planification de la qualité plutôt que de les laisser jusqu'à ce qu'un lot terminé soit prêt à être expédié.
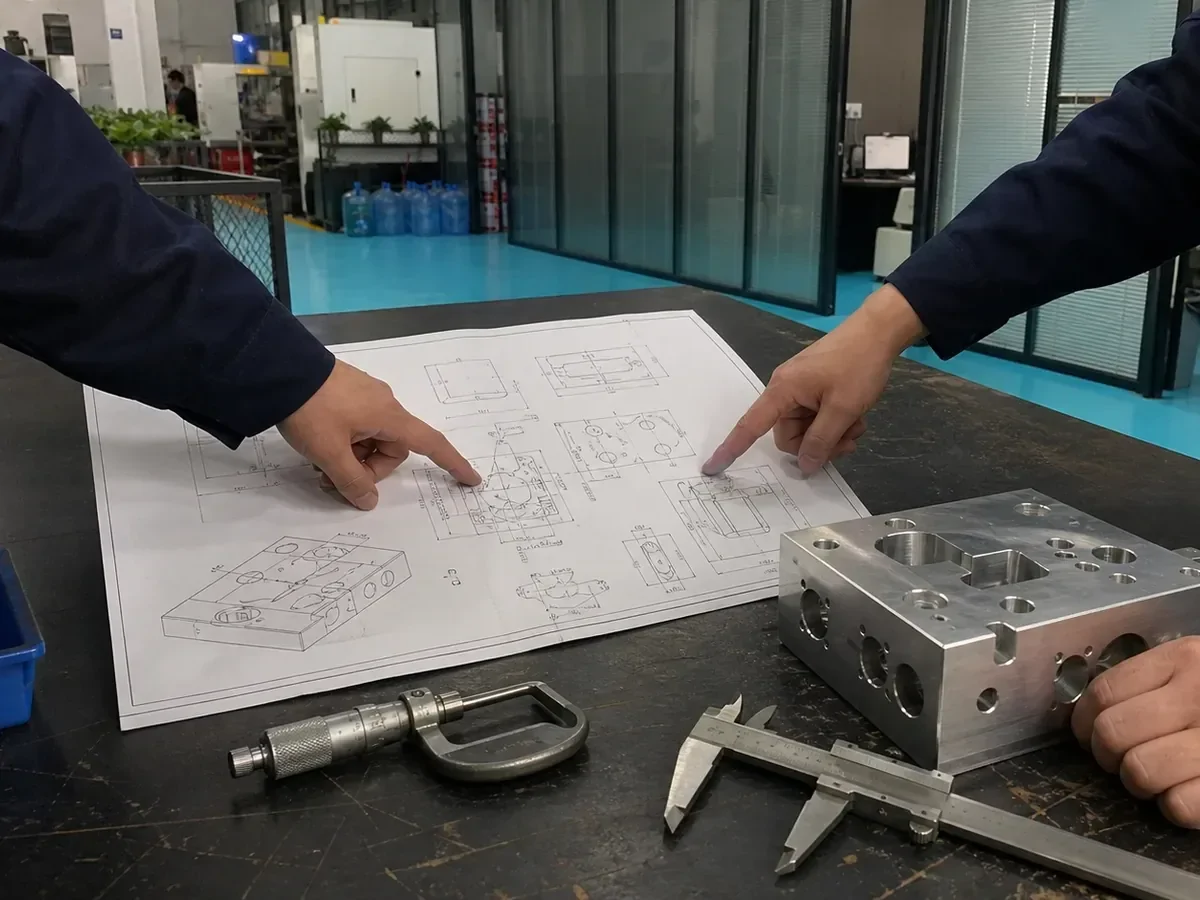
Ce que cela signifie pour votre part
Envoyez la légende contrôlée, le composant d'accouplement, l'engagement utilisable, la géométrie du mur d'enceinte et la finition finale. Marquez tout relief ou toute profondeur qui pourrait être proposé pour approbation. Utiliser révision des dessins pour séparer les exigences fonctionnelles du concepteur des détails du processus que le fournisseur devrait recommander. Ton Demande de prix devrait inclure des insertions et une inspection en tant qu'éléments de portée explicites, et non des hypothèses cachées derrière un symbole de fil.
- Indiquez la norme de filetage, la taille nominale, le pas, la classe et la profondeur d'engagement requise.
- Vérifiez l'entrée de l'outil, le faux-rond du filetage et l'accès à la jauge à chaque emplacement fileté.
- Identifiez les joints qui nécessitent des inserts en raison d’un entretien répété ou d’un matériau de moindre résistance.
Références et lectures complémentaires
Le contexte source prend en charge la discussion technique. Les spécifications exactes du produit et les normes applicables doivent être confirmées pour la pièce.

