
快速解答
从装配功能中选择孔和轴配合:移动间隙、精确定位过渡、保留扭矩或负载过盈。然后一起指定配合尺寸和检验方法。
要点
- 定义组件是否必须滑动、重复定位、传递载荷或保持永久。
- 在配合图纸和购买的组件中一致使用一种配合系统。
- 选择过盈配合之前,请考虑温度、涂层和装配力。
- 检查最紧和最松的配合尺寸;直径限制本身并不能控制对准。
两个零件都可以通过直径检查,但仍然无法按预期组装。它们允许的尺寸可能会留下过多的间隙,产生过多的干扰或忽视对齐。一起检查两个配合限制,然后检查接头所需的形状、位置和成品表面。
从装配行为开始
间隙关系在指定尺寸范围内的配合特征之间留下空间。过渡关系可以在这些范围内产生间隙或干涉。干涉关系有意重叠尺寸,并且需要适当的装配和应力评估。
使用标称尺寸、材料、温度、负载、润滑和配合部件要求来选择限制。使用适用的受控标准或组件制造商的规范。仅凭零件描述不足以选择适合等级。
| 贴合型 | 装配行为 | 设计意图 | 要验证什么 |
|---|---|---|---|
| 清除 | 在整个尺寸范围内,配合特征之间仍保留空间 | 无需按压即可移动或组装 | 最小间隙、最大间隙、对准和成品表面 |
| 过渡 | 可能会出现轻微间隙或干涉 | 在控制装配方法的同时定位零件 | 两种极端尺寸、允许的组装力和拆卸需求 |
| 干涉 | 允许的尺寸重叠并且需要适当的组装方法 | 保持接头达到指定的负载或扭矩 | 干涉范围、材料应力、啮合、温度和装配程序 |
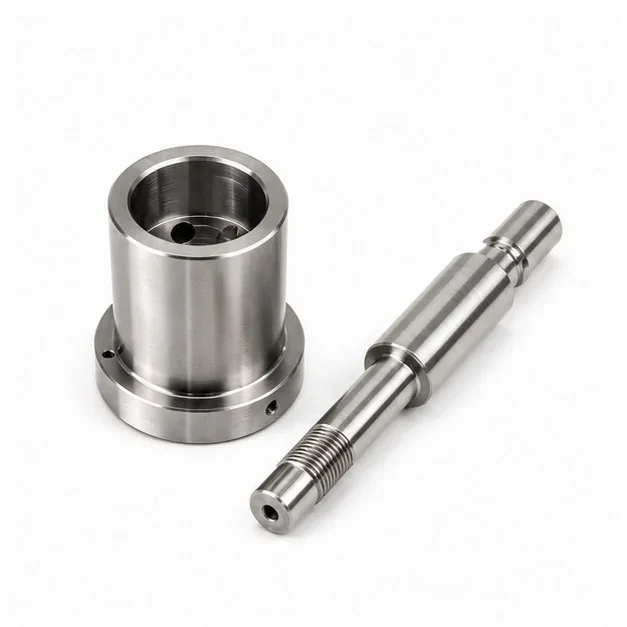
进行最坏情况的尺寸检查
比较最小的孔与最大的轴以确定最紧的尺寸关系,然后将最大的孔与最小的轴比较最松的尺寸关系。保持单位和测量条件一致。如果组件依赖于轴承或购买的嵌件,请从该供应商的实际配合建议开始。
请记住,仅靠规模计算并不能捕获所有故障。孔可能在其直径限制内,但具有不可接受的位置、方向或形状。长时间的参与也可能与短暂的试点做出不同的反应。确定哪些控件保护装配体,哪些控件只是方便的绘图默认值。
| 数量 | 计算 | 解释 |
|---|---|---|
| 最小尺寸间隙 | 最小允许孔减去最大允许轴 | 最紧密的尺寸关系 |
| 最大尺寸间隙 | 最大允许孔减去最小允许轴 | 尽可能宽松的尺寸关系 |
| 始终为正间隙 | 最小尺寸间隙大于零 | 整个尺寸范围内均保持间隙 |
| 可能存在间隙或干扰 | 最小值为负值,最大值为正值 | 任一装配关系都可能发生 |
| 始终为负间隙 | 最大尺寸间隙小于零 | 在整个尺寸范围内仍然存在干扰 |
| 边界为零 | 一个极端等于零 | 边界接触需要根据所选配合惯例进行解释 |
定义需求后选择精加工操作
不要仅仅因为听起来很精确就指定一个操作。铰孔不会自动纠正每个位置问题,镗孔也不会消除对适当设置和工具支持的需要。让供应商提出一条能够满足完整要求的路线,同时保留任何合同规定的必要流程限制。
考虑涂层、温度和检查
定义尺寸限制是在最终完成之前还是之后应用。添加或移除材料可能会改变贴合度,并且可能需要计划遮盖。不同的装配材料对温度的响应不同,因此车间环境测量本身可能无法描述操作关系。
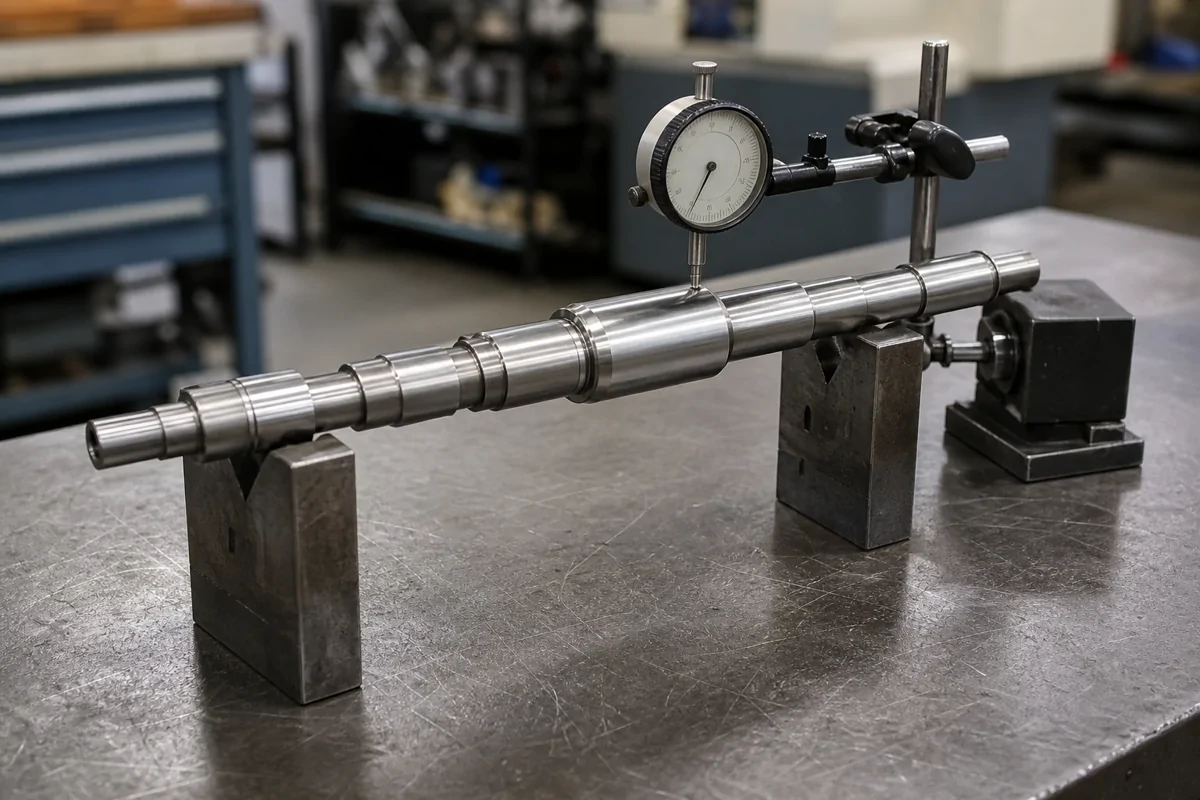
检查应符合特性。卡尺并不是严格控制孔的通用方法。与以下人员讨论可接触的接触点、深度、形式、采样和不确定性 质量策划。如果需要配合量规或功能检查,请在尺寸验收的同时定义其权威。
这对您来说意味着什么
提供配合部件或其受控限制、啮合长度、材料、成品状况和预期装配行为。确定在零件中放置孔的基准关系。为需要的接口保留严格限制;当狭窄的范围没有任何功能时,额外的设置、精加工和测量会增加成本。
使用 图纸审查 解决不明确的标注和 精密加工 框架可行性的信息。通过发送完整的关系 询价页面,包括任何强制性标准版本或组件规范。数字配合限制仍然是工程审批项目。
- 说明接头是否必须滑动、定位、压在一起或传递扭矩。
- 指定两个配合特征限制,而不是仅指定配合的一侧。
- 发布前考虑涂层厚度、温度范围和组装方法。

