
簡単な回答
アセンブリ機能から穴とシャフトのフィットを選択します。移動のためのクリアランス、正確な位置のための移行、保持されたトルクまたは荷重のための干渉です。嵌合寸法と検査方法を合わせてご指定ください。
重要なポイント
- アセンブリがスライドする必要があるか、繰り返し位置を特定する必要があるか、荷重を伝達する必要があるか、永久的なままにする必要があるかを定義します。
- 嵌合図面および購入したコンポーネント全体で一貫して 1 つのフィット システムを使用します。
- しまりばめを選択する前に、温度、コーティング、および組み立て力を考慮してください。
- 最もきつい嵌合サイズと最も緩い嵌合サイズの両方を確認してください。直径制限だけではアライメントを制御できません。
2 つの部品がそれぞれ直径チェックに合格しても、意図したとおりに組み立てられない場合があります。許容されるサイズでは、クリアランスが多すぎたり、過剰な干渉が発生したり、位置合わせが見落とされたりする可能性があります。両方の嵌合制限を一緒に確認し、ジョイントに必要な形状、位置、仕上げ面を確認します。
組み立て動作から始める
クリアランス関係により、指定されたサイズ範囲にわたって嵌合フィーチャー間にスペースが残ります。遷移関係により、これらの範囲内でクリアランスまたは干渉が発生する可能性があります。干渉関係により意図的にサイズが重なるため、適切な組み立てと応力評価が必要になります。
公称サイズ、材質、温度、荷重、潤滑および相手部品の要件を使用して制限を選択します。該当する管理規格またはコンポーネント製造元の仕様を使用してください。部品の説明だけでは適合クラスを選択するのに十分ではありません。
| フィットタイプ | 組み立て動作 | 設計意図 | 何を確認するか |
|---|---|---|---|
| クリアランス | サイズ範囲全体にわたって、嵌合フィーチャー間にスペースが残る | 押さずに移動や組み立てが可能 | 最小クリアランス、最大遊び、アライメントおよび仕上げ面 |
| 遷移 | 若干の隙間や干渉が発生する場合があります | 組み立て方法を制御しながら部品の位置を特定します | 両方の極端なサイズ、許容される組み立て力と取り外しの必要性 |
| 干渉 | 許容サイズが重複しているため、適切な組み立て方法が必要です | 指定された荷重またはトルクでジョイントを保持します。 | 干渉範囲、材料応力、嵌合、温度、組立手順 |
最悪の場合の寸法チェックを行う
最小の穴と最大のシャフトを比較して最も厳密なサイズ関係を判断し、次に最大の穴と最小のシャフトで最も緩いサイズ関係を決定します。単位と測定条件を一定に保ちます。アセンブリがベアリングまたは購入したインサートに依存している場合は、そのサプライヤーの実際の嵌合推奨事項から始めてください。
サイズの計算だけではすべての障害を把握できるわけではないことに注意してください。ボアは直径の制限内であっても、許容できない位置、方向、または形状を持つ場合があります。長期間の交戦では、短期間のパイロットとは異なる反応が生じる可能性もあります。どのコントロールがアセンブリを保護し、どのコントロールが単なる便利な図面のデフォルトであるかを特定します。
| 量 | 計算 | 解釈 |
|---|---|---|
| 最小サイズクリアランス | 最小許容穴から最大許容シャフトを引いたもの | 可能な限り厳密なサイズ関係 |
| 最大サイズクリアランス | 最大許容穴から最小許容シャフトを差し引いたもの | 可能な限り緩いサイズ関係 |
| 常にプラスのクリアランス | 最小サイズクリアランスがゼロより大きい | どのサイズ範囲でもクリアランスを確保 |
| クリアランスまたは干渉の可能性 | 最小値は負、最大値は正です | どちらのアセンブリ関係も発生する可能性があります |
| 常にマイナスクリアランス | 最大サイズクリアランスがゼロ未満です | サイズ範囲全体にわたって干渉が残る |
| 境界でのゼロ | 1 つの極値はゼロに等しい | 境界接触は、選択されたフィット規則に基づいて解釈する必要があります |
要件を定義した後、仕上げオペレーションを選択します
正確に聞こえるからという理由だけで操作を指定しないでください。リーマ加工では、すべての位置の問題が自動的に修正されるわけではありません。また、ボーリング加工では、適切なセットアップやツールのサポートが不要になるわけではありません。契約上必要なプロセス制限を維持しながら、完全な要件に対処するルートをサプライヤーに提案してもらいます。
コーティング、温度、検査を考慮する
サイズ制限を最終仕上げの前または後に適用するかどうかを定義します。材料を追加または削除するとフィット感が変わる可能性があるため、マスキングを計画する必要がある場合があります。アセンブリの材料が異なれば、温度に対する反応も異なる可能性があるため、工場での周囲環境の測定値だけでは動作関係を説明できない場合があります。
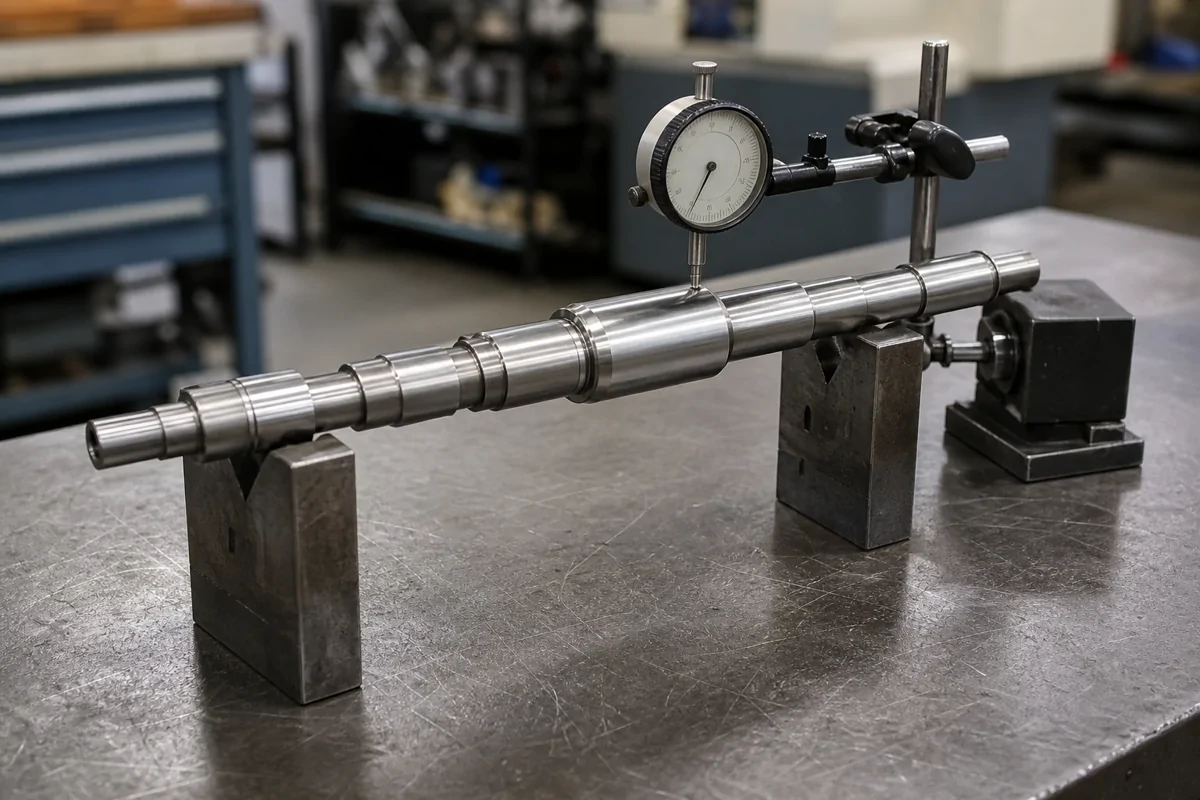
検査では特性が一致している必要があります。キャリパーは、厳密に制御されたボアを実現するために広く受け入れられる方法ではありません。アクセス可能な接触点、深さ、形状、サンプリング、不確実性について話し合う 品質計画。嵌合ゲージまたは機能チェックが必要な場合は、寸法の許容とともにその権限を定義します。
これがあなたにとって何を意味するか
嵌合コンポーネントまたはその管理された制限、嵌合長さ、材質、完成状態、および意図された組み立て動作を提供します。部品に穴を配置するデータム関係を特定します。必要なインターフェイスに対しては、近い制限を予約しておきます。狭い範囲が機能的な目的を果たさない場合、余分なセットアップ、仕上げ、測定のコストが増加する可能性があります。
使用 図面レビュー 曖昧なコールアウトを解決し、 精密加工 実現可能性をフレーム化するための情報。を通じて完全な関係を送信します。 見積依頼ページ、必須の標準エディションまたはコンポーネントの仕様を含みます。適合限界の数値は引き続き技術承認項目です。
- ジョイントをスライド、位置決め、押し付け、またはトルクの伝達が必要かどうかを述べます。
- フィットの片側だけではなく、両方の嵌合フィーチャの制限を指定します。
- リリース前にコーティングの厚さ、温度範囲、組み立て方法を検討してください。

